Cómo soldar con MIG en 2026: ajustes y máquinas
Como afiliados de Amazon, ganamos una comisión por las compras cualificadas hechas a través de los enlaces de este artículo. Esto no afecta al precio que pagas.
Nuestros ganadores
#1
Para empezar sin gas
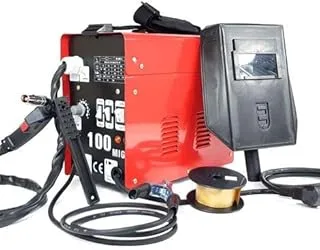
Soldadora MIG-100 sin gas
Ver precio en Amazon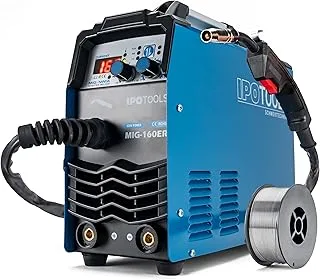
#2
Nuestra elección
IPOTOOLS MIG-160ER: soldadora 3 en 1
Ver precio en Amazon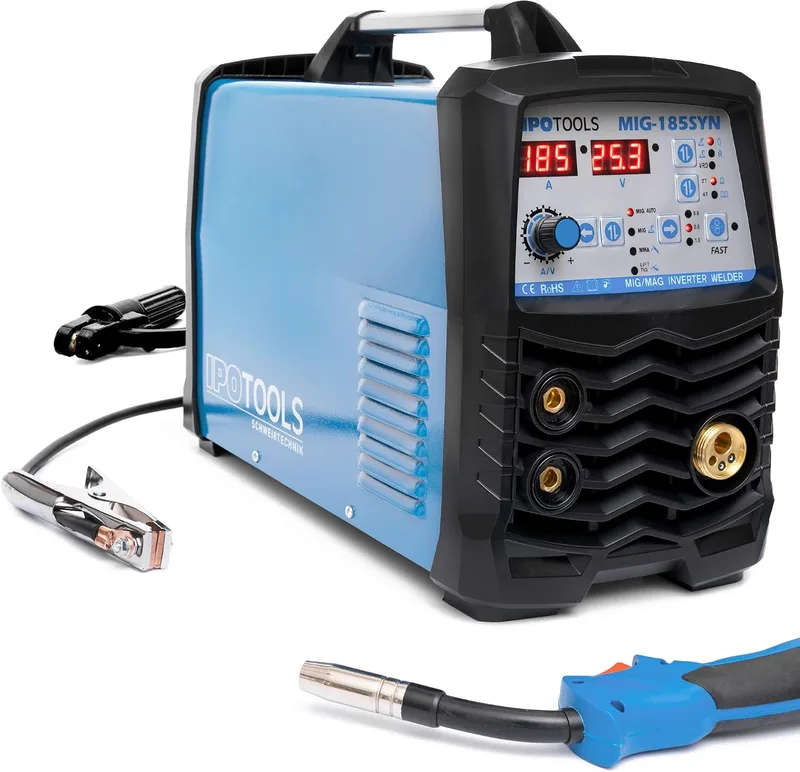
#3
Ajustes automáticos
IPOTOOLS MIG-185SYN: soldadora MIG/MAG sinérgica
Ver precio en AmazonComparativa rápida
| Producto | Valoración | Enlace |
|---|---|---|
| Soldadora MIG-100 sin gas Para empezar sin gas | ★ 4,2 | Ver precio |
| IPOTOOLS MIG-160ER: soldadora 3 e… Nuestra elección | ★ 4,2 | Ver precio |
| IPOTOOLS MIG-185SYN: soldadora MI… Ajustes automáticos | ★ 4,3 | Ver precio |
| Stamos S-MULTI 300: soldadora mul… Para taller trifásico | ★ 4,4 | Ver precio |
| HITBOX E71T-GS: hilo tubular sin … Hilo para practicar | ★ 4,5 | Ver precio |
¿Cómo de difícil puede ser apretar un gatillo? Menos de lo que piensas: la soldadura MIG alimenta un hilo continuo a través de la antorcha por sí sola, y tu trabajo se reduce al gatillo, al ángulo de la antorcha y a la velocidad de desplazamiento. La habilidad se esconde en dos diales y una decisión. Los diales son el voltaje y la velocidad del hilo, y entre los dos dirigen tu cordón. La decisión es una botella de gas o un hilo tubular autoprotegido. A continuación tienes ambas rutas explicadas, los ajustes que importan y cómo practicarlos, una rutina paso a paso para la primera soldadura, los defectos que vas a encontrar y sus correcciones, y una comparación que clasifica los cuatro soldadores y el carrete de hilo de la selección en el escenario en el que encaja cada uno.
Ficha rápida de la selección
| Producto | Resolución | Resistencia | Batería | Alimentación | Visión nocturna | Giro | microSD | Conexión | Asistentes |
|---|---|---|---|---|---|---|---|---|---|
| MIG-100 | |||||||||
| IPOTOOLS MIG-160ER | |||||||||
| IPOTOOLS MIG-185SYN | 230 V, tecnología IGBT | ||||||||
| Stamos S-MULTI 300 | hasta 300 A; MIG/MAG, TIG Liftarc, MMA y FCAW | 400 V, ciclo de trabajo del 60% | transporte: 4 ruedas y soporte para bombona | VRD, Arc Force y Anti Stick; 2 pantallas LED; diales usables con guantes | |||||
| HITBOX E71T-GS |
Cómo funciona la soldadura MIG (y para quién es)
MIG exige menos de tus manos que cualquier otro proceso de arco que encontrarás en un taller doméstico. Un soldador de electrodo mantiene la distancia de arco con un electrodo que se acorta y se quema cada segundo. Un soldador TIG hace malabarismos con el soplete, la varilla de aporte y el pedal. Una antorcha MIG alimenta un hilo continuo por sí sola, así que la máquina maneja lo único que los principiantes siempre pierden: la distancia entre el hilo y el charco.
Presionas el gatillo. El hilo avanza, el arco se enciende, el charco se abre. A partir de ahí diriges tú: mantén el ángulo constante, avanza a ritmo constante y suelta cuando la unión termine. Ese es todo el trabajo físico.
Dos formas de proteger el charco
El acero fundido reacciona con el aire en segundos, por lo que cada montaje MIG necesita un escudo. La ruta clásica extrae gas de una botella a través del soplete, una configuración que el sector divide en MIG y MAG según el gas utilizado. La otra ruta omite por completo la botella: el alambre con núcleo de fundente transporta sus químicos protectores dentro del tubo y el arco los libera a medida que el alambre se quema.
¿Quién aprende más rápido?
Reparaciones en el hogar, chapas finas de acero, portones y muebles de jardín: este es territorio MIG y explica por qué el proceso es el punto de partida habitual para los soldadores primerizos. Producirás un cordón que aguanta dentro de tu primera hora. Un cordón que le enseñarías a un vecino requiere unos cuantos fines de semana de práctica. Cualquiera que prometa un dominio instantáneo está vendiendo otra cosa.
El kit alrededor de la máquina
El soldador es solo una parte de la lista. Necesitas un casco que se oscurezca de forma fiable, guantes que aguanten las chispas, una abrazadera de tierra sólida y un carrete de hilo adaptado a tu ruta. Dos de ellos causan los mayores quebraderos de cabeza al principiante. Un casco con una reacción lenta arruina la vista del charco, y una abrazadera de tierra que muerde la pintura en lugar del acero desnudo creará fallos que parecen problemas de la máquina.
MIG con gas o sin gas: ¿con qué ruta deberías empezar?
Suelda un cordón protegido con gas en una entrada ventosa y el viento arrancará el escudo antes de que el charco se solidifique. Obtienes una esponja llena de agujeros y no hay ninguna razón obvia para ello. Esta es la primera bifurcación en el camino MIG y vale la pena elegirla a propósito.
Alambre macizo con gas
El alambre sólido con botella de gas da un resultado más limpio. El cordón sale brillante, las salpicaduras se mantienen bajas y no hay escoria que desprender, por lo que un portón terminado realmente parece terminado. La fragilidad es la contrapartida: cualquier corriente de aire, ventilador o puerta de garaje abierta perturba el escudo, y tienes que transportar, almacenar y recargar una botella para tener el privilegio.
Núcleo de fundente sin gas
El hilo con núcleo de fundente autoprotegido quema su propia protección desde el interior del tubo, lo que lo convierte en la opción para exteriores. El viento importa mucho menos. Para un principiante, además, elimina variables: no hay flujo de gas que configurar ni botella que manejar, por lo que te concentras en el gatillo y el recorrido. La factura por esa comodidad llega después de cada cordón, donde se forma una costra de escoria que hay que picar, y la superficie terminada parece más rugosa que la de una soldadura con gas.
Dónde demuestra su valía un principiante sin gas
Existe una máquina como la MIG-100 exactamente para esta ruta. Suelda hilo tubular sin botella, su cuerpo ventilado soporta el calor de la sesión y la caja incluye los accesorios para empezar de inmediato. Aprendes potencia y alimentación de hilo en los diales que importan, sin nada que llevar ni recargar. El listado no publica amperaje ni ciclo de trabajo, así que trata cualquier afirmación de potencia sobre él como no verificada.
El hilo en sí
La práctica sin gas necesita hilo con núcleo de fundente, y el HITBOX E71T-GS de esta selección es el ejemplo de manual: 0,8 mm de diámetro en un carrete sellado de 1 kg, con polaridad DCEN. Está dirigido a soldaduras de una sola pasada en acero al carbono de 0,8 mm a 4,8 mm de espesor, con cordones de baja salpicadura destinados a uniones a solape y a tope, reparaciones de chapa y conductos.
El camino del medio
Aquí dos máquinas rechazan por completo la bifurcación. Tanto el IPOTOOLS MIG-160ER como el MIG-185SYN utilizan alambre sólido protegido con gas y hilo con núcleo de fundente sin gas en un solo cuerpo. Si no puedes predecir dónde vas a soldar el próximo verano, esa ruta dual te quita la decisión de encima.
Si te decantas por la ruta sin botella, la MIG-100 existe justo para ella: suelda hilo tubular sin gas y te deja practicar con los dos diales que de verdad importan, voltaje y avance de hilo, sin gestionar ninguna bombona.
Voltaje, velocidad de hilo y sinergia: los ajustes que dirigen tu cordón
Dos diales deciden si tu soldadura se hunde en el acero o se asienta sobre él como papilla fría. El voltaje y la velocidad de alimentación del hilo dirigen cada cordón MIG, y casi todos los defectos del principiante se remontan a un desequilibrio entre ellos.
Qué hace cada dial
El voltaje determina el calor del arco. Con más, el cordón se hunde más en la unión; con menos, el charco queda poco profundo y sobresale de la pieza. La velocidad de alimentación del hilo establece cuánto metal entrega la máquina. Si el hilo avanza demasiado lento para tu voltaje, se quemará hacia la punta; si va demasiado rápido, golpeará contra la placa sin fundirse como debe. Los dos ajustes forman pareja y el equilibrio es todo el juego.
La forma manual
En una máquina con diales simples, tú mismo configuras ambos y lees el resultado. El ejercicio es sencillo y funciona. Bloquea el voltaje. Suelda un cordón corto. Ajusta solo la velocidad del hilo y suelda otro. Compara las ondulaciones, el ancho y el sonido: un arco equilibrado zumba, uno desequilibrado petardea y escupe. Luego intercambia los papeles: fija la alimentación y sube y baja el voltaje. Una tarde así enseña más que cualquier tabla.
La forma sinérgica
Las máquinas sinérgicas hacen ese emparejamiento por ti. El IPOTOOLS MIG-185SYN almacena conjuntos de parámetros preprogramados que corresponden al diámetro del hilo y a la mezcla de gases, así que le dices qué hilo has cargado y la máquina calcula el voltaje y la alimentación. Piénsalo como el modo automático de una cámara: tú sigues eligiendo el sujeto, el cálculo de la exposición se hace por dentro. Su panel digital muestra la velocidad de alimentación del hilo, la corriente, la selección de gas, el diámetro del hilo y el modo de gatillo 2T/4T, donde 2T significa mantener el gatillo pulsado y 4T lo deja fijo para que los cordones largos no te acalam bren el dedo.
¿Qué voltaje deberías usar?
No hay un número único que valga para todos los hilos, gases y placas, y las tablas de internet rara vez coinciden con tu configuración exacta. Empieza por abajo, suelda un cordón, sube en pequeños pasos hasta que el charco moje los bordes sin comérselos. O carga una máquina sinérgica y deja que el programa elija el par inicial, y luego afina a ojo y de oído.
Si quieres ver cómo interactúan los parámetros sin empezar a ciegas, el modo sinérgico del IPOTOOLS MIG-185SYN calcula tensión y avance a partir del hilo y el gas que declares, y te lo muestra todo en su panel digital.
Tus primeras soldaduras: una rutina paso a paso
La primera cuenta se verá como una hilera de costras grumosas. Casi todo el mundo lo hace. La siguiente rutina convierte eso en ondas uniformes y comienza antes de que la antorcha encienda el arco.
Antes del arco
La preparación decide la mitad del resultado. Muele o cepilla la junta con un cepillo de alambre hasta dejar el acero desnudo y brillante, porque la calamina y el óxido contaminan el baño. Cierra los huecos: las juntas ajustadas necesitan menos material de aporte y resisten la perforación. Luego mira tu pinza de masa. Debe morder el metal desnudo, y la pintura o el óxido debajo de la pinza dejarán el circuito sin corriente y te harán culpar a la máquina por los pecados de la pinza.
Puntea, luego tira
Puntea primero la unión: puntos cortos que mantienen las piezas alineadas mientras trabajas. El calor desalinea el acero a medida que avanzas, y los puntos impiden que la junta se abra como una cremallera. Rellena entre ellos con pasadas cortas, dejando que cada una se enfríe un momento. Mantén constante el saliente, la longitud libre del hilo más allá de la punta de contacto, y el ángulo de avance, porque cambiar cualquiera de los dos a mitad del cordón cambia el arco a mitad del cordón.
Ejercicios que desarrollan la habilidad
Empieza con chatarra y deja el portón para más tarde. Tira cordones rectos sobre una placa plana con el hilo E71T-GS de 0,8 mm hasta que las ondulaciones queden uniformes. Luego pasa a las dos uniones que HITBOX enumera como aplicaciones objetivo de este hilo: la unión solapada, donde una chapa se superpone a otra, y la unión a tope, donde dos bordes se unen al ras. Una docena de cordones por unión y sesión supera a una larga y heroica soldadura.
Cómo juzgar un cordón
Lee el cordón como una frase. Las ondas uniformes y regulares significan un avance constante y ajustes equilibrados. Los agujeros significan demasiado calor o un fallo de protección. Un surco carcomido a lo largo de cualquiera de los bordes es una socavación, y adelgaza el acero justo donde la soldadura necesita resistencia. Sin agujeros, sin socavaciones, ondulaciones uniformes: eso es un aprobado.
Para los ejercicios sobre chatarra te basta un carrete pequeño como el HITBOX E71T-GS: es hilo tubular autoprotegido, así que practicas la misma ruta sin gas que usarás después en el portón, sin comprometerte a un formato grande.
Defectos comunes de la soldadura MIG y cómo solucionarlos
Los agujeros en un cordón terminado significan una cosa: el aire llegó al metal fundido. Cada defecto en la soldadura MIG tiene una causa que puedes nombrar y una solución que puedes probar, que es lo que hace que esta parte del oficio sea satisfactoria.
Del síntoma a la causa
La porosidad, esas pequeñas bolsas de gas, proviene de la pérdida de protección: una corriente de aire se llevó el gas o la junta todavía llevaba pintura o aceite. Una salpicadura fuerte apunta a los ajustes o a la polaridad. El tope del hilo, donde el hilo empuja contra la placa y la socava en lugar de soldar, significa que la velocidad de alimentación es demasiado baja para el voltaje.
La trampa de la polaridad
Comprueba primero la polaridad cuando un cordón de hilo tubular salga áspero. El E71T-GS de esta guía funciona en DCEN, electrodo negativo de corriente continua, y su ficha lo dice así. Si cambias del trabajo con gas al hilo tubular y dejas los cables configurados para la ruta anterior, el arco se vuelve duro, el cordón sale áspero y las salpicaduras se multiplican. Un cambio de cables, resuelto.
Burnback y nido de pájaro
Burnback es el hilo que se fusiona con la punta de contacto cuando el arco persiste después de soltar el gatillo. El nido de pájaro es el mismo problema en el otro extremo: los rodillos de arrastre muerden el hilo hasta formar una maraña detrás de ellos. Ambos se remontan a la tensión de alimentación y al estado del revestimiento. Una tensión mal ajustada aplasta el hilo o lo deja deslizar, y un revestimiento sucio lo arrastra hasta que la alimentación se entrecorta. Limpia el revestimiento y luego ajusta la tensión para que los rodillos agarren sin deformar el hilo.
Un cambio por prueba
Repara los defectos como un científico. Cambia una cosa por cordón de prueba: la alimentación, el voltaje o el saliente, nunca los tres. Tira el cordón, léelo, anota lo que cambiaste si hace falta. Cuando el cordón mejore, sabrás exactamente por qué, y la lección se queda.
Cómo elegir un soldador MIG: los criterios que importan
Mira tu enchufe de pared antes de mirar ni un solo soldador. Una máquina sin electricidad para alimentarla es un pisapapeles, y los enchufes de las máquinas de esta selección no coinciden entre sí.
El amperaje acota el trabajo
La selección se divide en tres grupos. El IPOTOOLS MIG-160ER llega a 160 A y el MIG-185SYN a 185 A, ambos como equipos inverter compactos de 230 V. El Stamos S-MULTI 300 sube a 300 A con una alimentación trifásica de 400 V. El amperaje acota el grosor que puede tener tu acero y cuánto tiempo puedes empujar un cordón antes de que la máquina pida un descanso.
Ciclo de trabajo, en números simples
La S-MULTI 300 tiene un ciclo de trabajo del 60 %, lo que significa que suelda seis minutos de cada diez a su potencia nominal. Para cordones largos y continuos o sesiones repetidas, ese margen de maniobra decide si trabajas o esperas. Los otros listados aquí no publican una cifra de ciclo de trabajo, por lo que ese aspecto no se puede comparar solo con sus fichas.
Controles y extras
Los diales manuales te enseñan el oficio; los programas sinérgicos te ahorran marcar los diales una vez que lo sabes. Decide qué tipo de alumno eres antes de comprar. Los extras añaden procesos: ambas unidades IPOTOOLS aceptan hilo tubular y electrodos revestidos además de MIG/MAG, y el S-MULTI 300 añade TIG Liftarc a MIG/MAG, MMA y FCAW, con VRD, Arc Force y Anti Stick en el lado del electrodo.
Consumibles y garantía
Comprueba la capacidad del carrete antes de comprar hilo. El MIG-185SYN admite carretes de Ø 200 mm de hasta 5 kg y alimenta hilo de 0,6, 0,8, 0,9 o 1,0 mm, un rango que cubre el carrete de práctica de 0,8 mm de esta selección. Por último, lee los términos de la garantía antes de necesitarlos: IPOTOOLS publica siete años en ambas unidades y las condiciones están en las condiciones generales del vendedor. Siete años es una promesa que vale la pena leer en letra pequeña.
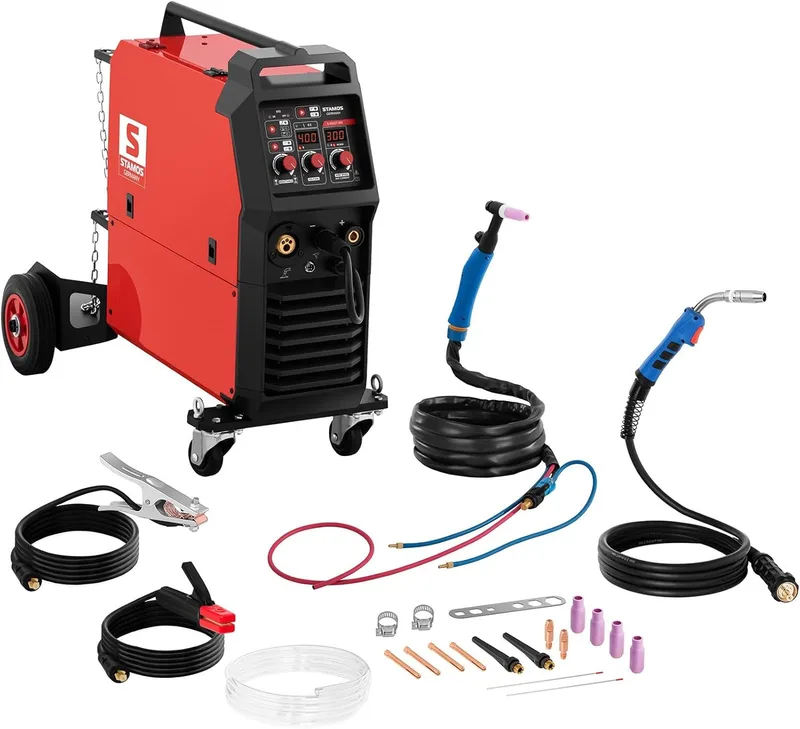
El otro extremo del enchufe lo ocupa la Stamos S-MULTI 300: hasta 300 A a 400 V con un ciclo de trabajo del 60 %, cuatro ruedas y soporte para bombona, terreno de taller trifásico donde los cordones largos son el pan de cada día.
La selección comparada: qué máquina se adapta a tu escenario
En esta selección hay cuatro soldadores y un carrete de hilo, y cada uno responde a una pregunta diferente sobre dónde estás ahora mismo.
Una línea cada uno
- El MIG-100 te inicia sin gas: sin botella, sin ajustes de gas, solo corriente, alimentación de hilo y avance.
- El MIG-160ER es el 3 en 1 del día a día: MIG/MAG con gas, hilo tubular si hay corrientes de aire, electrodo para reparaciones.
- El MIG-185SYN calcula la tensión y el avance por ti una vez que nombras el hilo y el gas.
- El S-MULTI 300 pertenece a un taller con toma trifásica y trabajo grueso y constante.
- El HITBOX E71T-GS es el hilo de práctica para los ejercicios sin gas de este artículo.
Los dos equipos de IPOTOOLS, cara a cara
Ambos funcionan con 230 V, ambos utilizan tecnología inverter IGBT, ambos manejan modos de hilo tubular y electrodo y ambos cuentan con la garantía de siete años publicada por la marca. La diferencia está en el control. El MIG-160ER alcanza un máximo de 160 A con diales manuales: emparejas tú mismo el voltaje y la alimentación, lo que te enseña el oficio en un fin de semana. El MIG-185SYN alcanza los 185 A, añade los programas sinérgicos y muestra todo en un panel digital con modo de disparo 2T/4T.
Valoraciones como desempate, y solo eso
Cada valoración de esta selección se sitúa entre 4,2 y 4,5, una banda estrecha. El MIG-160ER tiene 4,2, el MIG-185SYN 4,3 y el hilo E71T-GS encabeza el grupo con 4,5. Nada de ahí separa a las máquinas, porque las especificaciones anteriores ya lo han hecho. Lee las reseñas en busca de patrones y luego decide con los números que importan.
La regla de decisión
Empareja la máquina con tres cosas: el enchufe de tu pared, el grosor del acero que planeas soldar y tu paciencia para ajustar los parámetros. Un principiante que quiera gas más adelante debería preseleccionar el MIG-160ER; quien quiera el arranque más sencillo posible se mantiene sin gas con el MIG-100. Para la chapa fina, los portones y los muebles a los que va dirigida esta guía, un equipo de 160 A se queda cómodamente dentro del rango, y las tiradas de producción largas son donde notas su techo.
Para la mayoría de talleres domésticos, el MIG-160ER de IPOTOOLS encaja de serie: MIG/MAG con gas, hilo tubular cuando hay corrientes de aire y electrodo para reparaciones, con diales manuales que te obligan a aprender el oficio.
Máquina por máquina: fortalezas y contrapartidas
Cada listado hace que su máquina suene completa. Los huecos entre las afirmaciones son lo que de verdad deberías estudiar, así que aquí tienes cada elección con sus fortalezas y sus contrapartidas, expresadas con claridad.
MIG-100: la puerta de entrada sin gas
Suelda hilo tubular sin bombona de gas, su cuerpo ventilado disipa el calor durante las sesiones y la caja incluye los accesorios para empezar de inmediato. Esa es la imagen confirmada, y ahí termina: el listado no publica amperaje ni ciclo de trabajo, por lo que cualquiera que cite cifras de potencia está adivinando. Su trabajo es limitado y honesto: una primera máquina para practicar con hilo tubular, que de todos modos funciona con los dos diales que estás aprendiendo.
MIG-160ER: el 3 en 1 para el día a día
160 A, 230 V, un inversor IGBT y tres procesos en un solo cuerpo: MIG/MAG con gas, hilo tubular sin gas y electrodo revestido, con los siete años de garantía de la marca a sus espaldas. La contrapartida está en los controles: el listado no muestra ningún modo sinérgico, por lo que tú estableces la tensión y el avance de hilo. Considero que es una tarea que vale la pena hacer, porque el ejercicio manual de este artículo desarrolla un criterio que un programa nunca logrará. ¿Es bueno para principiantes? Sí, si aceptas los diales.
MIG-185SYN: la máquina que hace los cálculos
MAG sinérgico hasta 185 A, además de modos de electrodo y de hilo tubular sin gas, en 230 V con tecnología IGBT. La pantalla digital muestra la velocidad de alimentación del alambre, la corriente, la selección de gas, el diámetro del alambre y el modo de disparo 2T/4T, y admite bobinas de Ø 200 mm de hasta 5 kg en alambre de 0,6, 0,8, 0,9 o 1,0 mm. La contrapartida es la dependencia: apóyate en los programas para siempre y es posible que nunca sepas por qué salió mal un cordón. Usa la sinergia como punto de partida, luego cambia un parámetro y observa qué pasa.
S-MULTI 300: la máquina trifásica de taller
300 A a 400 V con un ciclo de trabajo del 60% lo sitúan en otra liga de trabajo continuo. Cubre MIG/MAG y FCAW, añade TIG Liftarc y MMA, y lleva VRD, Arc Force y Anti Stick en el lado del electrodo. Dos pantallas LED muestran tus ajustes directamente, los diales se pueden utilizar con guantes de soldadura y cuatro ruedas más un soporte integrado para bombona mueven el equipo por el taller. ¿Qué puedes soldar con él? Acero grueso, cordones largos y repetición diaria, siempre que tu edificio tenga una toma trifásica. Ese enchufe es la contrapartida.
HITBOX E71T-GS: el hilo de práctica
La única elección aquí que no es un soldador: hilo tubular de 0,8 mm en un carrete sellado de 1 kg, que funciona en DCEN. HITBOX lo clasifica para soldaduras de una sola pasada en acero al carbono de 0,8 mm a 4,8 mm de espesor, con cordones de poca salpicadura y un acabado limpio para uniones superpuestas y a tope, reparaciones de chapa y trabajos de conductos. Un carrete pequeño como este mantiene la práctica honesta, porque cuando se acaba el hilo, te has ganado otro.
Conclusión
La soldadura MIG es un ejercicio de equilibrio: tensión contra velocidad del alambre, cambiando uno por cada cordón de prueba y juzgándolo a ojo cada vez. La protección es la primera bifurcación del camino, gas para cordones interiores limpios y hilo tubular para las corrientes de aire, y tu máquina debería encajar con esa elección. Si quieres el arranque más sencillo posible, el MIG-100 sin gas está diseñado para ello. El MIG-160ER se adapta a la mayoría de los talleres domésticos, tres procesos en un cuerpo de 160 A con siete años de garantía declarados. El MIG-185SYN es adecuado para cualquiera que quiera tener los ajustes calculados, y el S-MULTI 300 pertenece a un taller trifásico con trabajo grueso y habitual. Sea cual sea tu etapa, ten un carrete de E71T-GS para las prácticas, y repasa la selección antes de decidirte.
Nuestra selección
Cómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Se puede soldar con MIG sin gas?
Sí, con hilo tubular autoprotegido: el fundente va dentro del propio hilo y el arco libera la protección al quemarse, así que no necesitas botella. Es la ruta práctica en exteriores o con corrientes de aire, aunque deja una costra de escoria que debes picar tras cada cordón y un acabado más rugoso. La MIG-100 funciona solo así; las IPOTOOLS aceptan ambas rutas.
¿Qué hilo necesito para una soldadora MIG sin gas?
Hilo tubular con núcleo de fundente autoprotegido, del tipo E71T-GS que usa esta guía: quema su propia protección y no requiere bombona. Comprueba en la ficha de tu máquina qué diámetro de hilo admite y qué tamaño de bobina acepta antes de comprar. El HITBOX E71T-GS de la selección está pensado para pasadas únicas en acero al carbono y funciona en DCEN.
¿Qué polaridad lleva el hilo tubular sin gas?
El hilo tubular autoprotegido funciona en DCEN, es decir, con el electrodo en negativo. El E71T-GS de esta guía lo especifica así en su ficha. Si cambias del hilo macizo con gas al tubular sin gas y dejas los cables como estaban, el arco se vuelve duro, el cordón sale áspero y las salpicaduras se multiplican: es lo primero que debes descartar.
¿Qué diferencia hay entre una soldadora MIG sinérgica y una normal?
En una máquina normal marcas tú el voltaje y la velocidad de hilo, y afinas a ojo y por el sonido del arco. Una sinérgica lleva conjuntos preprogramados según el diámetro del hilo y la mezcla de gases: le dices qué has cargado y ella calcula el par inicial. El MIG-185SYN funciona así y muestra los parámetros en pantalla digital, con modo de gatillo 2T/4T.
¿Qué amperaje necesito para soldar chapa en casa?
Depende del grosor, no hay una cifra universal. Para el trabajo doméstico típico de esta guía —chapa fina, portones, mobiliario de jardín—, un equipo de gama media de la selección llega con holgura, mientras que el Stamos S-MULTI 300, con hasta 300 A a 400 V, apunta a acero grueso y sesiones largas. Empieza por abajo y sube en pasos pequeños hasta que el charco moje los bordes.
¿Qué significa el ciclo de trabajo de una soldadora MIG?
Es el porcentaje de cada diez minutos que la máquina puede soldar a su potencia nominal antes de pedir un descanso. El Stamos S-MULTI 300 declara un ciclo del 60 %: seis minutos de arco por cada diez, margen que decide si encadenas cordones largos o esperas. Los demás equipos de la selección no publican cifra, así que ese aspecto no es comparable con sus fichas.
Sigue explorando
 Soldadoras MIG y de hilo
Arccaptain MIG 140: opiniones reales y veredicto (2026)
¿Merece la pena el Arccaptain MIG 140? Analizo sus 4 modos, qué trae la caja, sus 4,2 estrellas y cómo gana o pierde frente a HZXVOGEN, Hitbox y FEIFANKE.
Guía de soldaduraCiclo de trabajo de una soldadora: qué es y cómo leerlo
El 60% a 200 A no significa lo que crees: aprende a leer el ciclo de trabajo de una soldadora en ventanas de diez minutos y elige sin sorpresas térmicas.
 Guía de soldadura
Cómo soldar aluminio en 2026: TIG, MIG y MMA comparados
El aluminio no avisa antes de fundirse. Te contamos cómo soldarlo en 2026 con TIG, MIG pulsado o electrodos y qué máquina encaja con tu taller doméstico.