Cómo soldar aluminio en 2026: TIG, MIG y MMA comparados
Como afiliados de Amazon, ganamos una comisión por las compras cualificadas hechas a través de los enlaces de este artículo. Esto no afecta al precio que pagas.
Nuestros ganadores
#1
Nuestra elección
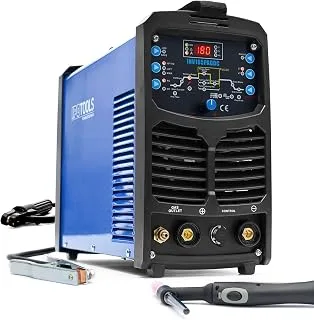
IPOTOOLS INV185PACDC – Máquina de soldar TIG AC/DC
Ver precio en Amazon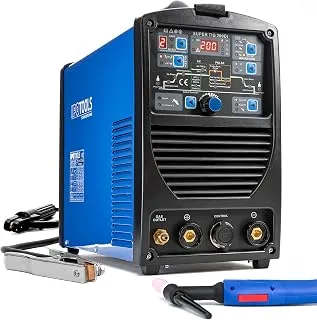
#2
Para piezas gruesas
IPOTOOLS SUPERTIG 200DI – Máquina de soldar TIG AC/DC
Ver precio en Amazon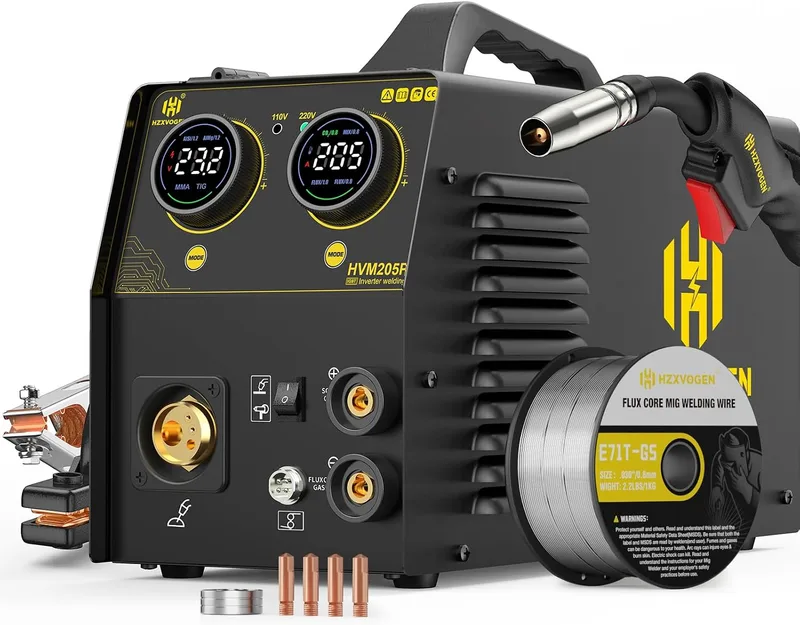
#3
Alternativa MIG pulsado
HZXVOGEN HVM205P – Soldador MIG MAG pulsado 5 en 1
Ver precio en AmazonComparativa rápida
| Producto | Valoración | Enlace |
|---|---|---|
| IPOTOOLS INV185PACDC – Máquina de… Nuestra elección | ★ 4,3 | Ver precio |
| IPOTOOLS SUPERTIG 200DI – Máquina… Para piezas gruesas | ★ 4,5 | Ver precio |
| HZXVOGEN HVM205P – Soldador MIG M… Alternativa MIG pulsado | ★ 4,5 | Ver precio |
| ANDELI TIG-205 PRO – Soldador TIG… Tope de gama | ★ 4,5 | Ver precio |
| Solter Electrodos de aluminio AlS… Proceso MMA sin gas | ★ 3,8 | Ver precio |
El aluminio no avisa. El acero brilla de color naranja antes de derretirse, pero el aluminio permanece allí, plateado y silencioso, y luego te deja un agujero atravesado en la chapa. Ese único comportamiento explica por qué tantos primeros intentos terminan en el cubo de chatarra y por qué el proceso que elijas importa más aquí que con cualquier otro metal. En 2026, hay tres rutas realistas para un soldador doméstico: AC TIG para cordones limpios y controlados, MIG pulsado para costuras largas en chapa fina y electrodos revestidos de AlSi12 para reparaciones sin botella de gas. Esta guía cubre por qué el aluminio se defiende, las especificaciones que separan una máquina de aluminio real de una etiqueta de marketing, un análisis uno a uno de cuatro soldadores más un paquete de electrodos de amazon.es y una tabla final que relaciona cada producto con el trabajo para el que fue construido.
Ficha rápida de la selección
| Producto | Resolución | Resistencia | Batería | Alimentación | Visión nocturna | Giro | microSD | Conexión | Asistentes |
|---|---|---|---|---|---|---|---|---|---|
| IPOTOOLS INV185PACDC TIG | |||||||||
| IPOTOOLS SUPERTIG 200DI | |||||||||
| HZXVOGEN HVM205P | 230V, red europea estándar | ||||||||
| ANDELI TIG-205 PRO | 230V | ||||||||
| Solter aluminio AlSi12 Ø2,5 |
Cómo soldar aluminio: los tres métodos que realmente funcionan
Busca “truco de soldadura de aluminio” y encontrarás soldadores de estaño, sopletes de propano y cubos de epoxi. Ninguno de ellos sobrevive a una prueba de carga. Los métodos que sobreviven son tres, y cada uno se adapta a un tipo diferente de soldador.
AC TIG es la opción de control. La corriente alterna elimina el óxido mientras sueldas, el argón protege el charco y un pedal dosifica el calor. El resultado es un cordón lo suficientemente limpio para cualquier cosa visible o estructural, en secciones medianas donde tienes tiempo para trabajar. El MIG pulsado cambia parte de esa delicadeza por velocidad: el hilo se alimenta de forma continua, el pulso recorta el calor y las costuras largas en chapa fina dejan de ser una lotería de perforaciones. MMA con electrodos de aluminio es la salida de emergencia: varillas recubiertas de AlSi12 en cualquier inversor de electrodo DC, sin botella de gas, reparaciones rápidas en piezas más gruesas.
Entonces, ¿se puede soldar aluminio en casa? Sí, por las tres rutas. Todas las máquinas de la siguiente selección funcionan con una red eléctrica europea estándar de 230 V y ninguna necesita un taller industrial.
El resto de la guía ofrece cuatro cosas. La siguiente sección explica por qué el aluminio castiga los hábitos del acero y cómo preparar las juntas adecuadamente. Luego viene una lista de comprobación de compra basada en las especificaciones que deciden el éxito. A continuación, un vistazo uno a uno a cuatro soldadores y un pack de electrodos vendidos en amazon.es: dos equipos IPOTOOLS AC/DC TIG, el MIG pulsado HZXVOGEN HVM205P, el ANDELI TIG-205 PRO y las varillas AlSi12 de Solter. La sección final relaciona cada producto con un escenario, por lo que nada en la selección queda sin un propietario claro.
Por qué el aluminio se defiende: capa de óxido, calor y preparación
Pule un trozo de aluminio hasta que refleje tu cara y luego mira el reloj. En cuestión de minutos, una capa de óxido invisible ha vuelto a crecer sobre la superficie que acabas de limpiar.
Esa capa es la primera razón por la que el aluminio se defiende. El óxido de aluminio se funde a una temperatura mucho más alta que la del metal de debajo, por lo que un cordón depositado sobre óxido sin eliminar atrapa la contaminación dentro de la soldadura. La solución es aburrida e innegociable: raspa la junta con un cepillo de acero inoxidable y desengrasa justo antes de cebar el arco. Una hora entre la limpieza y la soldadura es suficiente para que el óxido gane.
El calor es el segundo problema, y corta en ambos sentidos. El aluminio disipa el calor mucho más rápido que el acero, por lo que el material grueso roba amperios al charco y congela el cordón antes de que moje los bordes. La chapa fina hace lo contrario: el calor se acumula sin tener adónde ir y el charco acaba cayendo. Esta es la razón por la que importa el techo de amperaje de tu máquina, y la razón por la que existen las funciones de pulso.
Luego está la CA en el TIG AC/DC. En corriente alterna, cada ciclo divide el trabajo en dos: durante el semiciclo en que el electrodo trabaja en positivo, el arco bombardea la superficie y destruye el óxido; en el semiciclo negativo, el calor fluye hacia la pieza y el charco penetra. Si te saltas la CA, obtendrás un cordón sucio o directamente ninguna acción de limpieza. Para el aluminio, un equipo TIG solo de CC es un callejón sin salida.
¿Por qué el aluminio es más difícil de soldar que el acero?
Tres razones acumuladas. La piel de óxido se reforma en cuestión de minutos. El metal roba calor a las secciones gruesas y ahoga a las finas. Y no hay aviso de color antes de la fusión, así que el charco es la única señal que recibes. De todo esto se desprende la preparación: ajusta bien la unión, fíjala antes de la costura completa y trata el precalentamiento como una herramienta con límites. Un precalentamiento suave ayuda a las secciones gruesas a alcanzar la temperatura de fusión con menos amperios, pero llevado demasiado lejos, o aplicado a material con tratamiento térmico, ablanda el temple y deforma la pieza.
Comprar un soldador para aluminio: las especificaciones que importan
La mitad de los soldadores en la estantería de una tienda afirman trabajar con aluminio. Solo algunos cejan de verdad un arco de CA, y la diferencia se esconde en cuatro líneas de la ficha técnica.
La primera línea es la salida AC/DC, y es la puerta de entrada al TIG. Una máquina TIG de CC suelda acero e inoxidable todo el día y luego se atasca con el aluminio porque no tiene forma de limpiar el óxido. Si la CA no aparece en las especificaciones de salida, la promesa de aluminio termina ahí.
La segunda línea es el techo de amperaje, que en realidad es tu rango de espesor. Esta selección abarca tres niveles: 180 A en la IPOTOOLS INV185PACDC, 200 A en la SUPERTIG 200DI y 205 A en la HZXVOGEN HVM205P y la ANDELI TIG-205 PRO. Un techo más alto te da margen de sobra con material más grueso; uno bajo te obliga a un trabajo lento y precalentado cerca del tope del mando.
En tercer lugar, comprueba el encendido del arco. El encendido por alta frecuencia aparece en las fichas como HF o RF y ceba el arco sin que el tungsteno toque la pieza. El arranque por contacto arrastra contaminación a tu electrodo y a tu soldadura, así que esta línea importa más de lo que parece. El INV185PACDC figura con RF y el SUPERTIG 200DI con HF: etiquetas distintas, mismo trabajo.
Cuarto, pulso. En secciones delgadas, la salida pulsada reduce el calor medio y evita que el charco caiga. Las cuatro máquinas de esta selección lo llevan, lo que indica con qué frecuencia aparece la chapa fina en los trabajos de aluminio reales.
Si te inclinas por MIG, dos especificaciones reemplazan a las dos primeras: salida pulsada y control sinérgico. El HVM205P combina ambas, aunque eso sí, lee la letra pequeña, porque su antorcha Lift TIG y su spool gun se venden por separado.
Más allá de las especificaciones principales, los extras de flujo de trabajo deciden el uso diario: un pedal para controlar el calor, modos de gatillo 2T/4T para puntos frente a cordones continuos y, en el ANDELI, hasta 10 memorias de parámetros además de formas de onda seleccionables. Y cuando dos máquinas empatan sobre el papel, la garantía rompe el empate: 7 años en la INV185PACDC frente a 2 años en la HVM205P.
¿Qué debo buscar en un soldador para aluminio?
Por este orden: salida de CA para TIG, un techo de amperaje adaptado a tu material, encendido del arco por HF o RF, pulso para trabajo fino, MIG pulsado sinérgico si descartas el TIG y una garantía lo bastante larga como para que importe. Todo lo demás es decoración.
Ese techo que conviertes en rango de espesor tiene un representante claro: si vas a soldar bastidores o material que se pone grueso, el SUPERTIG 200DI de IPOTOOLS es el escalón que te da el margen extra, con encendido por alta frecuencia para cebar el arco sin contaminar el tungsteno.
IPOTOOLS INV185PACDC vs SUPERTIG 200DI: ¿180 A o 200 A?
Veinte amperios se leen como un error de redondeo en un listado. Con la antorcha en la mano, es el margen entre recorrer un bastidor grueso con solvencia y ver cómo tu charco se congela cada pocos centímetros.
Quita las insignias y ambas máquinas son de la misma especie: inversores TIG AC/DC totalmente digitales con función de pulso, modo MMA para electrodos revestidos y tecnología IGBT. Si lo que buscas es una base TIG con capacidad para aluminio, cualquiera de las dos sirve.
La división está en tres puntos. Techo: 180 A para el INV185PACDC, 200 A para el SUPERTIG 200DI. Encendido: arranque RF en la máquina más pequeña, HF en la grande, una diferencia de nomenclatura más que de rendimiento. Y valoraciones de los usuarios: 4,3 contra 4,5 en sus listados, lo suficientemente cerca como para que ninguna de las dos gane solo por su reputación.
IPOTOOLS INV185PACDC: la entrada de 180 A
Este es el punto de partida lógico para el aluminio de espesor medio. El techo de 180 A cubre el material que usan la mayoría de los proyectos domésticos, la función de pulso ayuda en las piezas más finas y la garantía de 7 años elimina el mayor temor al comprar una máquina TIG: que la electrónica falle al cabo de un año. La valoración de 4,3 avala esa impresión.
IPOTOOLS SUPERTIG 200DI: la elección con margen
En cuanto empiezas a soldar bastidores, chapa más gruesa o fabricaciones mayores, la máquina de 180 A llega a su tope y el techo de 200 A empieza a rendir. Viene con encendido HF y una valoración de 4,5. Esos veinte amperios adicionales son exactamente el margen que le falta al conjunto más pequeño.
¿Cuántos amperios necesito para soldar aluminio?
Empieza por tu material. La chapa fina y los trabajos de reparación se quedan cómodamente en la mitad inferior de cualquier dial AC/DC, mientras que el material más grueso y los bastidores siguen subiendo hacia el techo, razón por la que los 20 A extra de la SUPERTIG 200DI importan. Una advertencia vale para ambos listados: ninguno especifica el ciclo de trabajo ni el rango de equilibrio AC, así que abre el manual antes de decidirte. El ciclo de trabajo decide cuánto tiempo puedes soldar a alto amperaje antes de que la máquina fuerce una pausa, y el equilibrio AC modula la acción de limpieza, las dos configuraciones que más importan al soldar aluminio.
Si tu aluminio es de espesor medio y quieres cerrar la duda de golpe, el IPOTOOLS INV185PACDC es el modelo al que esta comparativa le da el punto de entrada. Pulso para la chapa fina, arranque sin tocar la pieza y una garantía larga que desactiva el miedo clásico: que la electrónica falle al poco de comprar.
HZXVOGEN HVM205P: MIG pulsado sin la curva de aprendizaje del TIG
En los cordones largos es donde los planes TIG se desmoronan: te detienes, aportas la varilla a mano, reinicias y cada parada es una nueva oportunidad para que el calor se acumule y la chapa se deforme.
El HZXVOGEN HVM205P ataca ese problema con MIG pulsado, y el listado gira en torno al aluminio. La salida pulsada concentra el arco, mantiene el calor en una banda estrecha y reduce al mínimo las perforaciones en chapa fina. Como el hilo se alimenta de forma continua, los cordones largos corren a velocidad de producción, y el pulso mantiene la chapa lo bastante fría para sobrevivir.
El control sinérgico es la razón por la que los principiantes consiguen cordones utilizables tan pronto. Eliges el diámetro del hilo y la máquina ajusta voltaje y velocidad de alimentación en consecuencia, de modo que tus primeras soldaduras parecen soldaduras reales. Las manos experimentadas aún conservan la compensación manual de voltaje para ajustes finos, lo que significa que el techo queda muy por encima de los ruedines.
La etiqueta 5 en 1 necesita un repaso. Tienes MIG pulsado con gas, FCAW sin gas con hilo tubular, modo electrodo MMA, Lift TIG y soporte para pistola de carrete. La antorcha Lift TIG y la pistola de carrete se venden por separado, así que dos de esos cinco procesos requieren compras adicionales.
El uso diario es donde el conjunto resulta más amigable: 7,5 kg para llevar al trabajo, una gran pantalla LED que muestra los parámetros en tiempo real, red eléctrica europea estándar de 230 V con compensación de las fluctuaciones de tensión y una garantía de 2 años detrás de todo. El listado tiene una valoración de 4,5.
¿Es mejor MIG o TIG para el aluminio?
Diferentes trabajos, diferentes respuestas. El TIG gana en control y aspecto del cordón en secciones medianas; el MIG pulsado gana en chapa fina, tiradas largas y tiempo hasta el primer cordón decente. Si buscas cordones TIG tan limpios como para un marco de cuadro, descarta el HVM205P, porque esta es la ruta de producción, y además rápida y repetible.
El HZXVOGEN HVM205P convierte esa teoría en cordones: hilo continuo a velocidad de producción y pulso que mantiene el calor en una banda estrecha. Además, el control sinérgico casa voltaje y velocidad de alimentación por ti, así que tus primeras tiradas en chapa fina no acaban en agujeros.
ANDELI TIG-205 PRO: diez procesos y cuatro formas de onda
Lo primero que notas de la ANDELI TIG-205 PRO es el sonido, porque en esta máquina lo eliges tú.
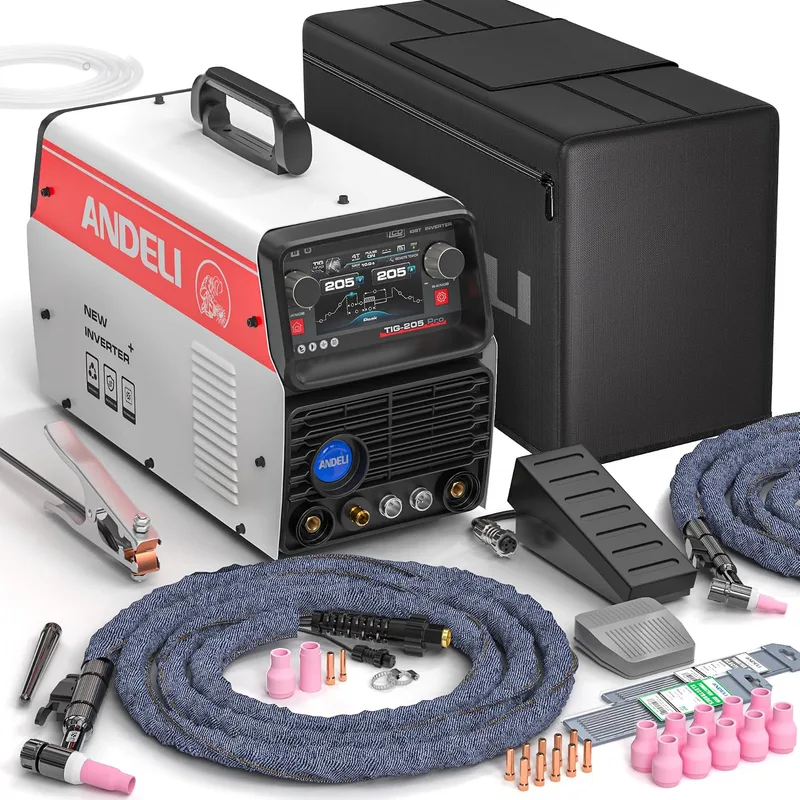
Bajo la carcasa hay una plataforma AC/DC de 205 A con pulso, más cuatro formas de onda seleccionables, y cada una cambia el charco a su manera. La onda cuadrada da un arco dinámico y estable y un baño de fusión uniforme. La onda sinusoidal trabaja en silencio, algo que tus oídos te agradecerán en las sesiones largas. La onda trapezoidal reduce la emisión de calor: el ajuste para trabajar rápido en chapa fina.
Dos modos más se ganan su sitio. La soldadura en frío, en versiones AC y DC, baja el aporte de calor en las uniones sensibles al calor, recortando la deformación, la decoloración y el perforamiento que arruina el material fino. El modo de soldadura por puntos lanza puntadas rápidas, así que puedes mantener unido un conjunto sin recorrer toda la costura e introducir distorsión en ella.
Los extras de flujo de trabajo parecen pedidos por alguien que se gana la vida soldando: un pedal incluido en la caja, hasta 10 ranuras de memoria que almacenan tus conjuntos de parámetros para que dejes de reajustar en cada trabajo, y un menú LCD de 4,3 pulgadas con modos de gatillo 2T/4T y selección de grosor en un solo control de girar y pulsar.
También llega lista para cebar el arco: una antorcha TIG de aluminio, una antorcha TIG en frío, 20 electrodos de tungsteno, 20 boquillas y un segundo pedal. Un requisito a tener en cuenta: la máquina funciona con argón puro, así que la botella de gas va en tu lista. El listado tiene una valoración de 4,5.
Diez procesos recompensan a un soldador que ya entiende AC/DC y quiere tener todos los parámetros a su alcance. Para un comprador primerizo, esa misma profundidad puede enterrar las tres configuraciones que de verdad necesita.
¿Para qué se utiliza la soldadura en frío?
Piezas de chapa fina, inoxidable y aluminio donde el calor es el enemigo: el TIG en frío baja el aporte lo suficiente para mantener la pieza plana y el cordón libre de decoloración. Moldes y reparaciones sobre material sensible al calor son los ejemplos que menciona la propia página del producto.
¿El ANDELI TIG-205 PRO es bueno para principiantes?
Puede ser, con paciencia. El listado describe el modo TIG pulso como apto tanto para principiantes como para profesionales, y el menú LCD ayuda. Aun así, diez procesos son mucho terreno para una primera máquina, así que te recompensa más como segunda compra, o como primera solo si te gusta aprender en los menús.
La ANDELI TIG-205 PRO condensa esa idea en una sola máquina: cuatro formas de onda para modular el charco, soldadura en frío para el material que no tolera calor y memoria para guardar tus ajustes, con pedal incluido para dosificar desde el pie.
Electrodos Solter AlSi12: soldadura con varilla de aluminio sin gas
Es posible que tu primer soldador de aluminio ya esté en el cobertizo, enchufado junto a la caja de electrodos de acero: cualquier soldador de varilla inverter con salida en CC sirve.
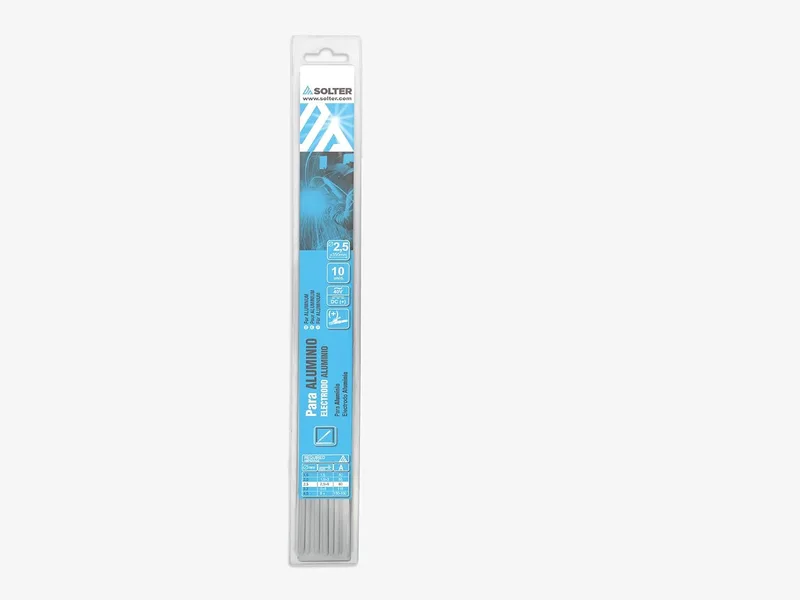
Los electrodos Solter AlSi12 son la pieza que falta. Cada varilla mide 2,5 x 350 mm y contiene un 12 % de silicio, lo que mantiene fluido el charco y deja el cordón terminado con poca porosidad. La formulación está pensada para aleaciones base con más del 7 % de silicio, donde es más difícil conseguir cordones limpios y sin grietas.
Ejecutarlos es MMA normal con polaridad CC+, a 40-70 A. Ese rango está al alcance del típico soldador inverter de varilla, que convierte la máquina que ya tienes en una herramienta de reparación de aluminio sin botella de argón, sin antorcha TIG y sin procesos nuevos que aprender. El blíster contiene diez varillas, suficientes para un fin de semana de soportes y piezas fundidas.
Las posiciones son importantes en las reparaciones, y estas varillas cubren plano, horizontal y vertical ascendente. También toleran una aleación base desconocida, que es la condición normal de cualquier fundición o extrusión extraída de una máquina vieja. Rara vez sabrás exactamente qué estás soldando; el electrodo está hecho para eso.
Una advertencia honesta: la valoración de 3,8 es la más baja de esta selección. El aluminio a electrodo es un trabajo rápido e implacable, y es mejor reservarlo para reparaciones en piezas más gruesas donde el funcionamiento sin gas importa más que el aspecto del cordón.
¿Se puede soldar aluminio con electrodos?
Sí, con varillas de aluminio del tipo AlSi12 en polaridad CC+. Es la vía de entrada con menos equipo nuevo, y los resultados son reparaciones funcionales más que cordones de escaparate.
¿Qué amperaje para electrodos de aluminio de 2,5 mm?
El listado da 40-70 A para este diámetro. Empieza cerca del mínimo y sube hasta que el arco se sostenga, porque el aluminio avisa poco antes de que el charco se escape.
Los electrodos Solter AlSi12 son la forma más directa de probarlo: funcionan en el inversor que ya tienes enchufado en el cobertizo y su formulación con silicio mantiene fluido el charco incluso sobre aleaciones de fundición cuya composición no conoces.
TIG, MIG pulsado o electrodo: adaptación de la máquina al trabajo
Grosor, longitud de la costura y frecuencia de soldadura: tres variables deciden la máquina, y los cinco productos de esta selección se alinean perfectamente con ellas.
Chapa fina, costuras largas y una curva de aprendizaje corta apuntan directamente al HZXVOGEN HVM205P. Su MIG pulsado sinérgico maneja exactamente esa combinación, con 7,5 kg, lo bastante ligero para llevarlo al trabajo.
Cordones TIG controlados de espesor medio, respaldados por una garantía que dura más que la mayoría de los pasatiempos, apuntan al IPOTOOLS INV185PACDC y su plataforma de 180 A CA/CC con 7 años de cobertura. Cuando el material se hace más grueso y los bastidores entran en escena, la SUPERTIG 200DI y su techo de 200 A toman el relevo.
Control máximo del proceso, memoria de ajustes predefinidos y un paquete completo de accesorios en la ANDELI TIG-205 PRO, la máquina de 205 A para quien quiere cada forma de onda y cada modo bajo demanda.
Reparaciones puntuales en una aleación gruesa y desconocida, realizadas con el soldador ya en el cobertizo, apuntan a los electrodos Solter AlSi12: MMA en CC+ a 40-70 A, sin gas, sin máquina nueva.
| Tu escenario | La elección | Por qué encaja |
|---|---|---|
| Chapa fina, costuras largas, primera máquina de aluminio | HZXVOGEN HVM205P | MIG pulsado sinérgico, 7,5 kg, 230 V con compensación de fluctuación |
| Trabajos de espesor medio con cordones TIG limpios, compra a largo plazo | IPOTOOLS INV185PACDC | 180 A CA/CC, pulso, arranque por RF, garantía de 7 años |
| Bastidores y material más grueso que necesitan margen | IPOTOOLS SUPERTIG 200DI | Techo de 200 A, arranque por HF, valoración de 4,5 |
| Control total de muchos materiales y procesos | ANDELI TIG-205 PRO | 205 A, cuatro formas de onda, soldadura fría y por puntos, accesorios en la caja |
| Reparaciones de aleación gruesa desconocida, sin gas, soldador que ya tienes | Electrodos Solter AlSi12 | Varillas de 2,5 x 350 mm, MMA en CC+ a 40-70 A |
Cinco escenarios, cinco productos: lee el tuyo en la tabla y la decisión se toma sola.
Conclusión
Tres cosas sobreviven a todas las secciones anteriores. La preparación decide el cordón: cepillo de acero inoxidable, desengrasante y corriente alterna para quitar el óxido mientras sueldas. El techo de amperaje establece tu rango de espesor, y esta selección sube hasta 180, 200 y 205 A para cubrirlo. Y las reparaciones tienen una ruta sin gas a través de los electrodos de AlSi12. Elige por perfil: el HVM205P si lo primero es la chapa fina y una curva de aprendizaje rápida, el INV185PACDC para años de TIG de espesor medio con una garantía de 7 años, el SUPERTIG 200DI para bastidores y material grueso, el ANDELI TIG-205 PRO si quieres todos los procesos y formas de onda, y los electrodos Solter AlSi12 para reparaciones ocasionales con el soldador que ya tienes. Revisa la selección antes de que empiece tu próximo proyecto y deja que el trabajo elija la máquina.
Nuestra selección
Cómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Se puede soldar aluminio con electrodo MMA sin gas?
Sí, con electrodos de aluminio tipo AlSi12, como los Solter de 2,5 mm, en polaridad CC+ sobre cualquier inversor de electrodo con salida DC. El rango indicado es de 40 a 70 A para ese diámetro. No necesitas botella de argón ni antorcha TIG, pero el resultado son reparaciones funcionales en piezas gruesas, no cordones tan limpios como los del TIG.
¿Qué máquina de soldar necesito para soldar aluminio en casa?
Depende del trabajo, pero tienes tres rutas y todas funcionan con una red europea estándar de 230 V. TIG en corriente alterna para cordones limpios y controlados, MIG pulsado para costuras largas en chapa fina y un inversor de electrodo con varillas AlSi12 para reparaciones sin botella de gas. Ninguna de las máquinas de la selección necesita un taller industrial.
¿Es mejor el TIG o el MIG para soldar aluminio?
Depende de lo que sueldes. El TIG gana en control y en el aspecto del cordón sobre secciones medianas; el MIG pulsado gana en chapa fina, tiradas largas y tiempo hasta el primer cordón decente, porque el hilo se alimenta continuo y el control sinérgico ajusta solo los parámetros. Si tu prioridad son cordones visibles, TIG; si es producción, MIG pulsado.
¿Qué gas se usa para soldar aluminio con TIG?
Argón. En TIG de corriente alterna, el gas protege el charco mientras el semiciclo positivo de la CA destruye el óxido de la superficie. Un detalle práctico: la ANDELI TIG-205 PRO funciona con argón puro según su listado, así que la botella se compra aparte. Los electrodos AlSi12, en cambio, te permiten reparar sin ninguna botella de gas.
¿Cuántos amperios hacen falta para soldar aluminio grueso?
Depende del espesor, y aquí las fichas ayudan poco: ninguna de las máquinas TIG de la selección especifica el ciclo de trabajo. La tendencia es clara: chapa fina y reparaciones se quedan en la mitad inferior del mando, mientras bastidores y material grueso empujan hacia el techo. De ahí que los 20 A extra de la SUPERTIG 200DI sobre los 180 A del INV185PACDC importen.
¿Por qué se agujerea la chapa fina de aluminio al soldar?
Porque el aluminio disipa el calor muy rápido y, en chapa fina, ese calor se acumula sin adónde ir: el charco se pasa de temperatura y cae antes de que veas aviso de color, a diferencia del acero. Por eso el pulso importa: reduce el calor medio y mantiene el charco dentro de una banda estrecha, igual que los modos de soldadura en frío del ANDELI TIG-205 PRO.
Sigue explorando
 Guía de soldadura
Ciclo de trabajo de una soldadora: qué es y cómo leerlo
El 60% a 200 A no significa lo que crees: aprende a leer el ciclo de trabajo de una soldadora en ventanas de diez minutos y elige sin sorpresas térmicas.
 Soldadoras MIG y de hilo
Cómo soldar con MIG en 2026: ajustes y máquinas
Aprende a soldar con MIG en 2026: gas o hilo tubular, voltaje y velocidad de hilo, tu primera soldadura paso a paso y qué máquina encaja con tu taller.
Soldadoras TIGCómo soldar con TIG en 2026: guía paso a paso y equipo
Soldar con TIG exige dos manos y metal limpio: guía 2026 paso a paso, del tungsteno afilado al primer cordón sólido, con dos máquinas comparadas.