Cómo soldar acero inoxidable: guía de electrodos 2026
Como afiliados de Amazon, ganamos una comisión por las compras cualificadas hechas a través de los enlaces de este artículo. Esto no afecta al precio que pagas.
Nuestros ganadores
#1
Nuestra elección
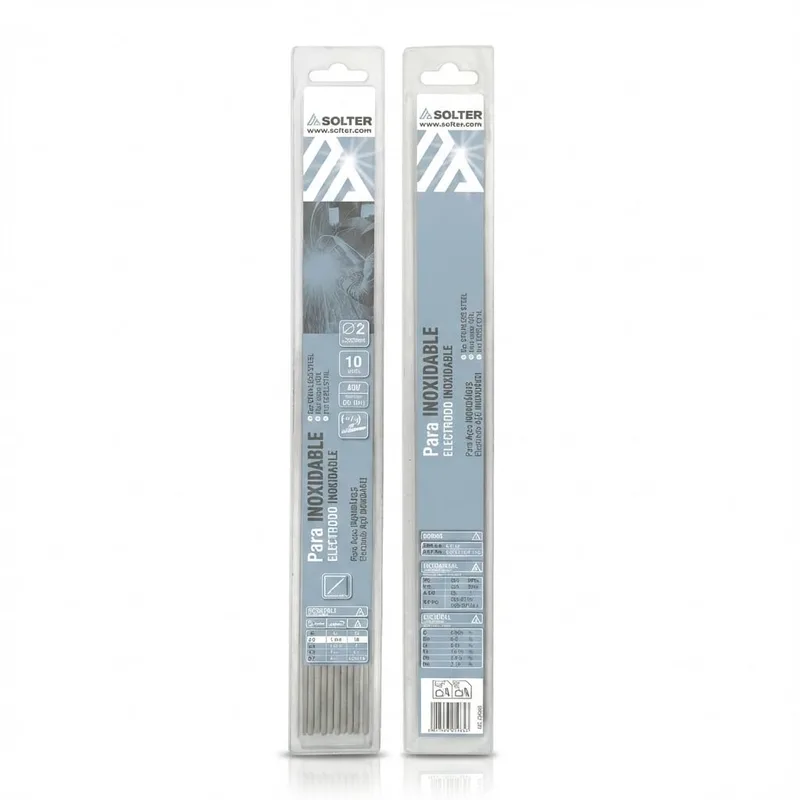
Solter E316L Ø2,0 mm – Electrodos de soldadura inoxidable (10 uds.)
Ver precio en Amazon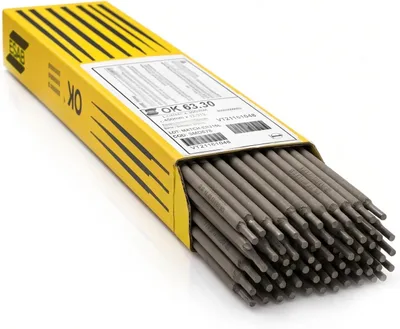
#2
Para trabajo exigente
ESAB OK 63.30 E316L-17 – Electrodo de soldadura inoxidable
Ver precio en Amazon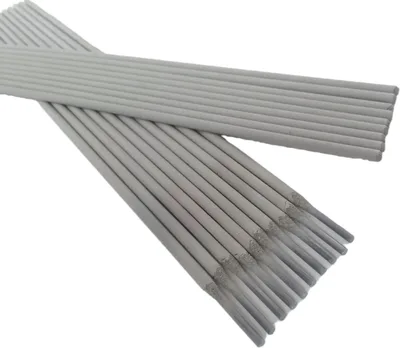
#3
Para unir inox y acero
Weld Right 309L-16 – Electrodos de acero inoxidable 2,5 mm (30 uds.)
Ver precio en AmazonComparativa rápida
| Producto | Valoración | Enlace |
|---|---|---|
| Solter E316L Ø2,0 mm – Electrodos… Nuestra elección | ★ 4,6 | Ver precio |
| ESAB OK 63.30 E316L-17 – Electrod… Para trabajo exigente | — | Ver precio |
| Weld Right 309L-16 – Electrodos d… Para unir inox y acero | ★ 4,1 | Ver precio |
| TEN-HIGH WC20 – Electrodos de tun… Para soldar a TIG | ★ 5,0 | Ver precio |
El acero inoxidable castiga el calor descuidado de una manera que el acero dulce nunca hace: mantén el arco un instante de más y la unión pierde la resistencia a la corrosión que hace que valga la pena usar el metal. La solución está tanto en tus consumibles como en tu máquina. Dos rutas realistas cubren el trabajo doméstico y de pequeño taller: soldadura con electrodo revestido y electrodos de rutilo E316L en la máquina que ya tienes, o TIG en CC con tungsteno ceriado al 2 % para cordones más limpios en chapa fina. Esta guía repasa la elección del proceso, explica qué material de aporte corresponde a cada acero y enumera lo que importa antes de hacer el pedido. Luego pone cuatro selecciones una al lado de la otra: la Solter E316L de 2,0 mm para aprender, la ESAB OK 63.30 para trabajos en V4A, la Weld Right 309L-16 para uniones de inox con acero y el tungsteno TEN-HIGH WC20 para un soplete TIG.
Ficha rápida de la selección
| Producto | Resolución | Resistencia | Batería | Alimentación | Visión nocturna | Giro | microSD | Conexión | Asistentes |
|---|---|---|---|---|---|---|---|---|---|
| Solter inox E316L Ø2,0 | |||||||||
| ESAB OK 63.30 E316L-17 | |||||||||
| Weld Right 309L-16 | |||||||||
| TEN-HIGH WC20 |
Cómo soldar acero inoxidable: la respuesta corta
¿Puede el soldador de arco que ya está en tu garaje manejar acero inoxidable? La mayoría de las veces, sí. La máquina rara vez cambia; el consumible en tu mano lo hace.
Dos rutas realistas abarcan el trabajo doméstico y de pequeño taller. La soldadura con electrodo revestido, que los soldadores llaman MMA, utiliza electrodos de rutilo E316L en máquinas básicas y sigue funcionando al aire libre con una brisa ligera. TIG en CC con tungsteno ceriado al 2 % pide más equipo y manos más firmes, para luego recompensarte con un cordón más limpio en chapa fina. Ambas rutas aparecen en la selección de productos de abajo, por lo que tu máquina decide qué mitad de esta guía leer atentamente.
El acero inoxidable es menos indulgente que el acero dulce por una sencilla razón: el control del calor y la elección del material de aporte deciden si la junta terminada sigue resistiendo el óxido como lo hace el metal base. Sobrecalienta la costura o usa la varilla equivocada, y la zona de soldadura puede corroerse mientras que la chapa que la rodea jamás lo hace.
¿Cómo empiezas realmente? Elige el proceso que admite tu máquina, compra el consumible correspondiente y quema unas cuantas varillas en restos del mismo grosor antes de tocar la pieza de verdad.
Esta guía es para ti si compras consumibles por primera vez, reparas barandillas, fregaderos o depósitos, o fabricas piezas que mezclan acero inoxidable con acero al carbono.
Las cuatro selecciones se reparten el trabajo. Dos son varillas E316L para acero inoxidable de grado 316. Una es un 309L para unir inoxidable con acero dulce. La última es el tungsteno ceriado que necesita un soplete TIG. Elige primero el proceso; de ahí sale la varilla correcta.
Si arrancas por la ruta MMA, empieza con un rutílico E316L como la Solter E316L: ceba al primer toque y perdona la mano insegura de los primeros cordones.
Stick (MMA) o TIG: elegir el proceso correcto
La máquina de electrodos que ya tienes probablemente sirve para trabajar acero inoxidable. Lo que cambia es lo que sujetas en el portaelectrodos.
MMA es la forma más sencilla de empezar. Funciona en máquinas básicas y sigue haciéndolo al aire libre, donde el viento desestabilizaría un arco TIG. Las varillas de rutilo E316L ceban y vuelven a cebar sin ceremonias, y puntear una barandilla va mucho más rápido cuando la varilla reenciende al primer toque. Tres de las cuatro selecciones de aquí, la Solter, la ESAB y la Weld Right, pertenecen a esta ruta.
El TIG está en el otro extremo de la escala de esfuerzo. Pide una máquina compatible con TIG, un montaje de antorcha, gas de protección y un tungsteno ceriado como el TEN-HIGH WC20, una punta diseñada exactamente para este trabajo. A cambio obtienes un cordón más limpio y mucho mejor control en chapa fina, que es donde vive la mayoría del inoxidable de un taller casero.
Así que el equilibrio queda claro: velocidad y simplicidad por un lado, acabado y precisión por el otro. Ninguna especificación de la máquina decide eso por ti.
¿Qué camino deberías tomar? Si tu soldador solo admite electrodos, el MMA se decide solo. Si la pieza es fina, visible y merece el montaje extra, el TIG se gana su sitio. Y sí, un soldador de arco normal maneja perfectamente el acero inoxidable una vez que lleva las varillas adecuadas.
Si el trabajo es chapa fina y tu máquina admite TIG, el arco empieza en un tungsteno ceriado como el TEN-HIGH WC20, una punta pensada justamente para inoxidable.
Combinación del material de aporte con el acero: 316L, 309L y más allá
Pasa una varilla de 316L por una unión que enlace inoxidable con acero al carbono y la soldadura puede agrietarse a medida que se enfría. Ese único desajuste arruina más proyectos de bricolaje en inoxidable que cualquier máquina mala.
E316L es la aleación que quieres para el acero inoxidable 316 y 316L: cromo, níquel y molibdeno juntos, formulada para que la soldadura conserve la resistencia a la corrosión del metal base. Tanto la varilla Solter como la ESAB de esta guía llevan esa clasificación; se diferencian en el diámetro, el recubrimiento y el tamaño del paquete, que tratan las siguientes secciones.
La varilla ESAB apunta a algo más concreto. Su ficha se dirige al acero V4A, el grado 18Cr12Ni2,8Mo, donde la propia soldadura debe sobrevivir a una corrosión agresiva a lo largo de los años. Si tu trabajo incluye ese acero, esta es la varilla diseñada para ello.
Unir inoxidable con acero al carbono es un problema diferente, y el 309L es su respuesta. Esa composición tolera la dilución que se crea cuando los dos metales se mezclan en el baño de soldadura, que es exactamente el trabajo de la varilla Weld Right de más abajo. Usar 316L ahí invita a que se agriete, como ya avisaba la introducción.
La regla que merece tatuar en la máquina: empareja el material de aporte con el metal base y con el trabajo que tienes por delante. El hábito y la fidelidad a la marca alcanzan siempre la misma varilla; el grado del acero debería tomar la decisión.
¿Qué electrodo necesita el acero inoxidable 316? Un E316L, simple y llanamente, como la Solter o la ESAB. Cuando la pieza mezcla inoxidable con acero dulce, un 309L como el Weld Right toma el relevo.
Cuando la unión mezcla inoxidable con acero al carbono, la varilla que tolera la dilución de los dos metales en el mismo baño es una 309L como la Weld Right 309L-16.
Comprar electrodos para acero inoxidable: lo que realmente importa
Un electrodo que ha absorbido la humedad del taller ceba como una cerilla húmeda y, de propina, llena la costura de salpicaduras. Las decisiones de almacenamiento y selección importan más aquí que con el acero dulce. Cuatro criterios ordenan la lista.
Diámetro primero
La varilla Solter mide 2,0 mm, dimensionada para chapa fina y cordones ordenados. La ESAB y la Weld Right van en 2,5 mm, para juntas que aguantan más calor. El metal más fino quiere el diámetro más pequeño; las secciones más gruesas ganan con el grande. Empareja la varilla con la chapa antes que con la marca.
Recubrimiento y condición
El recubrimiento de rutilo es el amigo del principiante: el arco ceba con facilidad y la escoria se despega por sí sola una vez que el cordón se enfría. ESAB llama a su recubrimiento -17 en la ficha, la opción de taller entre estas selecciones. La humedad es el asesino silencioso, y aquí es donde importa el embalaje. Solter se presenta en un blíster de 10 que mantiene la humedad a raya entre sesiones; las cajas simples no ofrecen esa barrera, así que deben guardarse en un recipiente seco y sellado.
¿Hasta dónde llega un paquete?
Diez varillas, el blíster de Solter, cubren un fin de semana de práctica o una reparación pequeña. La caja de ESAB guarda 89 varillas en 1,7 kg, un tamaño pensado para fabricación continua. El paquete de Weld Right lleva 30, un punto medio para trabajos ocasionales con metales mezclados. La caja de TEN-HIGH contiene diez puntas de tungsteno, y esas se desgastan despacio, ya que la antorcha funde la varilla de aporte por separado.
Lo que te dicen las calificaciones
Tres selecciones llevan valoraciones de compradores: 4,6 para la Solter, 4,1 para la Weld Right, 5,0 para el TEN-HIGH. La ficha de ESAB no muestra ninguna. Trata los números como una señal de satisfacción del comprador, y solo como desempate; ninguna valoración te dice si una varilla coincide con tu grado de acero o con el espesor de tu chapa. Eso te lo dice la clasificación.
Para uniones de acero V4A que deben seguir resistiendo la corrosión años después, la opción de taller es una E316L-17 como la ESAB OK 63.30.
Solter E316L 2,0 mm: El electrodo para aprender
Tus primeros cordones de acero inoxidable parecerán orugas. La varilla con la que aprendes decide lo rápido que se detienen.
Este Solter lidera la selección para principiantes porque su revestimiento de rutilo proporciona un arco estable que ceba y reenciende sin problemas, exactamente el perdón que tu mano necesita mientras se asienta. La aleación de debajo es la de verdad: cromo, níquel y molibdeno, formulada para acero inoxidable 316 y 316L con la resistencia a la corrosión intacta.
El acabado también ayuda. La escoria se desprende fácilmente y deja un cordón uniforme, por lo que la amoladora permanece en la esquina más tiempo.
Los detalles prácticos completan el argumento. Un diámetro de 2,0 mm es adecuado para chapa fina. El embalaje en blíster mantiene la humedad alejada entre sesiones, diez varillas a la vez. Solter es un fabricante español con procesos certificados ISO 9001 y los compradores han valorado el paquete con un 4,6.
Un punto débil, dicho claramente: diez varillas desaparecen rápidamente durante la práctica. Una sola tarde haciendo cordones sobre recortes vaciará el blíster y te enviará a por más. Esa es la contrapartida de un paquete de prueba pequeño, y para una primera compra es sensata; tú confirmas que la varilla se adapta a tu máquina antes de abastecerte. Si tu lista de proyectos ya incluye una barandilla completa, ve directamente a la caja de ESAB más grande en la siguiente sección.
¿Los electrodos Solter son buenos para principiantes? Este lo es, y por razones poco glamorosas: se enciende fácilmente, perdona y deja un cordón que no necesitarás explicarle a nadie.
ESAB OK 63.30 vs Solter E316L: Cuándo dar el salto
Ochenta y nueve varillas contra diez. Ambas llevan la clasificación E316L y todo lo demás las diferencia.
Según los propios datos de ESAB: el OK 63.30 mide 2,5 x 300 mm y se presenta como una caja de 1,7 kg con 89 varillas, frente al blíster de 10 varillas de 2,0 mm de Solter. La caja está destinada al acero V4A, el grado 18Cr12Ni2,8Mo, donde la junta debe mantener su resistencia a la corrosión a largo plazo. Su revestimiento -17 es una referencia de taller, el tipo de varilla que un banco de trabajo almacena por kilos. Una nota honesta: este listado no muestra ninguna calificación del comprador, por lo que lo juzgas según la clasificación, el paquete y la posición de ESAB en el sector.
Donde el Solter todavía gana
La chapa más fina pide sus 2,0 mm y el arco de rutilo sigue siendo más fácil para un principiante. El ESAB de 2,5 mm es para juntas que soportan más calor, y el blíster de diez varillas te permite probar la aleación en tu propia máquina antes de comprometerte con 89.
El veredicto
Elige por grado de acero y por tamaño de junta. Acero V4A, secciones más gruesas o una serie de trabajos de producción ponen el ESAB en tu carro. El aprendizaje, las chapas finas y las pequeñas reparaciones mantienen el Solter a mano. Ninguna varilla es mejor en abstracto; el trabajo que tienes delante elige al ganador.
¿El OK 63.30 sirve para acero inoxidable? Para el acero inoxidable de grado V4A mencionado en su listado, sí. ¿Cuál es mejor, ESAB o Solter? Pregunta qué estás soldando y qué espesor tiene, y la respuesta se deduce de los datos anteriores.
Weld Right 309L-16: Unión de acero inoxidable a acero dulce
Cada pasamanos de acero inoxidable que se atornilla a un marco de acero al carbono necesita una varilla específica y el 316L no es suficiente. Es la reparación mixta más habitual en el trabajo doméstico: un panel o poste de acero inoxidable ensamblado con una estructura de acero.
Este paquete Weld Right existe exactamente para esas uniones diferentes: acero inoxidable a acero al carbono. Postes de barandilla, reparaciones de antiguas fabricaciones mixtas, soportes que unen dos metales. Cuando el acero inoxidable y el acero dulce se encuentran en el mismo baño de soldadura, se diluyen entre sí y esa mezcla puede agrietar un cordón de 316L a medida que se enfría. Un 309L tolera la dilución, por lo que es la respuesta estándar para el trabajo.
El listado da cifras concretas: 2,5 mm de diámetro, 285 mm de largo, 30 varillas por paquete, con una calificación de 4,1 por parte de los compradores. Treinta varillas también cubren un fin de semana de reparación sin que tengas que reabastecerte a mitad del trabajo. El vendedor se describe a sí mismo como un proveedor del Reino Unido y menciona otros tipos de varillas en su gama si esta no satisface tus necesidades.
Una limitación honesta: este listado contiene muchos menos detalles que las fichas técnicas de Solter o ESAB. Estás comprando la clasificación, porque aquí sencillamente no hay profundidad en la hoja de datos. Para reparaciones ocasionales de metales mixtos, el paquete de 30 varillas y la calificación son suficientes para avanzar. Para cualquier cosa estructural o repetitiva, es posible que quieras una hoja de datos más detallada antes de comprometerte.
¿Se puede soldar acero inoxidable a acero normal? Sí, y una 309L-16 como esta es la varilla adecuada. ¿Para qué se utiliza un electrodo 309L? Exactamente esto: puentes entre el acero inoxidable y el acero al carbono que un material de aporte de una sola aleación rompería.
TEN-HIGH WC20: Configuración de una antorcha TIG para acero inoxidable
En un tungsteno TIG, el color de la punta es la ficha técnica. Gris significa aproximadamente un 2% de óxido de cerio, y eso es lo que hay en esta caja.
El paquete WC20 contiene diez electrodos, cada uno de 2,4 x 150 mm, hechos de 98% de tungsteno con aproximadamente 2% de óxido de cerio, y los compradores lo calificaron con 5,0. El listado lo posiciona para acero inoxidable y chapa fina, que son territorio de baja corriente CC. La mayor parte del trabajo TIG en acero inoxidable de un taller doméstico se realiza allí, en material fino donde el control del calor lo decide todo.
La propia ficha técnica señala la contrapartida: con corriente alta, esta punta se quema más rápido, por lo que no es la opción para pases pesados y calientes en secciones gruesas. Mantenla en su territorio y se comporta.
Ten en cuenta también lo que estás comprando. Esto es solo el tungsteno. Una configuración TIG completa aún necesita una máquina compatible con TIG, una antorcha, gas de protección y varilla de aporte de acero inoxidable, ninguno de los cuales suministra esta caja. Resuelve el resto de la cadena antes de que lleguen las puntas, o se quedarán en un cajón.
La conexión con el resto de la guía es directa. Si la ruta MMA con la varilla Solter te resulta demasiado dura para la chapa fina que estás abordando, esta punta ceriada es la otra ruta, la que cambia el esfuerzo de preparación por un cordón del que presumir.
Entonces, ¿qué tungsteno para TIG inoxidable? Uno ceriado al 2%, y este listado es un claro ejemplo. ¿El color de su punta? Gris, según el listado y la aleación que lo respalda.
Conclusión
Tres decisiones cubren todo el trabajo. Haz coincidir el material de aporte con el acero: E316L para acero inoxidable de grado 316, 309L donde el inox se une al acero dulce. Haz coincidir el diámetro con la chapa, 2,0 mm para trabajos finos y 2,5 mm donde la junta coge más calor. Y mantén las varillas secas, porque la humedad arruina un arco antes de que lo cebes.
Comenzar con una máquina de electrodos lleva al blíster de Solter E316L, con su arco de rutilo fácil y su pequeño paquete de prueba. El acero V4A o una producción larga quieren el ESAB OK 63.30 y su caja de 89 varillas. Los trabajos mixtos de barandilla y reparación requieren el Weld Right 309L-16. Si TIG es tu camino, las puntas grises TEN-HIGH WC20 te están esperando.
Verifica los cuatro con tu proyecto antes de hacer el pedido; una soldadura es tan buena como la varilla bajo el arco.
Nuestra selección
Nuestra elección
Solter E316L Ø2,0 mm – Electrodos de soldadura inoxidable (10 uds.)
Ver precio en Amazon Para trabajo exigente
ESAB OK 63.30 E316L-17 – Electrodo de soldadura inoxidable
Ver precio en Amazon Para unir inox y acero
Weld Right 309L-16 – Electrodos de acero inoxidable 2,5 mm (30 uds.)
Ver precio en Amazon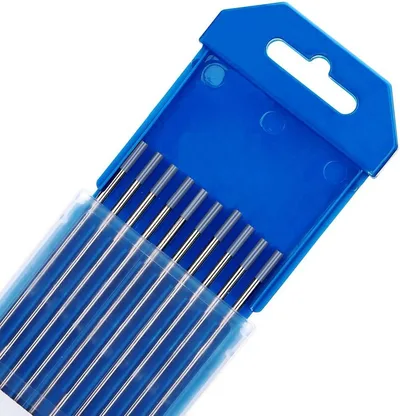
Cómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Qué electrodo necesito para soldar acero inoxidable 316?
Un E316L. Su aleación de cromo, níquel y molibdeno está formulada para que la soldadura conserve la resistencia a la corrosión del inox 316 y 316L. En la guía tienes dos opciones con esa clasificación: la Solter E316L de 2,0 mm, pensada para chapa fina, y la ESAB OK 63.30, dirigida al acero V4A. Nunca uses 316L para unir inox con acero al carbono: ahí toca un 309L.
¿Se puede soldar inox con una soldadora de electrodo normal?
Sí. La máquina rara vez cambia: con varillas de rutilo E316L en el portaelectrodos, tu equipo de MMA maneja acero inoxidable y sigue funcionando al aire libre con una brisa ligera. El rutilo ceba y reenciende sin complicaciones, ideal si estás empezando. Si buscas cordones más limpios en chapa fina, la otra ruta es TIG en corriente continua, pero esa ya pide máquina compatible, antorcha, gas y tungsteno ceriado.
¿Qué varilla uso para unir acero inoxidable con acero normal?
Una 309L, como la Weld Right 309L-16. Cuando inox y acero al carbono se funden en el mismo baño se diluyen entre sí, y esa mezcla agrieta un cordón de 316L al enfriarse. El 309L tolera esa dilución y por eso es la respuesta estándar en reparaciones mixtas: barandillas de inox sobre estructura de acero, soportes y paneles. Con un 316L ahí, la soldadura puede partirse en frío.
¿Qué electrodo de tungsteno es mejor para soldar inox a TIG?
Uno ceriado al 2 %, el de punta gris: 98 % de tungsteno con óxido de cerio, como el TEN-HIGH WC20. Trabaja bien en corriente continua baja, el territorio del inox y la chapa fina. Su propia ficha avisa del límite: con corriente alta se consume más rápido, así que no es punta para pases pesados. Y la caja trae solo los tungstenos; antorcha, gas y aporte van aparte.
¿Sirve el mismo electrodo para chapa fina y para material grueso de inox?
No: el diámetro se elige según la chapa. Para chapa fina y cordones ordenados van las varillas de 2,0 mm, como la Solter E316L. Para juntas más gruesas, que aguantan más calor, tocan las de 2,5 mm, como la ESAB OK 63.30 o la Weld Right 309L-16. Y si la pieza es fina y visible, considera saltar a TIG, donde el tungsteno ceriado da más control sobre el calor.
¿Cómo guardo los electrodos de soldadura para que no se estropeen con la humedad?
La humedad es el enemigo: un electrodo húmedo ceba como una cerilla mojada y llena el cordón de salpicaduras. Guarda las varillas en un recipiente seco y sellado entre sesiones. Algunos formatos ayudan, como el blíster de la Solter E316L, que protege los electrodos de la humedad del taller; las cajas simples no ofrecen esa barrera, así que con ellas el recipiente cerrado no es opcional.
Sigue explorando
 Soldadoras MIG y de hilo
IPOTOOLS MIG-160ER Review 2026: análisis y alternativas
¿Es la IPOTOOLS MIG-160ER la soldadora que necesitas en 2026? Analizamos sus 3 modos, sus límites reales y la comparamos con el kit, la 160ERS y la 185R.
 Soldadoras MIG y de hilo
Stayer MIG 131 Multi Review 2026: veredicto y rivales
¿Vale la pena la Stayer MIG 131 Multi en 2026? Veredicto honesto tras su nota de 3,8 y duelo con HITBOX, ARCCAPTAIN y FEIFANKE antes de comprar.
 Soldadoras MIG y de hilo
Arccaptain MIG 140 Review 2026: Specs, Pros y Rivales
Análisis del Arccaptain MIG 140 en 2026: cuatro procesos, hilo autoajustable y duelo frente al IPOTOOLS 160A, el FEIFANKE 135A y el MIG 200A. ¿Cuál gana?