Cómo soldar chapa fina en 2026: ajustes e hilo ideal
Como afiliados de Amazon, ganamos una comisión por las compras cualificadas hechas a través de los enlaces de este artículo. Esto no afecta al precio que pagas.
Nuestros ganadores
#1
Nuestra elección
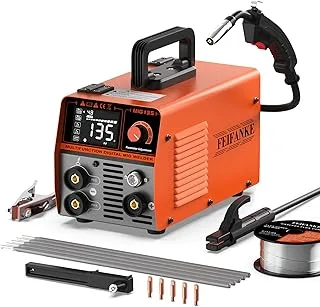
FEIFANKE MIG135, soldador MIG sin gas 3 en 1 (MIG, MMA y Lift TIG)
Ver precio en Amazon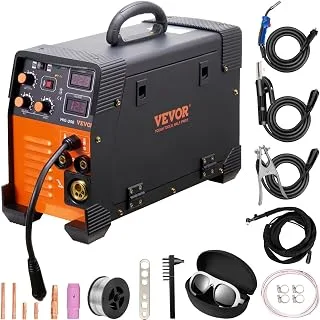
#2
Para taller versátil
VEVOR MIG-250, soldador inverter 3 en 1 con pantalla digital
Ver precio en Amazon
#3
El hilo con gas
Telwin 802396, hilo macizo de acero ER70S-6 de 0,8 mm (5 kg)
Ver precio en AmazonComparativa rápida
| Producto | Valoración | Enlace |
|---|---|---|
| FEIFANKE MIG135, soldador MIG sin… Nuestra elección | ★ 4,4 | Ver precio |
| VEVOR MIG-250, soldador inverter … Para taller versátil | ★ 4,4 | Ver precio |
| Telwin 802396, hilo macizo de ace… El hilo con gas | ★ 4,6 | Ver precio |
| YESWELDER E71T-GS, hilo tubular s… Sin gas, para exteriores | ★ 4,5 | Ver precio |
Un agujero nuevo que resplandece en naranja en el medio del panel que te proponías reparar es la lección de calor más rápida que jamás haya dado una chapa fina. El método que lo evita cabe en una sola línea: bajo amperaje, hilo de 0,8 mm, tachuelas cortas y una velocidad de desplazamiento que nunca deja de moverse. Esta guía recorre toda la cadena para 2026: qué proceso se adapta a tu taller, cómo leer la ficha técnica de una soldadora antes de comprar, un cara a cara entre el FEIFANKE 135A y el VEVOR MIG-250, selecciones de hilo tubular sin gas y de hilo macizo con gas, los ajustes que mantienen un panel intacto y los hábitos técnicos que separan un cordón de una perforación. Primero, qué te exige realmente la chapa fina.
Ficha rápida de la selección
| Producto | Resolución | Resistencia | Batería | Alimentación | Visión nocturna | Giro | microSD | Conexión | Asistentes |
|---|---|---|---|---|---|---|---|---|---|
| FEIFANKE 135A | no: alimentación por cable (red 230 V) | 230 V | |||||||
| VEVOR MIG-250 | 3 en 1 MIG/MMA/TIG, 50-250 A, hilo 2,2-12 m/min, alambres 0,6/0,8/1 mm | para aleación, acero y hierro | |||||||
| Telwin 802396 (ER70S-6) | hilo de acero 0,8 mm, 5 kg, con gas protector | soldadoras Telwin y de otras marcas | |||||||
| YESWELDER E71T-GS | apto exterior con viento, todas las posiciones | hilo tubular sin gas 0,8 mm, bobina 0,9 kg | acero al carbono y aceros estructurales de baja aleación |
Qué implica soldar chapa fina y para quién es
Tardas medio segundo en hacer un agujero del tamaño de un guisante en un panel de la carrocería y una hora en arreglarlo. Esa asimetría da forma a todo lo que rodea a la soldadura de chapa fina. El método en sí se resume en una frase: usa un amperaje bajo, alimenta un alambre fino de 0,8 mm, coloca tachuelas cortas y mantén la velocidad de desplazamiento rápida y constante para que el calor nunca se acumule en un solo lugar. Cada sección posterior de esta guía es una variación de esa frase.
Los proyectos te resultan familiares una vez que los enumeras. Un estribo oxidado en un coche viejo. Un parche soldado sobre un agujero en el marco de una puerta de garaje. Una caja de chapa para el taller, o soportes y fabricación ligera para la casa. Todo esto es trabajo donde el material base es más fino que los hábitos de soldadura que la mayoría de la gente trae consigo.
¿Qué se considera chapa fina al soldar?
No existe una frontera universal, pero aquí tienes un punto de referencia práctico: la parte baja del rango que declaran las máquinas de esta guía. El FEIFANKE 135A cifra sus soldaduras MIG a partir de 1,0 mm, y la chapa fina queda justo en ese mínimo. Cuando un listado cita un rango de hasta 4,8 mm, como hace el FEIFANKE, las cifras más altas pertenecen a soportes y trabajos estructurales. Las chapas de carrocería y los parches de reparación se quedan en el extremo inferior, donde cada amperio extra se nota en el metal.
¿Puede un principiante soldar chapa fina en casa?
Sí, y el MIG sin gas es la forma más realista de hacerlo. El FEIFANKE ajusta el voltaje, la alimentación del hilo y el espesor de la placa en cuanto eliges el diámetro del hilo, lo que elimina la mayoría de las conjeturas que asustan a los principiantes. El VEVOR MIG-250 comienza en 50 A, todavía lo bastante bajo para trabajo en chapa, pero te deja el control manual, así que espera más cordones de prueba antes del primero bueno.
De cualquier manera, compra chatarra adicional del mismo grosor antes de tocar nada que te importe. La chapa fina perdona poco. La distancia entre un cordón frío que se queda por encima y un agujero soplado es de unos pocos clics en el mando.
Elegir el proceso correcto: MIG, hilo tubular, electrodo o TIG
El viento es aquí el saboteador silencioso. Un colchón de gas de protección que se comporta perfectamente dentro de un garaje cerrado puede desprenderse del baño de fusión por la corriente de aire bajo una puerta enrollable abierta, y una chapa fina no deja margen para compensar. La elección del proceso depende más de dónde sueldas que de qué sueldas.
MIG con hilo macizo y gas es la respuesta por defecto para la chapa fina, y con razón: la transferencia por arco corto introduce el calor con suavidad y el cordón sale limpio. Lleva esa misma configuración al aire libre en un día ventoso y los resultados se desmoronan rápidamente. Aparece porosidad. El cordón se vuelve áspero.
¿El MIG sin gas es lo suficientemente bueno para chapas finas?
Para trabajos de garaje y reparaciones en exteriores, sí. El hilo tubular sin gas lleva su propia protección dentro del propio hilo, por lo que el viento deja de ser el problema. El YESWELDER E71T-GS en esta selección es un hilo autoprotegido de 0,8 mm, apto para viento en exteriores y para todas las posiciones, y su listado destaca la estabilidad del arco incluso sobre óxido ligero o cascarilla de laminación. A cambio pierdes algo de estética: el hilo tubular salpica más y deja escoria. Para un panel de reparación que vas a pintar después, ese compromiso suele tener sentido.
El electrodo es el recurso alternativo para reparaciones en bruto. El modo ARC del FEIFANKE acepta electrodos E6013 y E7013 de 1,0 a 2,5 mm en acero de 1,0 a 4,0 mm de espesor. Demuestra su valor en trabajos de reparación ventosos y poco glamurosos. En carrocerías delicadas se pasa de calor, y un electrodo es un instrumento tosco para una chapa de 1 mm.
¿Puede una soldadora 3 en 1 manejar TIG en chapa fina?
TIG es la opción de precisión para el metal delgado, y es exactamente por eso que la letra pequeña importa. El FEIFANKE admite Lift TIG, y su listado es claro en cuanto al pero: la antorcha TIG no está incluida. Antes de planificar cualquier trabajo TIG, comprueba el contenido de la caja y ten previsto suplir la antorcha que falta. El VEVOR MIG-250 también incluye TIG entre sus tres procesos. Su ficha técnica no dice nada sobre lo que llega en la caja, así que pregúntale al vendedor qué tendrás realmente entre las manos antes de darlo por hecho.
Si sueldas en la entrada o con la puerta del taller abierta, el hilo tubular YESWELDER E71T-GS trabaja sin botella, aguanta el viento en exteriores y sirve en todas las posiciones: el aire deja de decidir qué proceso puedes usar.
Cómo elegir una soldadora para chapa fina
El número más grande en la caja de una soldadora recibe toda la atención, y el más pequeño decide si tu panel sobrevive. Cuando compras equipo para chapa fina, la parte baja del rango de amperaje es la especificación que debes proteger.
Ambas máquinas en esta comparación superan ese listón. El FEIFANKE 135A comienza en 35 A y el VEVOR MIG-250 en 50 A, así que cualquiera de los dos llega al territorio bajo que exige la chapa fina. Ese mínimo es tu margen de seguridad. Una máquina que no pueda mantenerse en corriente baja se comerá un acero de 1 mm, sin importar lo buenas que sean tus manos.
¿Cuántos amperios necesito para soldar chapa fina?
Suficientemente bajos para mantener el charco pequeño. La respuesta honesta de esta selección: en algún punto cerca del mínimo de un rango que arranca en 35 o 50 A, y se encuentra haciendo cordones de prueba sobre chatarra. Lo que necesitas de la ficha técnica es la prueba de que la máquina sostiene ese mínimo con estabilidad, y ambos listados te dan aquí sus cifras mínimas. Aléjate de cualquier máquina que arranque solo en amperios de tres dígitos.
¿Qué diámetro de alambre funciona mejor en chapa fina?
En la práctica, el más fino que acepte tu máquina. El VEVOR admite alambre de 0,6, 0,8 y 1,0 mm, la gama más amplia de esta selección, y el FEIFANKE admite hilo tubular de 0,8, 0,9 y 1,0 mm según su listado. Un alambre más fino lleva menos calor a la chapa, que es justo la dirección que quieres en el panel exterior de una puerta. Guarda los diámetros más grandes para trabajos más gruesos.
El estilo de control también condiciona tu día a día. El FEIFANKE configura automáticamente el voltaje, la alimentación del alambre y el espesor de la placa una vez que eliges el alambre de 0,8 o 1,0 mm, una verdadera ayuda mientras aprendes. El VEVOR te ofrece una pantalla digital y control manual del avance de 2,2 a 12 m/min, velocidades de arranque bajas incluidas.
Dos comprobaciones más antes de comprar. Alimentación: la ficha técnica del FEIFANKE indica una red de 230 V, mientras que el listado del VEVOR no especifica el voltaje, así que verifícalo con el vendedor. Y trata las lagunas como incógnitas reales: ningún listado indica el ciclo de trabajo ni el peso, y el VEVOR no dice nada sobre el contenido de la caja. No rellenes esos huecos con suposiciones. Pregunta.
Si prefieres que la máquina piense por ti mientras aprendes, la FEIFANKE MIG135 ajusta sola el voltaje, la alimentación del hilo y el espesor de la placa en cuanto eliges el diámetro, y se conecta a una red de 230 V. Es con la que puedes soldar el mismo día que llega.
FEIFANKE 135A vs VEVOR MIG-250: Cuál se adapta a tu trabajo
Ambas máquinas cuentan con tres procesos y un amplio rango de amperaje. Se sitúan en extremos opuestos de ese rango, y las fichas técnicas las separan aún más una vez que lees la letra pequeña.
Frente a frente: la FEIFANKE funciona de 35 a 135 A con MIG, MMA y Lift TIG; el VEVOR MIG-250 va de 50 a 250 A con MIG, MMA y TIG. Uno llega más bajo, uno llega más alto. Ambos tienen una valoración de 4,4 en sus fichas, por lo que las especificaciones, y las que faltan, deberían guiar la elección.
FEIFANKE 135A: puntos fuertes y límites
Sus puntos fuertes se concentran en el control y el equipamiento. El control inteligente hace coincidir el voltaje, la alimentación del hilo y el espesor de la placa con el diámetro del hilo que selecciones, lo que aplana la curva de aprendizaje en chapa fina. El rango de soldadura MIG declarado va de 1,0 a 4,8 mm, con la chapa fina en el extremo inferior, el más accesible.
La caja llega lista para funcionar: antorcha MIG, pinza de masa, portaelectrodos, 0,5 kg de hilo tubular de 1,0 mm, cinco puntas de contacto en tamaños de 0,8, 0,9 y 1,0 mm, martillo cincelador, cepillo, un rodillo de alimentación de 0,8 a 1,0 mm y cinco electrodos. Desempaquétalo y podrás soldar.
Los límites son claros. No hay pantalla digital para marcar valores exactos y no se incluye antorcha TIG para el modo Lift TIG que anuncia.
VEVOR MIG-250: puntos fuertes y límites
El argumento de VEVOR es el margen de maniobra. Su techo de 250 A cubre fabricación más gruesa que llevaría a la FEIFANKE al límite, útil si con ella también montas soportes, portones o reparas acero más pesado. La pantalla digital te ayuda a fijar los ajustes y a repetirlos, y acepta hilo de 0,6 mm, el diámetro más fino de toda esta selección, una verdadera ventaja en las chapas más delicadas.
Los límites están en lo que falta. La ficha no incluye el contenido de la caja ni ninguna cifra de voltaje, así que toca escribir al vendedor antes de tomar cualquier decisión de compra.
¿Cuál de estos dos soldadores es mejor para un principiante en chapa fina?
La FEIFANKE, y es una elección clara para el trabajo de chapa en el garaje. Su mínimo de 35 A deja más espacio por debajo de tus errores, los ajustes automáticos piensan por ti al principio y el kit significa que tus primeras soldaduras salen el día que llega. El VEVOR recompensa a un comprador diferente: un pequeño taller que suelda chapa a veces y acero más pesado a menudo, con la paciencia para confirmar primero los detalles que faltan.
Si en tu banco conviven la chapa con soportes y acero más grueso, el VEVOR MIG-250 cubre de 50 a 250 A, repite ajustes gracias a su pantalla digital y acepta hilo de 0,6 mm, el diámetro más fino de esta selección. Pregunta antes al vendedor por el voltaje y el contenido de la caja, porque su ficha no lo especifica.
Hilo para chapa fina: tubular sin gas o macizo con gas
Cambia la bobina en la misma máquina, la misma chapa, el mismo día, y el cordón puede pasar de estar cubierto de escoria a estar casi limpio. La elección del hilo influye en los resultados en chapa fina más de lo que la mayoría de la gente espera, y esta selección coloca a ambos bandos uno al lado del otro.
Empieza por el punto común: aquí ambas bobinas son de 0,8 mm, el diámetro que aceptan ambas máquinas y el punto de referencia habitual para chapa fina. Después de eso, los dos hilos buscan vidas diferentes.
El YESWELDER E71T-GS es un hilo tubular autoprotegido en una bobina de 0,9 kg, pensado para el viento en exteriores y todas las posiciones. Su núcleo lleva agentes desoxidantes, por lo que la ficha dice que aguanta óxido ligero y cascarilla de laminación, y que funde con poca salpicadura, una escoria que se desprende fácilmente y sin porosidad en el depósito. Para una reparación de garaje de fin de semana, esa lista responde a la mayoría de los problemas prácticos de una sola vez.
El Telwin ER70S-6 es un hilo macizo de 0,8 mm que necesita gas protector. Cumple con la norma AWS A5.18, funciona en soldadoras Telwin y de otras marcas, y produce el cordón más limpio y con menos salpicadura por el que se conoce al hilo macizo, allí donde el viento no puede arrastrar el gas. Este es el hilo para un taller cerrado.
¿Necesito gas para soldar chapas finas?
Solo si usas hilo macizo. Aquí va la advertencia honesta sobre la combinación: la FEIFANKE figura como máquina sin gas, por lo que la bobina Telwin de esta selección va dirigida a quienes ya trabajan con un equipo MIG con gas. Un hilo tubular sin gas como el YESWELDER no necesita botella alguna.
¿Qué hilo debo usar en chapa fina?
Elige el hilo pensando primero en el viento y después en el acabado. Garaje o entrada con corrientes de aire, el hilo tubular gana en fiabilidad. Tienda cerrada y un cordón que quieras que quede bien antes de pintar, hilo macizo con gas. Las fichas también se acercan en cuanto a valoraciones: 4,5 para el YESWELDER, 4,6 para el Telwin.
El tamaño de la bobina es la última decisión. El YESWELDER de 0,9 kg es adecuado para reparaciones ocasionales; una bobina Telwin de 5 kg tiene sentido una vez que el soldador sale cada semana y estás cansado de cambiar bobinas.
Cuando el taller es cerrado y el viento no puede arrastrar el gas, el hilo macizo Telwin ER70S-6 de 0,8 mm deja el cordón más limpio de los dos, y su bobina de 5 kg te ahorra cambios si el soldador sale cada semana.
Ajustes de la máquina que te evitan hacer agujeros
Un paso en el dial separa un cordón decente de un agujero en una chapa fina. Ese es el margen de trabajo que protegen estos ajustes.
Usa las ayudas de las propias máquinas antes que tu propio criterio. En la FEIFANKE, selecciona FLUX CORE 0,8 o FLUX CORE 1,0 y la máquina ajustará el voltaje, la alimentación del hilo y el espesor de la placa; la corriente sigue siendo ajustable de 35 a 135 A, y en chapa fina ese ajuste se queda cerca del extremo inferior. La automatización elimina las dos variables en las que los principiantes se equivocan con más frecuencia.
El VEVOR te deja a ti el razonamiento, así que haz de la pantalla digital tu lista de verificación: marca una corriente baja y luego baja la alimentación del hilo hasta que el arco se estabilice. Su alimentación va de 2,2 a 12 m/min, y la chapa fina se queda en el extremo lento. La alimentación lenta y la corriente baja mantienen el charco pequeño, y un charco pequeño se queda donde lo pones.
Ancla tus expectativas a los rangos de espesor declarados. La FEIFANKE declara soldadura MIG de 1,0 a 4,8 mm y soldadura ARC de 1,0 a 4,0 mm, y la chapa de 1 mm se encuentra en la parte inferior de ambas. Trata ese borde inferior como tu zona de inicio: corriente mínima razonable, hilo más fino, paciencia.
¿Qué ajustes debo utilizar para chapa de 1 mm?
Empieza en el mínimo y gana terreno hacia arriba. Elige hilo de 0,8 mm, deja que la FEIFANKE se autoajuste si trabajas con esa máquina, o marca en el VEVOR una corriente cercana a su mínimo de 50 A con la velocidad de alimentación baja. Luego suelda un cordón corto sobre un trozo del mismo espesor. Cambia un ajuste a la vez: baja la corriente si la chapa se ilumina en rojo detrás del cordón, baja la alimentación si el hilo choca contra la chapa, súbela si el arco se desvía. Cinco minutos de práctica con chatarra salvan una chapa. Ninguna ficha puede darte los números finales, porque tu acero exacto, el encaje de la junta y el ángulo de la antorcha cambian la respuesta.
Técnica: tachuelas, velocidad de desplazamiento y control del calor
Mira a alguien soldar el panel de un coche por primera vez y se repite la misma escena: un cordón continuo y seguro tirado en línea recta por el medio, y un panel ondulado y distorsionado al final. El calor se acumula. La chapa fina no tiene dónde esconderlo.
Las tachuelas son lo primero. Coloca una pequeña tachuela cada pocos centímetros a lo largo de la junta antes de que exista un cordón continuo. Luego cose entre las tachuelas, un cordón corto cada vez, y deja que el metal se enfríe entre ellas. Apoya una mano enguantada sobre el panel a unos centímetros de la junta; si no puedes sostenerla ahí cómodamente, espera más.
Mantén el arco en movimiento mientras sueldas. Una velocidad de desplazamiento rápida y constante con un ángulo estable distribuye el calor a lo largo de la costura, y el baño se mantiene pequeño. Detente en un mismo punto aunque sea un segundo y la chapa te lo hará saber de inmediato.
La limpieza decide los resultados en la chapa fina. El hilo tubular de YESWELDER tolera óxido ligero y cascarilla de laminación según su ficha, lo cual es una verdadera ventaja en reparaciones antiguas. Aun así, una costura de metal desnudo cepillada con escobilla de alambre le da al arco una superficie uniforme para trabajar, y esa uniformidad mantiene la penetración constante en acero de 1 mm.
Practica con recortes de la misma pieza siempre que puedas. Los recortes del mismo panel que estás reparando tienen el grosor y el estado exactos que encontrará tu configuración.
¿Cómo dejo de quemar la chapa fina?
Reduce la velocidad de todo el trabajo y aplica menos calor por pasada. Primero las tachuelas, después las puntadas cortas, la corriente mínima, el hilo más fino y una velocidad de desplazamiento que nunca se detiene. Termina bien cada tramo también: quita la escoria y cepilla el cordón antes de que pase el siguiente. La caja de la FEIFANKE ya incluye el martillo de picar y el cepillo, por lo que adoptar el hábito no te cuesta nada. Quemar la chapa rara vez se debe a un único gran error. Normalmente se acumulan tres pequeños: velocidad de desplazamiento detenida, amperaje ligeramente alto y una costura sucia. Una tarde de práctica soluciona los tres problemas.
Errores comunes que arruinan las soldaduras de chapa fina
Cada panel arruinado que he visto se remonta a una decisión tomada antes de que se produjera el arco. Los errores se repiten de garaje en garaje porque cada uno parece sensato en el momento.
Empezar por lo alto del dial es el clásico. Una máquina que alcanza los 135 o los 250 A invita a creer que la zona media de la gama es un lugar razonable. En chapas finas, empieza en el mínimo y sube la corriente solo cuando la chatarra te indique que la chapa puede aguantarlo.
El tamaño del hilo es el más silencioso. Colocar un hilo de 1,0 mm donde hay 0,8 mm disponibles mete más calor en el mismo panel, y la diferencia se nota exactamente donde no la quieres. Aquí ambas máquinas aceptan más de un diámetro: usa esa flexibilidad.
Luego está el cordón largo. Una pasada continua sobre una chapa fina acumula calor sobre calor, y el panel anuncia el total con ondulaciones, distorsión o un agujero. Las tachuelas y las puntadas existen precisamente para este material.
Las expectativas cosméticas también causan una decepción silenciosa. El hilo tubular nunca quedará tan limpio como el hilo macizo con gas, así que juzga cada bobina por sus propios puntos fuertes: el Telwin ER70S-6 gana en aspecto del cordón donde el viento no puede llegar, y el YESWELDER E71T-GS gana en comodidad, tolerancia al viento y aguante del óxido ligero según su ficha.
¿Por qué mi soldadura sigue haciendo agujeros en la chapa fina?
Porque el calor gana a través de una de las puertas de arriba: amperaje demasiado cerca de la mitad del rango, un hilo más grueso de lo que el trabajo necesita, una velocidad de desplazamiento que se detiene o cordones demasiado largos sin pausas. El último error merece su propia línea: cambiar de marca o de diámetro de hilo y soldar el panel de verdad sin una nueva prueba en chatarra. Cada bobina alimenta de manera diferente. Primero pasa cinco centímetros sobre la chatarra; protege la pieza que no puedes reemplazar fácilmente.
Conclusión
Tres cosas deciden la soldadura de chapa fina en 2026: un suelo de amperaje bajo, hilo de 0,8 mm y la disciplina de las tachuelas y las puntadas cortas. Elige el FEIFANKE 135A si estás empezando con los paneles del garaje: un suelo de 35 A, ajustes automáticos y un kit con el que puedes soldar desde el primer día. Elige el VEVOR MIG-250 si en tu banco también aparece acero más pesado y quieres el control digital y el margen de 250 A. Combina el trabajo sin gas con la bobina del YESWELDER E71T-GS y usa el Telwin ER70S-6 si ya sueldas con gas. Antes de decidirte, consulta toda la selección y pregunta a los vendedores por los huecos que dejan las fichas técnicas, porque esas respuestas resuelven los casos dudosos.
Nuestra selección
Nuestra elección
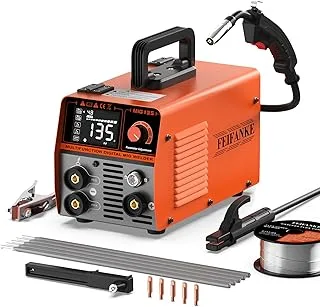
FEIFANKE MIG135, soldador MIG sin gas 3 en 1 (MIG, MMA y Lift TIG)
Ver precio en Amazon Para taller versátil
VEVOR MIG-250, soldador inverter 3 en 1 con pantalla digital
Ver precio en Amazon 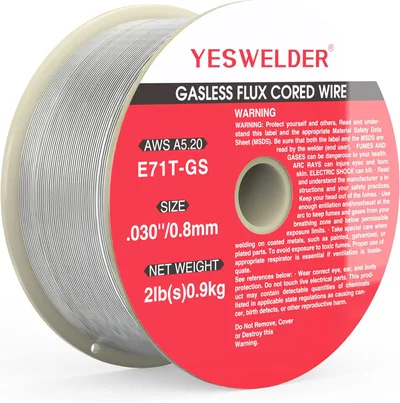
Sin gas, para exteriores
YESWELDER E71T-GS, hilo tubular sin gas de 0,8 mm (0,9 kg)
Ver precio en AmazonCómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Qué amperaje necesito para soldar chapa fina?
Los más bajos que tu máquina aguante con estabilidad. Las dos soldadoras de esta comparación arrancan en 35 y 50 A, y para chapa fina trabajas cerca de ese mínimo. No hay cifra universal: haz cordones de prueba sobre chatarra del mismo grosor y sube solo cuando el arco lo pida. Desconfía de máquinas que no bajen de amperios de tres dígitos.
¿Se puede soldar chapa fina sin gas?
Sí, con hilo tubular autoprotegido. Un E71T-GS de 0,8 mm como el YESWELDER lleva la protección dentro del propio hilo: no necesita botella, aguanta el viento en exteriores y sirve en todas las posiciones. A cambio salpica más y deja una escoria que hay que quitar antes de la siguiente pasada. Para reparaciones de garaje, ese compromiso suele tener sentido.
¿Qué hilo es mejor para soldar chapa fina, 0,8 mm o 1 mm?
Para chapa fina, el de 0,8 mm: cuanto más fino el hilo, menos calor llega al panel, y el calor es lo que debes racionar en acero de 1 mm. Es el diámetro de las dos bobinas de esta selección. Reserva el de 1,0 mm para espesores mayores; colocarlo donde cabe el 0,8 mete calor extra en el panel y es de los errores más silenciosos.
¿Cómo evitar que se perfore la chapa al soldar?
Racionando el calor: corriente cerca del mínimo, hilo de 0,8 mm, tachuelas cada pocos centímetros y costuras cortas dejando enfriar el metal entre ellas. Mantén una velocidad de desplazamiento rápida y constante; si el arco se detiene un solo segundo, la chapa lo nota. Cepilla la costura antes de continuar y practica sobre recortes del mismo panel. Casi ningún agujero es un error único: son tres pequeños acumulados.
¿Sirve un soldador sin gas para reparar chapa de coche?
Sí. El MIG sin gas con hilo tubular es la vía más realista para un particular: funciona sin botella, tolera el viento y, según la ficha del YESWELDER E71T-GS, aguanta óxido ligero y cascarilla de laminación. Lo que decide el resultado en paneles es la técnica: tachuelas, puntadas cortas y corriente baja. Salpica más que el hilo macizo, pero si vas a pintar la pieza después, apenas importa.
¿Qué grosor de chapa puedo soldar con una máquina de 135 A?
Según su ficha, el FEIFANKE 135A declara soldadura MIG de 1,0 a 4,8 mm y ARC de 1,0 a 4,0 mm, así que la chapa fina queda en el extremo inferior de ambos rangos. Para un panel de 1 mm trabajas cerca del mínimo de corriente. Las cifras altas del rango son para soportes y trabajos estructurales, no para chapa de carrocería.
Sigue explorando
 Soldadoras MIG y de hilo
IPOTOOLS MIG-160ER Review 2026: análisis y alternativas
¿Es la IPOTOOLS MIG-160ER la soldadora que necesitas en 2026? Analizamos sus 3 modos, sus límites reales y la comparamos con el kit, la 160ERS y la 185R.
 Soldadoras MIG y de hilo
Stayer MIG 131 Multi Review 2026: veredicto y rivales
¿Vale la pena la Stayer MIG 131 Multi en 2026? Veredicto honesto tras su nota de 3,8 y duelo con HITBOX, ARCCAPTAIN y FEIFANKE antes de comprar.
 Soldadoras MIG y de hilo
Arccaptain MIG 140 Review 2026: Specs, Pros y Rivales
Análisis del Arccaptain MIG 140 en 2026: cuatro procesos, hilo autoajustable y duelo frente al IPOTOOLS 160A, el FEIFANKE 135A y el MIG 200A. ¿Cuál gana?