Soldadura porosa: causas, soluciones y equipo (2026)
Como afiliados de Amazon, ganamos una comisión por las compras cualificadas hechas a través de los enlaces de este artículo. Esto no afecta al precio que pagas.
Nuestros ganadores
#1
Blíster para empezar
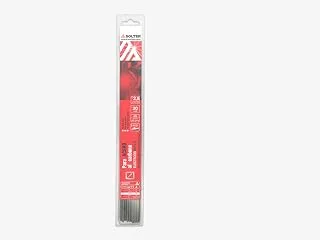
Solter Electrodo E6013 rutilo Ø2,5 mm, blíster 30 uds
Ver precio en Amazon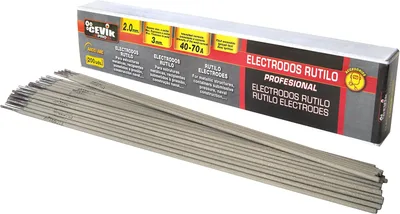
#2
Para chapa fina
CEVIK PRO Electrodos E6013 rutilo 2,0 mm, pack 200 uds
Ver precio en Amazon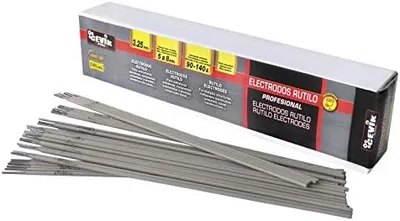
#3
Para acero grueso
CEVIK PRO Electrodos E6013 rutilo 3,25 mm, pack 140 uds
Ver precio en AmazonComparativa rápida
| Producto | Valoración | Enlace |
|---|---|---|
| Solter Electrodo E6013 rutilo Ø2,… Blíster para empezar | ★ 4,3 | Ver precio |
| CEVIK PRO Electrodos E6013 rutilo… Para chapa fina | ★ 4,4 | Ver precio |
| CEVIK PRO Electrodos E6013 rutilo… Para acero grueso | ★ 4,6 | Ver precio |
| Schweisstechnik Baric Hilo MIG/MA… Recambio para MIG | ★ 4,5 | Ver precio |
| Zistel Regulador de argón/CO2 MIG… Control de gas MIG | ★ 4,3 | Ver precio |
Golpeas un cordón que parece limpio, lo desbastas y encuentras poros esparcidos a lo largo de la costura. Esos poros son porosidad: bolsas de gas atrapadas en el metal de soldadura cuando el baño de fusión se solidifica, y cada una es un agujero donde debería estar la resistencia. Las causas rara vez varían. El recubrimiento húmedo del electrodo, el metal base sucio, una protección de gas defectuosa y un arco apresurado cubren casi todos los cordones porosos que un soldador doméstico saque algún día del banco. Esta guía analiza cada causa, te brinda listas de verificación separadas para varilla y MIG, y relaciona las soluciones con equipos específicos: varillas E6013 nuevas de 2,0, 2,5 y 3,25 mm, un regulador de argón/CO2 con medidores que de verdad puedas leer y un hilo MIG limpio de 0,8 mm. Se cierra con una rutina de cinco minutos para hacer antes de cada sesión.
Ficha rápida de la selección
| Producto | Resolución | Resistencia | Batería | Alimentación | Visión nocturna | Giro | microSD | Conexión | Asistentes |
|---|---|---|---|---|---|---|---|---|---|
| Solter E6013 Ø2,5 mm | AC/DC (soldadura MMA) | ||||||||
| CEVIK PRO E6013 rutilo 2,0 mm (200 uds) | soldadura en todas las posiciones | soldadores MMA AC/DC, inverter o tradicionales | |||||||
| CEVIK PRO E6013 rutilo 3,25 mm (140 uds) | todas las posiciones, incluidas vertical y sobrecabeza | soldadores MMA AC/DC, inverter o tradicionales | |||||||
| Schweisstechnik Baric hilo MIG/MAG 0,8 mm (bobina 5 kg) | |||||||||
| Zistel regulador argón/CO2 MIG TIG | 0-40 CFH flujo, 0-4500 psi presión | entrada CGA-580, salidas 9/16” macho y 5/8” hembra |
Qué es una soldadura porosa y por qué les sucede a tus cordones
Tira un cordón que se vea bien mientras está caliente, desbástalo después y cuenta los poros. Esa sorpresa es la razón por la que la porosidad molesta a los soldadores domésticos más que cualquier otro defecto.
Una soldadura porosa es un cordón con bolsas de gas atrapadas en su interior. El baño se solidifica alrededor de burbujas que nunca llegaron a la superficie, y quedan poros poco profundos, soplos redondeados o agujeros de gusano alargados a lo largo de la costura. En un cordón recién hecho, los verás como cráteres oscuros o una textura áspera y burbujeante. Desbastar en plano dice la verdad. Los agujeros que parecían imperfecciones en la superficie resultan ser más profundos, a veces mostrándose como pequeños túneles donde el gas se abre camino a través del metal solidificado.
No lo confundas con las salpicaduras, que se depositan encima del cordón y se desprenden con un martillo de picar. A la porosidad le falta metal y ninguna limpieza lo recupera. La socavación es una ranura fundida en el borde de la placa; también debilita, pero falla de otra manera y necesita otras soluciones.
Esos agujeros importan porque cada uno de ellos es metal que no está ahí. Una junta llena de poros pierde sección transversal, la tensión se concentra alrededor de cada cavidad y las grietas comienzan exactamente donde se encuentran los agujeros. Un cordón poroso puede soltarse con una carga que un cordón sano soportaría sin quejarse.
El mecanismo es sencillo. El acero fundido absorbe gas del revestimiento contaminado, de la placa sucia o del aire exterior y, a medida que se solidifica, ese gas intenta escapar y queda encerrado.
Esta guía es para ti si usas electrodos MMA o un equipo MIG pequeño en un garaje y sigues sacando agujeros en tu trabajo. Quieres causas que puedas comprobar esta noche y productos que las eliminen para siempre. No necesitas una lección sobre metalurgia, porque la porosidad del taller casero casi nunca la requiere.
Las verdaderas causas de la porosidad en la soldadura con electrodo revestido y MIG
La humedad es el sospechoso habitual y se esconde a plena vista. Esa capa de fundente agrietada en una varilla del fondo del cajón es una fábrica de porosidad.
Empieza por los consumibles. Los recubrimientos de rutilo en las varillas E6013 absorben la humedad del aire y el recubrimiento húmedo libera esa humedad directamente en el baño mientras la varilla se quema. Las varillas que traquetean sueltas en una caja de herramientas en un garaje húmedo la absorben en cuestión de semanas. El revestimiento agrietado o descascarado funciona aún más rápido, porque la humedad entra sin esperar al clima.
Luego viene el metal base. El óxido, la pintura, el aceite y la cascarilla de laminación se queman o se vaporizan bajo el arco, y los gases que liberan quedan atrapados en la soldadura al solidificarse. Un cordón pasado sobre cascarilla de laminación oculta puede picarse en toda su longitud mientras que la placa limpia de al lado suelda perfectamente. Esa inconsistencia es la firma clásica de una junta sucia.
MIG añade un problema de gas que la soldadura con electrodo no tiene. Tu botella puede estar casi vacía. El flujo puede estar mal ajustado para la boquilla, una manguera puede tener fugas en el racor o una corriente de aire a través de una puerta de garaje abierta puede arrancar la protección del baño de fusión. Cualquiera de estos fallos deja el metal fundido expuesto al aire, y el aire es de donde provienen los poros.
La técnica completa la lista. Un arco largo expone el baño a la contaminación, el amperaje incorrecto para el diámetro de la varilla lo desestabiliza y avanzar demasiado rápido encierra el gas antes de que pueda salir.
Cada causa de esta lista recibe una solución correspondiente y un producto específico más adelante en este artículo.
Diagnóstico de soldaduras porosas: listas de verificación de varilla y MIG
Tus cordones con varilla salen limpios y tus cordones MIG parecen una esponja. Esa división apunta a un punto concreto, y las dos listas de verificación de abajo suelen encontrarlo en minutos.
Lista de verificación de MMA
Trabaja en este orden. Inspecciona el fundente de cada varilla del lote sospechoso, buscando grietas, descamación o una superficie polvorienta y quebradiza. Luego suelda un cordón corto con una varilla sospechosa y otro con una varilla de un paquete nuevo sellado. Si la varilla nueva sale limpia mientras la vieja se llena de poros, el diagnóstico está hecho. Vigila también tus reencendidos: cebar repetidamente sobre una punta de varilla desmenuzada siembra contaminación al inicio de cada cordón nuevo, así que los agujeros agrupados en los reencendidos cuentan su propia historia.
Lista de verificación MIG
Lee el manómetro de la botella con la válvula abierta y el gatillo sin tocar, luego vuelve a leerlo mientras corre un cordón de prueba. Una aguja que se desploma al abrir el flujo significa una botella casi vacía o un regulador que no puede seguir el ritmo. Pasa una mano por la manguera de gas y comprueba si hay grietas, torceduras y zonas blandas cerca de los racores, porque cualquiera de ellas deja escapar gas antes de que llegue al baño. Tira de la punta de contacto y busca desgaste, luego revisa la superficie de la bobina en busca de óxido o polvo.
La prueba de campo
Tira un cordón sobre un trozo de chatarra limpia, desbástalo y cuenta los agujeros. Unos cuantos poros dispersos apuntan en una dirección; una costura plagada de agujeros de gusano apunta a otra. La porosidad que sigue a un lote específico de varillas, o a una placa oxidada, apunta directamente a los consumibles o a la preparación. Los poros que aparecen en todas partes, en metal limpio, con cualquier varilla o hilo, implican la configuración del gas.
Y eso responde al enigma del electrodo frente al MIG. La soldadura con electrodo revestido lleva su protección dentro del recubrimiento de fundente, por lo que un fallo de gas en una máquina MIG nunca la afecta. Cuando solo el lado MIG se vuelva poroso, empieza en la botella y ve avanzando a partir de ahí.
El paso decisivo de la lista MMA es soldar una varilla sospechosa contra una nueva y sellada: un blíster de E6013 de 2,5 mm sin abrir funciona como lote de control y cierra el diagnóstico en dos cordones.
Cómo elegir electrodos, hilo y equipos de gas que combatan la porosidad
¿Qué diferencia a un paquete nuevo que acaba con tu porosidad de uno que no cambia nada? Cinco comprobaciones, y cada una lleva menos de un minuto.
Primero, la clasificación. Los electrodos de rutilo E6013 son adecuados para trabajos de reparación en el hogar porque encienden con facilidad, mantienen un arco estable y toleran metales ligeramente imperfectos. Ese perdón tiene límites. Quitar el óxido suelto con un cepillo de alambre sigue siendo mejor que confiar en que el revestimiento lo absorba.
En segundo lugar, haz coincidir el diámetro con el grosor. Una varilla de 2,0 mm es adecuada para chapa fina y reparaciones delicadas, donde una varilla más gruesa perforaría la chapa. Para material de entre 3,25 y 6 mm, el rango que el fabricante indica para electrodos de 3,25 mm, sube de diámetro. Una varilla demasiado pequeña para la sección fuerza pasadas lentas y frías que atrapan el gas en un baño lento.
En tercer lugar, comprueba que tu equipo acepte el consumible. La mayoría de los inversores domésticos trabajan en MMA con corriente alterna y continua, pero confírmalo en tu máquina antes de hacer el pedido y, si compras hilo, ajusta el tamaño de la bobina al que admite tu unidad de alimentación.
Cuarto, estudia el regulador. Quieres medidores de flujo y presión que puedas leer de un vistazo, además de un rango que permita ajustes finos a caudal bajo, porque los ajustes de protección del MIG se mueven en la parte baja de la escala. Un regulador que nunca lees es una botella que se vacía sin que nadie se dé cuenta.
Quinto, piensa en el tamaño del paquete antes de hacer el pedido. Suficientes varillas para terminar el trabajo, pero pocas como para que las sobras pasen dos años en el cajón bebiendo humedad. El stock más pequeño y fresco supera a una montaña de varillas que envejecen en un estante, razón por la cual los paquetes de abajo vienen en tres tamaños diferentes.
Si tu terreno es la chapa fina, el pack CEVIK PRO de 2,0 mm es justo el diámetro que pide ese punto: control sobre panel delgado sin atravesarlo, con el arco estable que exige una reparación donde cada poro se nota.
Solter E6013 2,5 mm: varillas nuevas para acabar con el problema del recubrimiento húmedo
La varilla que suelda limpia el primer tramo y saca poros en el tercero normalmente no es un misterio. Su recubrimiento lleva meses bebiendo el aire del garaje.
El blíster Solter contiene 30 electrodos de rutilo E6013 de 2,5 mm, sellados, para soldadura MMA en máquinas AC y DC. Entre sus cualidades enumeradas figura el fácil encendido, con una valoración de 4,3 detrás. El recubrimiento fresco e intacto es la solución más directa cuando tus varillas viejas son la causa de los poros. El fundente húmedo vierte su humedad en el charco, el fundente agrietado deja que el aire se asiente contra el alma del electrodo y ningún ajuste de amperaje ni cambio de técnica rescata un consumible que ya se ha estropeado. Así que sí: las varillas de soldadura húmedas causan soldaduras porosas, y cambiarlas elimina la variable por completo.
Dos límites que vale la pena señalar claramente. La ficha informativa confirma el modelo y el funcionamiento MMA en AC/DC, y nada más allá de eso: las posiciones de soldadura no se especifican y cualquier afirmación que supere la clasificación de rutilo E6013 no tiene respaldo aquí. Si necesitas documentar en papel el rendimiento en todas las posiciones, los packs CEVIK que se tratan a continuación lo indican explícitamente.
Entonces, ¿cuándo supera este blíster a las cajas más grandes de CEVIK? Dos casos. Primero, un pequeño reabastecimiento: treinta varillas cubren una serie de reparaciones sin dejar el exceso de stock envejeciendo en un cajón. En segundo lugar, y más útil, un lote de control. Mantén el blíster sellado en el estante y, cuando un cordón salga con poros, suelda una varilla Solter contra una varilla de tu stock sospechoso en el mismo trozo de chatarra. Si el nuevo va limpio y el viejo no, has encontrado al culpable en dos soldaduras y sabes que hay que reemplazar el resto del cajón.
CEVIK PRO 2,0 mm frente a 3,25 mm: la misma varilla, dos trabajos diferentes
Dos packs de la misma marca, misma clasificación, mismo estante. Los milímetros impresos en la caja deciden a dónde pertenece cada uno.
CEVIK PRO 2,0 mm: chapa fina y reparaciones finas
Este pack contiene 200 varillas de rutilo E6013 de 2,0 mm, destinadas a chapa fina, estructuras ligeras y trabajos de reparación precisos. El listado les atribuye un arco estable, un encendido fácil y salpicaduras reducidas, y los compradores las valoran con un 4,4. La ficha del fabricante también indica capacidad para todas las posiciones, y funcionan tanto con corriente alterna como continua, tanto en soldadores inverter como en las máquinas de transformador más antiguas. En el garaje, esta es la varilla para paneles de carrocería, soportes finos y cualquier junta donde un electrodo más grueso atravesaría directamente el metal base.
CEVIK PRO 3,25 mm: la gama de 3,25 a 6 mm
El pack más grande contiene 140 varillas de 3,25 mm y tiene una valoración de 4,6. El fabricante las recomienda para espesores de entre 3,25 y 6 mm, indica explícitamente la soldadura en todas las posiciones, incluidas la vertical y la sobrecabeza, y señala una escoria que se desprende con facilidad. Cuando una junta necesita un relleno de verdad, este es el electrodo que aguanta el ritmo.
Dónde está la diferencia
Ambos packs son de rutilo E6013, ambos afirman soldar en todas las posiciones y ambos funcionan en soldadores MMA de AC/DC. La diferencia es mecánica. Pídele a la varilla de 2,0 mm que rellene una sección gruesa y le faltará aporte, así que estás apilando pasadas lentas sobre una junta que pedía una sola pasada segura. Pon la varilla de 3,25 mm sobre una chapa fina y pedirá más amperaje y una mano más pesada de lo que la chapa aguanta. Haz coincidir la varilla con el metal y ambos packs combatirán la porosidad por ti. Crúzalos y cada uno fabrica el problema para el que lo compraste.
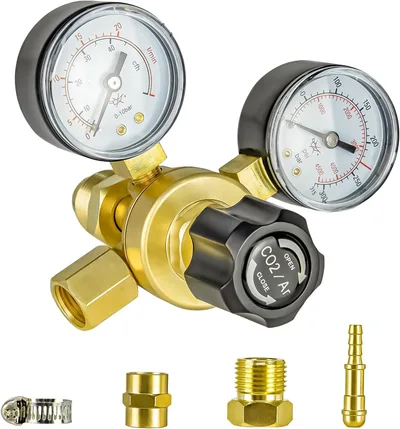
Detener los poros del MIG en su origen: el regulador Zistel de argón/CO2
La mayoría de los poros del MIG nacen antes del gatillo, en la botella y la manguera. El regulador Zistel hace visible esa mitad del sistema.
La ficha enumera un rango de flujo de 0 a 40 CFH, dos manómetros que leen la presión de la botella hasta 4500 psi, un cuerpo de latón macizo, una entrada CGA-580 y salidas macho de 9/16” y hembra de 5/8”. El listado cubre aplicaciones MIG y TIG y tiene una valoración de 4,3.
El flujo constante y visible es importante porque detrás de la mayoría de los cordones MIG porosos hay una protección inestable. Cuando el gas da un pico, se fuga o se corta a mitad de una costura, el aire llega al charco fundido y queda atrapado en forma de poros. Un caudalímetro que puedes observar detecta ese fallo en el manómetro, antes de que lo muestre el cordón.
Haz de la lectura del manómetro un ritual. Un vistazo a la presión de la botella antes de empezar, otro al flujo mientras sueltas un cordón de prueba sobre chatarra. El hábito te avisa de una botella casi vacía mientras todavía puedes cambiarla, cuando la única víctima es una tira de chatarra de acero.
Una contrapartida que conviene conocer. La entrada es CGA-580, la conexión que la ficha especifica para botellas estándar de argón y argón/CO2, y las válvulas de botella varían según el país y el proveedor. Comprueba la válvula de tu propia botella contra la CGA-580 antes de hacer el pedido, igual que comprobarías el tamaño de la bobina antes de comprar hilo.
En cuanto al flujo que necesitas, este regulador abarca de 0 a 40 CFH, lo que permite un ajuste fino con un caudal bajo, y el valor exacto para tu hilo y tu boquilla proviene del manual de tu máquina. Lo que el regulador añade es la posibilidad de fijar ese número y ver cómo se mantiene.
Con caudal regulable de 0 a 40 CFH y manómetros que leen la presión hasta 4500 psi, este regulador de argón/CO2 convierte la protección del baño en algo que se ve: fijas el caudal y compruebas que se mantiene mientras sueldas.
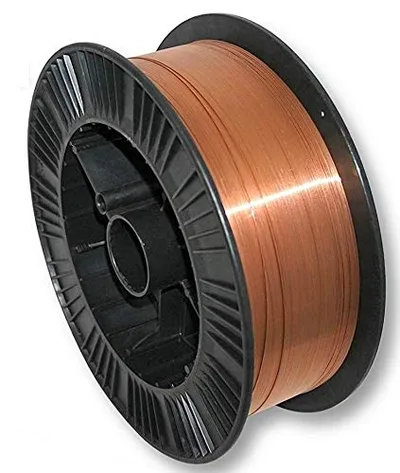
Hilo MIG: por qué es importante una bobina limpia de 0,8 mm como la de Schweisstechnik Baric
Tu gas puede ser perfecto y tu metal limado hasta brillar, y aun así el cordón puede salir picado. Mira el hilo.
La bobina Schweisstechnik Baric lleva hilo de acero de 0,8 mm en formato D200 de 5 kg para soldadura MIG/MAG y tiene una valoración de 4,5. No tiene nada de exótico, que es exactamente su atractivo: el óxido, el polvo y la humedad que se acumulan sobre la superficie del hilo viajan a lo largo de la camisa y se liberan directamente en el charco, por lo que un consumible limpio y sin historia es lo que mantiene los poros fuera. ¿Puede un hilo MIG oxidado causar porosidad por sí solo? Es uno de los generadores de porosidad más fiables que puede esconder un equipo MIG.
El almacenamiento decide cuánto tiempo se mantiene limpia una bobina. Mantenla sellada en su envoltorio original hasta el momento de montarla, guardada lejos del suelo y lejos de rincones húmedos. Una vez abierta, una bolsa de plástico y un estante seco retrasan el deterioro. Una bobina con óxido visible o con una superficie opaca y polvorienta no tiene salvación, porque cada metro de ese hilo introduce contaminación en el arco y ningún ajuste de flujo lo compensará.
En cuanto al encaje, 0,8 mm es el diámetro estándar para trabajos ligeros de fabricación y reparación en equipos MIG domésticos, así que si tu máquina alimenta hilo de 0,8 mm, esta bobina entra directa. Haz una comprobación antes de hacer el pedido: confirma el tamaño de bobina D200 con el portabobinas de tu soldador, la misma disciplina que aplicarías a una válvula de botella o al diámetro de un electrodo. Los consumibles que no encajan se improvisan, y en los consumibles improvisados es donde comienzan los cordones porosos.
Si tu máquina alimenta hilo de 0,8 mm, esta bobina D200 de 5 kg entra directa y saca de la ecuación la variable más sucia del MIG: un alambre con óxido que suelta contaminación en cada pasada.
Una rutina previa a la soldadura que mantiene la porosidad fuera de cada cordón
Aquí el orden importa más que en cualquier otro punto de la soldadura. Si compruebas el gas después de cebar el arco, todos los pasos que vienen a continuación llegan demasiado tarde.
Empieza por los consumibles, porque fijan el techo de todo lo demás. Con electrodo, abre un paquete nuevo de electrodos E6013, el blíster Solter de 2,5 mm o una de las cajas de CEVIK, y mantén el material dudoso fuera de la pinza portaelectrodos. En MIG, quita la tapa de la bobina y mira: una bobina limpia de 0,8 mm de Schweisstechnik Baric pasa a la primera; una oxidada se descarta nada más verla.
Sigue con la preparación del metal. Esmerila o pasa un cepillo de alambre por la junta hasta dejar el acero desnudo, a ambos lados de la costura, y después limpia el aceite y el polvo. La calamina y la pintura son generadoras de gas, y al arco le da igual lo nuevos que sean tus electrodos.
Después, la comprobación del gas, si sueldas en MIG. Abre la botella, lee la presión del cilindro en el manómetro del Zistel, ajusta el caudal dentro de su rango de 0 a 40 CFH y comprueba que se mantiene estable mientras purgas contra una esquina de chatarra.
Deja el amperaje para el final y ajústalo al diámetro que hayas instalado de verdad. Los números equivocados aquí desestabilizan una configuración que por lo demás estaba limpia.
Dos problemas que ningún producto arregla. Una corriente de aire por una puerta de garaje abierta deja el baño de MIG sin protección gaseosa, con el regulador que sea, así que cierra la puerta o protege el banco con una pantalla. Y un arco apresurado y demasiado largo deja entrar aire en cualquier proceso, electrodo incluido, así que acórtalo y mantén la longitud de arco para la que está hecho tu electrodo.
Ejecútalo en este orden cada vez:
- Consumibles sellados, electrodos intactos, alambre brillante.
- Junta esmerilada hasta el acero desnudo.
- Botella abierta, manómetros leídos, caudal estable.
- Amperaje ajustado al diámetro instalado.
- Puerta cerrada, arco corto.
Cinco minutos antes del primer cordón te ahorran una hora de esmerilado y resoldadura después.
En el paso de consumibles, abrir un pack nuevo de electrodos de 3,25 mm para las juntas gruesas elimina de raíz la variable del revestimiento húmedo: nada de stock viejo en la pinza portaelectrodos.
Conclusión
La porosidad es gas atrapado, y el gas atrapado tiene cuatro fuentes: revestimiento húmedo, metal sucio, una protección gaseosa que falla y un arco largo. Cada una tiene su comprobación y su solución.
Si sueldas con electrodo, empieza por electrodos nuevos: el blíster Solter E6013 de 2,5 mm para reponer stock o como lote de control, el pack CEVIK PRO de 2,0 mm para chapa fina y el pack CEVIK PRO de 3,25 mm para espesores de 3,25 a 6 mm. Si tu problema son los poros en MIG, haz visible la protección con el regulador de argón/CO2 Zistel y dale una bobina limpia de Schweisstechnik Baric de 0,8 mm. Después, ejecuta la rutina de cinco minutos antes de cada sesión. Repasa la selección de arriba antes de tu próxima soldadura y dale menos trabajo a la amoladora.
Nuestra selección
Cómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Por qué me sale la soldadura con poros?
Casi siempre es una de cuatro causas: el revestimiento del electrodo ha absorbido humedad, el metal base lleva óxido, pintura o aceite, la protección de gas del MIG falla (botella vacía, fuga en la manguera o corriente de aire) o sueldas con un arco demasiado largo. Empieza descartando consumibles y suciedad en la junta; la porosidad que solo afecta al MIG nace casi siempre en la botella.
¿Los electrodos viejos o húmedos causan soldadura porosa?
Sí, y es la causa más común con electrodo. El recubrimiento de rutilo de las E6013 absorbe la humedad del aire en cuestión de semanas en un garaje húmedo, y un revestimiento agrietado o descascarado falla aún más rápido. Compara una varilla sospechosa con una de un paquete nuevo sellado sobre la misma chatarra: si la nueva sale limpia, reemplaza todo el cajón.
¿Qué electrodo E6013 uso para chapa fina, de 2,0 mm o de 2,5 mm?
Para chapa fina, el de 2,0 mm: el pack CEVIK PRO de 200 unidades va dirigido a paneles finos y reparaciones delicadas, donde un diámetro mayor perforaría el metal. La de 2,5 mm (blíster Solter de 30) es un punto medio válido para trabajo general. Para secciones gruesas, el fabricante sitúa la de 3,25 mm entre 3,25 y 6 mm de espesor.
¿El regulador Zistel con entrada CGA-580 es compatible con las botellas de argón en España?
La ficha define la entrada CGA-580 para botellas estándar de argón y argón/CO2, con salidas macho de 9/16 pulgadas y hembra de 5/8 pulgadas. Eso sí: las válvulas de botella cambian según país y proveedor, así que antes de pedirlo compara la válvula de tu botella con la CGA-580, igual que comprobarías el tamaño de la bobina antes de comprar hilo.
¿El hilo MIG oxidado puede provocar poros en el cordón?
Sí, y de los más fiables: el óxido, el polvo y la humedad de la superficie del hilo viajan por la camisa y se liberan directo en el baño de fusión. Una bobina con óxido visible o aspecto opaco y polvorento no tiene salvación; ningún ajuste de flujo la compensa. Guarda la bobina sellada en su envoltorio, lejos del suelo y de rincones húmedos.
¿Se puede arreglar una soldadura porosa o hay que rehacerla?
Hay que rehacerla. Los poros son metal que falta, no suciedad depositada encima, así que ningún cepillado ni picado los recupera: cada cavidad resta sección y concentra la tensión donde empezarán las grietas. Desbasta el cordón hasta eliminar los agujeros por completo y vuelve a soldar con consumibles nuevos y la junta limpia; por eso la rutina previa de cinco minutos te ahorra una hora de amoladora.
Sigue explorando
 Soldadoras MIG y de hilo
IPOTOOLS MIG-160ER Review 2026: análisis y alternativas
¿Es la IPOTOOLS MIG-160ER la soldadora que necesitas en 2026? Analizamos sus 3 modos, sus límites reales y la comparamos con el kit, la 160ERS y la 185R.
 Soldadoras MIG y de hilo
Stayer MIG 131 Multi Review 2026: veredicto y rivales
¿Vale la pena la Stayer MIG 131 Multi en 2026? Veredicto honesto tras su nota de 3,8 y duelo con HITBOX, ARCCAPTAIN y FEIFANKE antes de comprar.
 Soldadoras MIG y de hilo
Arccaptain MIG 140 Review 2026: Specs, Pros y Rivales
Análisis del Arccaptain MIG 140 en 2026: cuatro procesos, hilo autoajustable y duelo frente al IPOTOOLS 160A, el FEIFANKE 135A y el MIG 200A. ¿Cuál gana?