Soldadura de aluminio
Todo para soldar aluminio en casa: TIG de CA, MIG con pistola de carrete, gas, alambre y preparación. Elige bien tu equipo y olvida los cordones porosos.
Artículos
Configuras la máquina como lo harías con el acero, cebas el arco y terminas con un pegote lleno de hollín y un agujero donde antes estaba el soporte. Ese fracaso tiene una raíz técnica. El aluminio lleva una capa de óxido que funde a una temperatura mucho más alta que la del metal que hay debajo, y el propio metal roba calor al arco más rápido de lo que puedes alimentarlo. Soldar bien aluminio significa vencer ambos problemas a la vez, y la destreza en ello decide si un marco, una pieza de fundición o un parche de barco aguanta o se agrieta. Las máquinas, el alambre de aporte y la preparación se derivan de esos dos hechos, y esta página los alinea antes de que pierdas otro fin de semana a base de prueba y error.
Qué es la soldadura de aluminio y para quién es
¿Por qué un metal que está en cada cuadro de bicicleta y en cada motor fuera de borda derrota a gente que solda acero con confianza? Dos razones, y ambas pasan factura a la vez. La capa de óxido de la superficie funde a una temperatura muy superior a la del aluminio de debajo, así que la pieza puede combarse antes de que esa capa permita que se forme el baño. Además, el metal conduce el calor del arco hacia toda la pieza, lo que significa que los ajustes que funcionaban hace un minuto dejan de servir en la siguiente junta.
El objetivo aquí es unir y reparar aluminio en casa o en un pequeño taller: soportes, piezas de fundición, marcos, piezas de barco. El trabajo de línea de producción queda fuera.
Con realismo, tienes tres caminos. AC TIG ofrece el mayor control y el resultado más limpio. El MIG con pistola de carrete cambia cierta delicadeza por velocidad. Las varillas de soplete y los electrodos cubren reparaciones toscas. Cada camino tiene un techo, y lo alcanzarás antes de lo que esperas.
Si ya soltas cordones de acero y quieres añadir aluminio sin desperdiciar material de aporte ni gas, estás en el lugar correcto.
Cómo utilizar esta guía
La mayoría de la gente compra la máquina primero y aprende el metal después, y ese orden cuesta dinero por partida doble. Aquí va al revés.
Más allá de esta página encontrarás dos tipos de guías. Una enseña método: limpieza, configuración de la máquina, técnica, sin producto alguno a la vista. La otra pone máquinas y alambre de aporte lado a lado para que compares antes de comprar nada.
¿Nunca has soltado un cordón de aluminio? Entonces las guías de método van primero, porque una máquina dimensionada para la gama de espesores equivocada es dinero que se queda en un estante. Si ya conoces la teoría y necesitas equipo, salta directo a las comparaciones.
También hay respuestas breves y contundentes a las preguntas que frenan a la mayoría de los principiantes: si el alambre sin gas aguanta, si las varillas de soplete tienen sentido, si los electrodos de aluminio funcionan, si una cortadora de plasma puede con este metal.
Trata esta página como el mapa. El panorama general vive aquí; los detalles te esperan a un clic, en cada guía.
Criterios de compra: elección de máquina y material de aporte para aluminio
Dos soldadores pueden leer la misma ficha técnica y aun así acabar con un equipo que se pelea con el aluminio. Cinco comprobaciones separan a los compradores que aciertan de los que devuelven la máquina.
La salida de CA decide tus resultados TIG
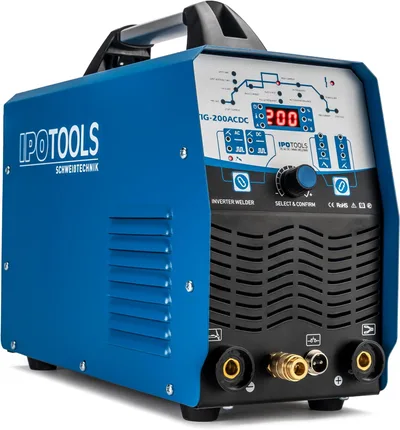
La acción del arco de CA retira el óxido del baño mientras sueldas, y el control de equilibrio decide cuánta limpieza sacrificas a cambio de penetración. Una máquina de solo CC, pensada para acero, se salta todo esto, independientemente de lo que prometa la caja.
Amperaje con margen
El aluminio necesita más corriente que el acero del mismo espesor, y la diferencia se agranda a medida que el material gana grosor. Compra para la sección más gruesa que vayas a soldar de verdad y deja luego un margen por encima.
El problema de la alimentación manda en el MIG
El alambre de aluminio, tan blando, se pandea dentro de una espiral larga, y el resultado es un nido de alambre enredado en los rodillos de arrastre. Una pistola de carrete o una alimentación push-pull lleva el alambre un trayecto corto y recto, y eso cambia toda la experiencia.
Elegir entre los dos materiales de aporte estándar
Un alambre, el ER4043, fluye mejor y resiste bien las grietas. El otro, el ER5356, aporta más resistencia y rigidez después de soldar. El diámetro depende del grosor que trabajes y de los amperios disponibles.
Las comprobaciones que los compradores se saltan
El ciclo de trabajo importa más aquí, porque el aluminio va caliente y las sesiones largas castigan a una máquina pequeña. También necesitas argón puro, un soplete dimensionado a tus amperios y un pedal o un control en el soplete para poder bajar el calor a medida que la pieza se calienta.
Preparación y técnica: qué hace que el arco cebe
Las soldaduras de aluminio más feas se deciden antes incluso de encender la máquina. El óxido y la grasa que no ves envenenan una junta que parecía lista para salir adelante.
La regla del cepillo
Frota el metal con un cepillo de alambre inoxidable dedicado en exclusiva al aluminio y que no uses para nada más. Un cepillo que haya tocado acero deja partículas, y esas partículas aparecen como motas en el baño. Suelda poco después de limpiar, porque la capa empieza a reconstruirse de inmediato.
La advertencia del color nunca llega
El acero se pone al rojo antes de fundirse, y eso te avisa. El aluminio sigue gris mate hasta que se comba o se cae, así que el encaje de las piezas, la velocidad de avance y una barra de respaldo o un disipador hacen el trabajo que el color hace en el acero.
Gas, equilibrio y los cuatro fallos clásicos
El argón puro es el gas de protección estándar para el aluminio, y una mezcla para acero te da un baño sucio e inestable. Empieza con un caudal moderado y ajusta desde ahí, y usa el control de equilibrio de CA para mover el baño entre limpieza y penetración. Cuando una soldadura sale mal, uno de cuatro culpables suele explicarlo: polaridad incorrecta, material de aporte contaminado, perseguir el baño en TIG o pelearse con el alambre en MIG.
Respuestas directas a las dudas que te detienen
¿Puedes saltarte la bombona de gas, o la máquina entera, y aun así unir aluminio? Hay respuestas cortas, y cada una de ellas trae letra pequeña.
El alambre sin gas deja algo que parece una soldadura, y te ahorras la bombona. Lo que pierdes es resistencia en la junta, y además dedicas un buen rato a limpiar escoria y proyecciones de la pieza acabada, así que trátalo como un apaño para trabajos no críticos.
Las varillas de soplete y los electrodos de aluminio siguen la misma lógica. Ambos tienen sentido en chapa fina, remiendos y piezas que nunca van a soportar carga real. Ninguno de los dos aguanta trabajo estructural, fundición gruesa ni nada donde una grieta importe.
Y el plasma: sí, una cortadora de plasma corta aluminio, y la técnica básica se traslada desde el acero. El metal fundido se comporta un poco distinto y el borde del corte pide más atención después.
Cada una de estas preguntas tiene guía propia, porque aquí una media respuesta cuesta metal de verdad.
También sobre Soldadura de aluminio
Preguntas frecuentes
¿Necesito una soldadora TIG de CA/CC para aluminio o me vale una de solo CC?
Para TIG la respuesta es clara: necesitas salida de CA. La corriente alterna es la que rompe y retira la capa de óxido mientras sueldas; una máquina solo de CC, pensada para acero, te deja un baño sucio e inestable que apenas penetra. Si tu equipo no tiene CA, no insistas con aluminio: o cambias de máquina o pasas a otro método de soldadura.
¿Puedo soldar aluminio con MIG sin pistola de carrete?
Se puede, pero vas a frustrarte. El alambre de aluminio es tan blando que se pandea dentro de una espiral larga y se enreda en los rodillos antes de llegar al arco. Si insistes: espiral corta, rodillos con ranura en U y poca tensión de arrastre. Aun así, una pistola de carrete o un sistema push-pull es lo que convierte ese MIG en algo usable a diario.
ER4043 o ER5356: ¿qué alambre de aporte de aluminio me compro?
Depende de lo que sueldes. El ER4043 fluye mejor y resiste bien las grietas, así que es la opción cómoda para reparaciones generales y piezas de fundición. El ER5356 da cordones más resistentes y rígidos, y ese es el que quieres cuando la junta va a soportar carga: marcos, piezas de barco, soportes. Para empezar en casa, el 4043 perdona más; añade el 5356 cuando subas de nivel.
¿Qué gas de protección necesita el aluminio y puedo usar mi mezcla de acero?
Argón puro, sin discusión. La mezcla que usas con acero lleva CO2, y ese CO2 contamina el baño de aluminio: obtienes un cordón sucio, poroso e inestable, además de salpicaduras. Guarda la bombona de mezcla para el acero y consigue una de argón para el aluminio. El helio solo entra en juego con espesores grandes, y eso queda lejos de tus primeras juntas.
¿Cuántos amperios necesito para el grosor de aluminio que voy a soldar?
Como referencia, el aluminio pide unos 40 amperios por milímetro de grosor, bastante más que el acero del mismo espesor: una chapa de 3 mm se mueve alrededor de 120 amperios. Y no te olvides del ciclo de trabajo, porque el aluminio va caliente y una máquina pequeña se para antes de tiempo. Calcula siempre para la sección más gruesa que sueldes de verdad y deja margen.
¿Me vale un soldador de gama de entrada para aluminio o mejor una máquina mayor desde el principio?
Depende del espesor que trabajes. Una máquina de entrada con CA aguanta chapa fina y arreglos puntuales sin despeinarse. El problema llega con secciones gruesas y sesiones largas, donde el ciclo de trabajo te para a mitad de faena. Decide según el grosor real que vayas a soldar y compra con margen por encima: quedarse corto en aluminio se nota desde la primera junta.