Gas para soldadora MIG: argón, CO2 o sin gas (2026)
Como afiliados de Amazon, ganamos una comisión por las compras cualificadas hechas a través de los enlaces de este artículo. Esto no afecta al precio que pagas.
Nuestros ganadores
#1
El accesorio del gas
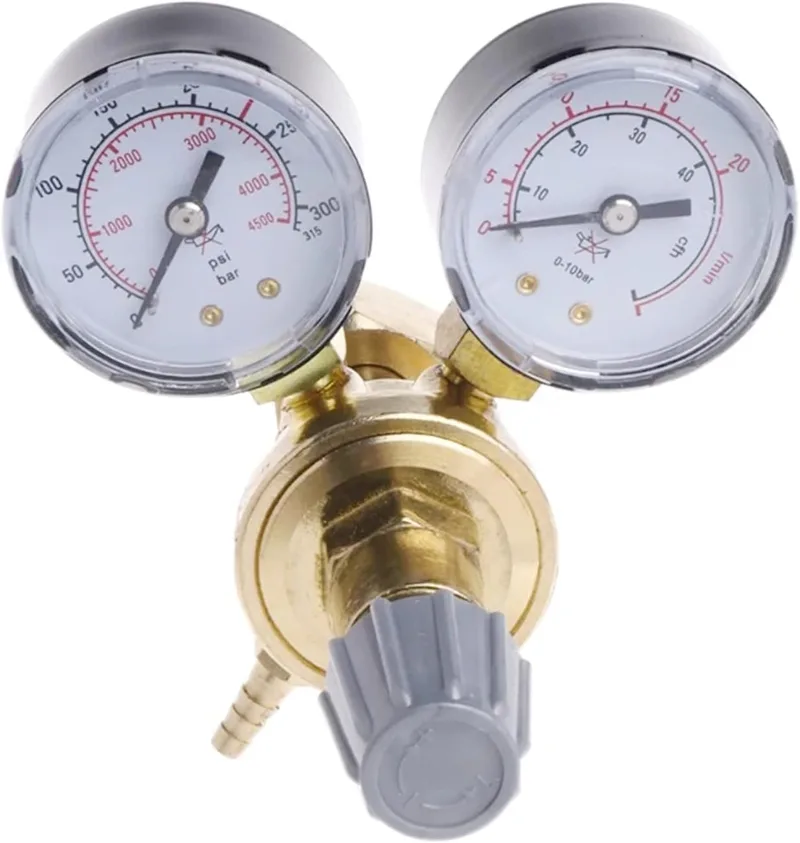
EUNEWR Regulador de presión Argón/CO2
Ver precio en Amazon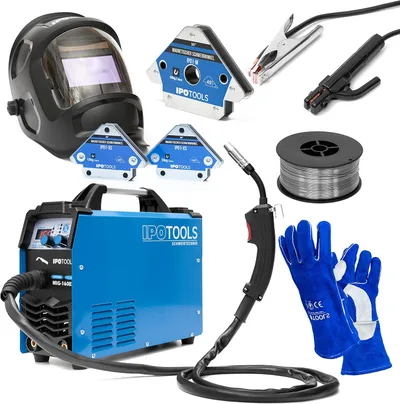
#2
Nuestra elección
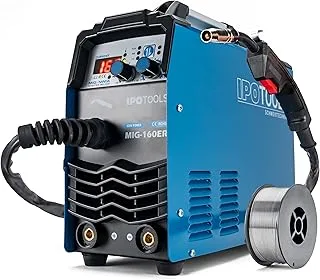
IPOTOOLS MIG-160ER
Ver precio en Amazon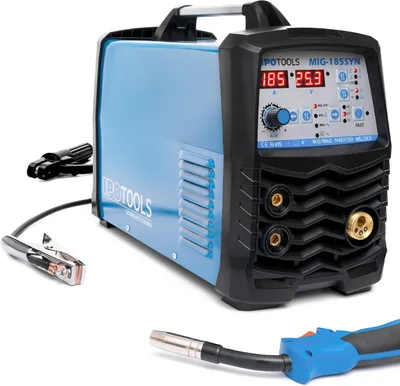
#3
Con gas o sin gas
IPOTOOLS MIG-185SYN
Ver precio en AmazonComparativa rápida
| Producto | Valoración | Enlace |
|---|---|---|
| EUNEWR Regulador de presión Argón… El accesorio del gas | ★ 3,7 | Ver precio |
| IPOTOOLS MIG-160ER Nuestra elección | ★ 4,0 | Ver precio |
| IPOTOOLS MIG-185SYN Con gas o sin gas | ★ 4,3 | Ver precio |
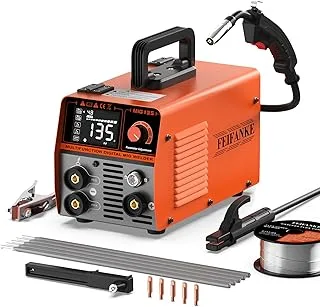
| FEIFANKE MIG 135A sin gas Salida sin botella | ★ 4,4 | Ver precio |
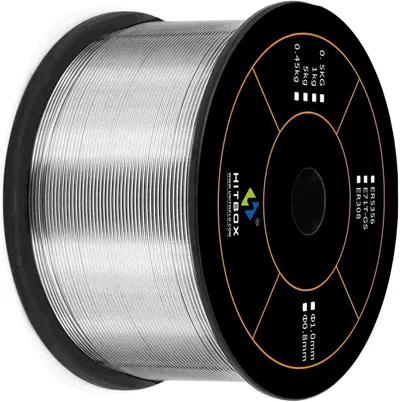
| HITBOX E71T-GS Hilo para soldar s… Hilo flux estándar | ★ 4,5 | Ver precio |
Tus primeros cordones MIG salen picados y llenos de agujeros, y la amoladora angular trabaja más que la soldadora. La pieza que falta es el gas de protección, y tienes tres opciones en botella: CO2 puro, una mezcla de argón/CO2 y argón puro, además de una cuarta vía sin botella alguna. Esta guía explica lo que cada gas le hace a tu arco y a tu cordón, dónde vence una botella al núcleo de fundente y cómo un regulador dosifica el caudal entre la botella y la antorcha. También coloca el IPOTOOLS MIG-160ER y el sinérgico MIG-185SYN uno al lado del otro, ambos construidos alrededor de una botella, antes de recorrer la ruta sin gas con la FEIFANKE 135A y el hilo HITBOX E71T-GS.
Ficha rápida de la selección
| Producto | Resolución | Resistencia | Batería | Alimentación | Visión nocturna | Giro | microSD | Conexión | Asistentes |
|---|---|---|---|---|---|---|---|---|---|
| EUNEWR Regulador de presión Argon/CO2 | |||||||||
| IPOTOOLS MIG-160ER | no: alimentación por cable (red 230 V) | 230 V monofásico, 50/60 Hz | |||||||
| IPOTOOLS MIG-185SYN | 230 V, tecnología IGBT | ||||||||
| FEIFANKE 135A | no: alimentación por cable (red 230 V) | 230 V | |||||||
| HITBOX E71T-GS |
¿Qué gas utiliza una soldadora MIG?
El acero fundido reacciona con el aire en el instante en que el arco lo toca. El oxígeno y el nitrógeno se vierten en el charco y dejan poros y puntos quebradizos, que es exactamente lo que te da un hilo MIG desnudo sin protección alguna. Para detener eso existe el gas de protección: una corriente constante empuja la atmósfera hacia atrás y cubre el charco hasta que se solidifica. Imagínate un paraguas sostenido sobre la soldadura, salvo que este permanece abierto todo el tiempo.
Tres de tus opciones vienen en botella. El CO2 puro es el activo: penetra a fondo en el acero al carbono, pero da un arco más áspero y arroja más salpicaduras. Una mezcla de argón y CO2 estabiliza el arco y ordena el cordón en el mismo acero, mientras que el argón puro queda aparte, reservado para el aluminio, otros metales no ferrosos y antorchas TIG.
La cuarta opción pilla a muchos compradores desprevenidos: no usar ninguna botella, porque un hilo protege su propio charco.
¿Qué gas necesitas para soldar MIG?
Para el acero al carbono, mezcla de argón y CO2 si te importa el aspecto del cordón; CO2 puro cuando la penetración en trabajos de reparación gruesos importa más. El acero inoxidable y el aluminio te empujan hacia un mayor contenido de argón. El que elijas, el gas llega a la antorcha a través de un regulador, y esa pieza tiene su propia sección más abajo.
¿Se puede soldar MIG sin gas?
Sí, y la solución viene en carrete. El hilo con núcleo de fundente autoprotegido, como el HITBOX E71T-GS que verás más adelante, lleva un núcleo de fundente que arde y levanta su propia nube protectora alrededor del charco. Aceptas algo de escoria y una superficie más rugosa a cambio de dejar la botella, la manguera y el regulador en el taller.
Puede que estés montando tu primera soldadora MIG con gas y afrontando de golpe la pregunta de la botella. Tal vez ya tengas una máquina y quieras añadirle gas. O las recargas, las normas de rosca y las lecturas del manómetro se han convertido en una tarea de más, y el sin gas es tu camino. Los tres lectores obtienen una respuesta aquí.
Botella de gas o núcleo de fundente: ¿qué configuración se adapta a tu trabajo?
Saca una antorcha MIG con gas al aire libre en un día ventoso y mira cómo la soldadura se vuelve porosa. El aire en movimiento arranca la protección directamente del charco, y ese único hecho traza la línea divisoria más clara entre estas dos configuraciones. El gas quiere aire tranquilo y un banco fijo. El núcleo de fundente lleva su protección dentro del hilo, así que el clima puede ocuparse de sus propios asuntos.
Una botella gana su sitio en el banco de trabajo. El gas de protección significa cordones más limpios, muchas menos salpicaduras que esmerilar y un control más fino en chapa fina y acero inoxidable, razón por la cual ambas máquinas IPOTOOLS de esta guía están diseñadas para funcionar con gas conectado. En paneles de coche o en el marco fino de un portón, la diferencia aparece en cuanto dejas de amolar.
El núcleo de fundente se hace cargo en cuanto sales del garaje. Reparaciones de remolques en el patio, trabajos de portones en casa de un amigo, todo lo que suceda lejos de tu banco: la FEIFANKE 135A está diseñada para esa vida. Llevas la máquina y un carrete, sin regulador que ajustar, sin manguera que enrollar y sin botella que devolver cuando se vacía a mitad de cordón.
Las contrapartidas rara vez aparecen en la ficha. El núcleo de fundente deja una costra de escoria que se pica y se cepilla después de cada pasada, y el hilo de esta selección, el HITBOX E71T-GS, es un consumible de acero al carbono cuya ficha no dice nada sobre el acero inoxidable. Una botella te ata a las idas de recarga y a un regulador cuya rosca debe coincidir con la válvula de tu botella. Ese último detalle descoloca a más compradores de los que cabría esperar.
Una máquina de modo dual suaviza toda la decisión. Tanto el 160ER como el 185SYN funcionan con MIG/MAG de gas, núcleo de fundente y electrodos revestidos, así que puedes empezar con un método y cambiar cuando el trabajo lo pida.
¿La soldadura MIG sin gas es tan buena como la soldadura con gas?
En un banco limpio con chapa fina, no. El gas gana en calidad de cordón, salpicaduras y control, mientras que el núcleo de fundente responde con escoria y un límite de una sola pasada. Lleva el mismo trabajo al viento y la clasificación se invierte, porque la protección de la botella se va literalmente con el aire y el hilo autoprotegido sigue trabajando.
¿Qué es mejor para trabajos al aire libre, gas o núcleo de fundente?
El núcleo de fundente, por un amplio margen. El E71T-GS genera su propia capa de gas mientras arde, así que la brisa que arruina un cordón con botella no le afecta. Guarda la botella para el garaje y entrega el trabajo de la valla al carrete.
El consumible natural de esa ruta sin botella es el hilo tubular HITBOX E71T-GS: autoprotegido, en bobina sellada y clasificado para uniones en solape y a tope en acero al carbono.
Cómo elegir el gas de protección adecuado
Dos soldadores ejecutan la misma unión en la misma máquina con el mismo hilo. El que usa CO2 puro penetra más hondo en el acero y luego pasa más tiempo limpiando; el de la mezcla de argón consigue un cordón más plano y un arco más silencioso.
El CO2 puro es la herramienta contundente del estante: un cilindro, penetración profunda en acero al carbono, un arco que corre más caliente y escupe más. Trabajos de reparación, soportes estructurales, placa gruesa que amolarás después de todos modos; ahí es donde la contrapartida tiene sentido. También simplifica el almacenaje, porque una sola botella cubre cada trabajo de acero que hagas.
Una mezcla de argón y CO2 es el equilibrio que quiere la mayoría de los proyectos con acero. El arco se estabiliza, las salpicaduras bajan y los cordones salen lo bastante ordenados como para dejarlos a la vista. Es la opción por defecto en la mayoría de los talleres de aficionados, y es la razón por la que el regulador EUNEWR de esta guía gestiona ambos gases desde una sola unidad: si cambias de opinión más adelante, el hardware sigue siendo el mismo.
Empareja también el gas con el diámetro de tu hilo. El MIG-160ER alimenta hilo de 0,6, 0,8 y 0,9 mm, mientras que el 185SYN llega de 0,6 a 1,0 mm. El hilo fino sobre chapa fina combina de manera natural con una mezcla más suave y un caudal cuidado, y el hilo más grueso sobre placa agradece el empuje del CO2.
El espesor decide tanto como el tipo de gas. La ruta sin gas de esta selección empieza en el calibre 22 y se detiene en 4,8 mm: HITBOX da su E71T-GS para pasadas únicas desde chapa de calibre 22 (0,8 mm) hasta placa de 4,8 mm, mientras que el modo flux de la FEIFANKE cubre de 1,0 a 4,8 mm. Cualquier cosa más gruesa, o cualquier trabajo en acero inoxidable, te devuelve a la botella.
¿Es mejor el CO2 o una mezcla de argón para la soldadura MIG?
Pregunta qué tiene que resistir la soldadura. Soportes, reparaciones y placa que limpiarás de todos modos: CO2 puro y su mordisco profundo. Paneles, portones y todo lo que quede a la vista: la mezcla de argón, con su arco más estable y su cordón más ordenado. Mi propio orden en el estante sería mezcla primero, con CO2 para cuando un trabajo lo pida.
¿Qué gas va con el hilo MIG de 0,8 mm?
En acero, una mezcla de argón y CO2 es el compañero natural del hilo sólido de 0,8 mm, porque un arco suave y estable importa más en ese diámetro que la penetración en bruto. El CO2 puro también funciona, con una marcha más dura. Si el hilo de la pregunta lleva núcleo de fundente de 0,8 mm, la respuesta cambia: sin gas, la protección va horneada en el propio hilo.
Si montas tu primer banco con botella, el IPOTOOLS MIG-160ER llega pensado para ese arranque: suelda MIG/MAG con gas conectado, admite hilo tubular y electrodos si cambias de método, y trae casco y antorcha en la caja.
El regulador: la pieza entre la botella y tu soldadora
Una botella de gas de protección guarda su contenido a una presión que ninguna antorcha MIG podría utilizar directamente. Entre ese depósito y tu soldadura hay un pequeño componente con dos funciones: bajar la presión a un nivel de trabajo y medir el caudal en litros por minuto. Lo ajustas con una perilla giratoria y trabaja cada minuto que estás soldando.
La unidad EUNEWR de esta selección pone sus cifras en los diales. El manómetro de la botella indica de 0 a 315 bar, el caudal va de 0 a 20 litros por minuto y dos manómetros te permiten vigilar el nivel de la botella y la presión de salida al mismo tiempo. Ese segundo dial es el que más echarías de menos: cuando una mañana de cordones sale porosa, el manómetro de salida te dice si el culpable es el gas o la técnica.
La compatibilidad va por delante de cualquier otra característica. Este regulador se conecta mediante una rosca W 21,8 x 1/14, el conector estándar alemán para botellas, y su boquilla de manguera acepta un tubo de 6 a 8 mm. Mide la válvula de tu botella y la entrada de gas de tu máquina antes de hacer el pedido, porque los reguladores se envían en varios estándares y un desajuste se descubre en el peor momento.
Una unidad cubre aquí ambos mundos. Funciona con argón y CO2, y también sirve para TIG si tu banco de trabajo crece en esa dirección. El cuerpo es de latón, la ficha indica que no requiere mantenimiento y, con 600 g, apenas se nota en el cajón del carro. La nota de la ficha es un 3,7 y merece la pena echar un vistazo a las reseñas recientes antes de pedir, sobre todo por las quejas con el embalaje y los manómetros.
¿Qué regulador necesito para una soldadora MIG?
Uno que cumpla tres requisitos: una rosca que coincida con la válvula de tu botella, aprobación para tu gas y una escala de caudal en litros por minuto que puedas leer a mitad de soldadura. El EUNEWR cumple los tres en el montaje estándar alemán habitual, y su rango de 0 a 20 L/min deja espacio tanto para caudales suaves en chapa fina como para ajustes más altos.
¿Un regulador funciona tanto para argón como para CO2?
El EUNEWR sí lo hace, lo que resuelve el asunto para un banco mixto: mezcla argón/CO2, CO2 puro o argón para TIG, una sola unidad. Algunos reguladores son específicos de cada gas, así que lee la línea de compatibilidad antes de pedir. Un regulador que no puede pasar tu gas es un adorno de estantería con manómetros.
Si tu banco aún no tiene esta pieza, el regulador de presión Argón/CO2 de EUNEWR cubre los dos gases con una sola unidad y añade manómetros de botella y de salida. Cuando un cordón sale poroso, ese segundo manómetro te dice si el culpable es el gas o tu técnica.
IPOTOOLS MIG-160ER vs MIG-185SYN: dos soldadoras construidas en torno a la botella
Una de estas dos soldadoras te entrega los diales y espera que aprendas. La otra escucha el diámetro del alambre y el gas, consulta sus recetas guardadas y fija el voltaje y la alimentación del alambre por su cuenta.
El MIG-160ER es la opción para el primer montaje con gas. Suelda MIG/MAG con gas hasta 160 A y trae pantalla digital, y su ficha indica un ciclo de trabajo del 60 % a los 160 A completos. El conjunto además llega cargado: casco X800A de color real, una antorcha MB15 de 3 m, pinza de masa, guantes, imanes e incluso un martillo de escoria con cepillo.
Añade alambre y una botella y estarás soldando esa misma tarde. También funciona con hilo tubular y electrodos revestidos, así que cambiar de método no exige una segunda máquina.
El MIG-185SYN toma la delantera cuando la elección del gas se cruza con los parámetros. Alcanza 185 A y su modo sinérgico preprograma el voltaje y la alimentación de alambre para cada combinación de diámetro de alambre y gas que elijas. La pantalla digital muestra la velocidad de alimentación del alambre, la corriente de soldadura, el gas seleccionado, el diámetro del alambre y el modo 2T/4T, para que siempre sepas qué cree la máquina que está haciendo.
En los consumibles se separan. El 160ER utiliza alambre de 0,6, 0,8 y 0,9 mm en rollos de 100 mm. El 185SYN admite alambre de 0,6 a 1,0 mm y bobinas de hasta 200 mm y 5 kg, lo que significa menos cambios de bobina y espacio para alambre más grueso en chapa. Si ya sabes que quieres alambre macizo de 1,0 mm, la máquina más pequeña no puede alimentarlo.
Los límites comunes merecen unas palabras antes de elegir. Ambas son inversoras IGBT de 230 V con la garantía de 7 años de IPOTOOLS según sus condiciones, y la ficha del 160ER indica un peso de 8 kg. La ficha del 185SYN no indica peso alguno, así que si piensas transportarla de un trabajo a otro, pregunta antes al vendedor. Los compradores puntúan el 160ER con un 4,0 y el 185SYN con un 4,3.
¿Qué hace el modo sinérgico en una soldadora MIG?
Elimina la búsqueda de parámetros. La máquina guarda combinaciones calibradas de voltaje y alimentación de alambre para cada diámetro de alambre y gas de protección, y al seleccionar tu configuración carga una de ellas. Ajustas a partir de esa base probada en vez de experimentar desde cero, y la pantalla confirma cada valor que el modo ha elegido.
¿Qué soldadora MIG IPOTOOLS debo comprar?
Coge la 160ER como primera máquina con gas, porque el casco y la antorcha vienen en la caja. Elige el 185SYN por el mayor amperaje, las bobinas más grandes y los atajos del modo sinérgico, o porque ya cambias a menudo de diámetro de alambre y de gas. Ambas sueldan con hilo tubular y con electrodo, así que ninguna te ata a la botella.
La diferencia diaria entre las dos está en el modo sinérgico del MIG-185SYN: seleccionas diámetro de alambre y gas, y la máquina carga el voltaje y la alimentación ya calibrados en lugar de dejarte buscar parámetros a ojo.
¿Sin botella? El FEIFANKE 135A con hilo HITBOX E71T-GS
La botella se secó a mitad de la reparación de un remolque y el proveedor de gas abre el lunes por la mañana. Ese escenario es exactamente el motivo por el que existe el FEIFANKE 135A. Es una máquina 3 en 1 sin ningún modo de gas, que extrae de 35 a 135 A de una toma de 230 V y está construida por completo en torno al hilo tubular autoprotegido.
Gira el dial a FLUX CORE 0,8 o FLUX CORE 1,0 y la máquina ajusta el voltaje, la alimentación del alambre y el espesor de placa, con la corriente ajustable de 35 a 135 A. La pantalla LED muestra lo que ha elegido. Esto es lo más parecido a apuntar y soldar que existe en MIG y elimina las conjeturas que frenan a la mayoría de los compradores primerizos.
En modo hilo tubular suelda alambre E71T-GS sobre acero al carbono y hierro de 1,0 a 4,8 mm de espesor. Cambia al modo ARC y admite electrodos revestidos E6013 y E7013 de 1,0 a 2,5 mm, cubriendo acero de 1,0 a 4,0 mm en ese modo. Lift TIG también figura en la ficha, y la antorcha se vende aparte. La caja incluye incluso una bobina de 0,5 kg de hilo tubular de 1,0 mm y cinco electrodos, así que para el primer cordón no necesitas nada más.
El consumible natural es el HITBOX E71T-GS: una bobina de 1 kg de alambre de 0,8 mm, autoprotegido y que funciona con polaridad DCEN para un arco estable. HITBOX lo clasifica para soldaduras de una sola pasada desde chapa de calibre 22 (0,8 mm) hasta placa de 4,8 mm, lo que encaja de lleno con el rango de hilo tubular de la FEIFANKE. El alambre sirve para uniones en solape y a tope, reparación de chapas y conductos, y la bobina se envía sellada para proteger el fundente.
Ten claro dónde termina esta ruta. El FEIFANKE no tiene modo de gas, así que una botella de argón/CO2 nunca es una vía de actualización aquí; cuando el hilo tubular se te quede corto, ya estás comprando otra máquina. El alambre HITBOX es un consumible de una sola pasada para acero al carbono cuya ficha no dice nada de inoxidable ni aluminio. Vallas, remolques y chapa de reparación, sí; todo lo demás pertenece a las secciones de botella de arriba. Un dato más: con un 4,4, es la mejor valorada de las tres soldadoras de esta selección.
¿Qué alambre necesito para soldar sin gas?
Hilo tubular autoprotegido, y E71T-GS es la designación estándar para acero dulce. La bobina HITBOX de aquí es de 0,8 mm, el diámetro que alimenta la mayoría de las máquinas compactas sin gas. Fíjate también en la polaridad: el hilo tubular trabaja en DCEN y crea su propia protección, así que no hay botella que comprar, instalar ni devolver.
¿Puede la FEIFANKE 135A soldar con gas?
No. No hay válvula de gas, ni selección de gas ni forma de conectarle una botella, así que añadir una no consigue nada. Su versatilidad va en la otra dirección: hilo tubular, electrodos revestidos y Lift TIG opcional desde el mismo chasis de 230 V.
Esta es la máquina que encarna esa salida: la FEIFANKE 135A no tiene modo de gas alguno, ajusta sola los parámetros al elegir el diámetro del hilo tubular y añade electrodos revestidos y Lift TIG desde el mismo chasis.
Errores comunes con el gas MIG y cómo esquivarlos
La porosidad te anuncia la mayoría de los errores relacionados con el gas: un cordón recién hecho salpicado de agujeros significa que la protección falló en algún punto entre la botella y el charco. Cada error a continuación termina en el mismo desastre poroso, y cada uno tiene una comprobación que puedes hacer antes de la primera chispa.
El primer error ocurre antes de que la botella llegue al banco de trabajo: comprar el equipo antes de comprobar la conexión. La rosca W 21,8 x 1/14 del regulador EUNEWR es el estándar con el que debe coincidir la válvula de tu botella. Las botellas llegan con la válvula que lleven, así que fotografía la tuya antes de pedir nada.
El segundo es esperar que el hilo tubular se comporte como MIG con gas. La ficha de HITBOX establece los límites claramente, escoria que picar después de cada pasada, solo soldaduras de una sola pasada, solo acero al carbono, así que planifica tus uniones en torno a ellos en lugar de luchar contra un consumible que realiza un trabajo para el que nunca fue clasificado.
El tercero vive dentro de máquinas sinérgicas. El 185SYN ajusta sus parámetros a la combinación de gas que selecciones, por lo que indicarle el gas incorrecto degrada en silencio cada soldadura mientras la pantalla insiste en que todo está bien. Intercambia botellas, cambia la selección; lleva segundos.
El cuarto es saltarse la comprobación del caudal. El rango de 0 a 20 litros por minuto del regulador existe para que puedas fijar un caudal y verificarlo, y dos manómetros significan que no hay excusa para adivinar; una soldadura porosa suele ser la primera señal de que nadie miró un manómetro.
¿Por qué mi soldadura MIG tiene agujeros?
Problemas de gas, casi siempre. Un caudal ajustado demasiado bajo, una botella vacía, el viento que arranca la protección o una máquina sinérgica que ejecuta la receta del gas equivocado. Revisa esa lista con el manómetro de salida a la vista y uno de los cuatro será el culpable.
¿Cuántos litros por minuto necesita la soldadura MIG?
No hay un número único. Las chapas finas en aire en calma necesitan un caudal suave, mientras que las chapas gruesas, los talleres con corrientes de aire y los hilos más gruesos necesitan más. Fija un punto de partida en la escala de 0 a 20 L/min del regulador, haz un cordón de prueba y ajusta hasta que el arco se estabilice y el cordón salga limpio. Las soldaduras arruinadas generalmente se deben a una suposición sin comprobar, y el manómetro del EUNEWR existe para que nunca tengas que hacer una.
Conclusión
Dos cosas deciden toda esta cuestión: dónde soldar y qué soldar. Una botella premia el aire en calma, la chapa fina y el acero inoxidable con cordones más limpios; el flux core se encarga de los trabajos con viento y lejos del banco y, a cambio, te ofrece límites de escoria y de una sola pasada. Ajusta el gas al diámetro del hilo y al grosor del material, y haz que la rosca del regulador y el manómetro de caudal formen parte de la compra. Si sueldas en el banco, empieza con el MIG-160ER, una mezcla de argón/CO2 y el regulador EUNEWR; pasa al MIG-185SYN cuando quieras ajustes sinérgicos e hilo de hasta 1,0 mm. Si la botella en sí es el obstáculo, la FEIFANKE 135A con una bobina de hilo HITBOX E71T-GS te permitirá soldar hoy mismo. Desplázate hacia atrás por la selección y elige la configuración que realmente necesita tu próximo trabajo.
Nuestra selección
Cómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Qué gas se usa para soldar con una máquina MIG?
Para acero al carbono, dos opciones en botella: CO2 puro, que penetra más hondo pero salpica más, y una mezcla de argón y CO2, que estabiliza el arco y deja cordones más ordenados. El argón puro queda reservado para aluminio, otros metales no ferrosos y TIG. La cuarta vía es no usar botella: el hilo tubular autoprotegido genera su propia protección al arder.
¿Se puede soldar MIG sin gas?
Sí, con hilo tubular autoprotegido tipo E71T-GS, que lleva el fundente dentro y levanta su propia nube protectora sobre el charco. A cambio aceptas escoria que picar después de cada pasada, un acabado más rugoso y el límite de una sola pasada. Ganas movilidad y tranquilidad al aire libre, porque el viento que arruina un cordón con botella no afecta al hilo con fundente.
¿Qué es mejor para soldar, CO2 puro o mezcla de argón?
Depende del trabajo. El CO2 puro penetra más hondo en acero al carbono, con un arco más caliente, más salpicaduras y más esmerilado después: ideal en reparaciones, soportes y placa gruesa. La mezcla de argón y CO2 estabiliza el arco, reduce salpicaduras y saca cordones más planos en chapa fina y paneles. En el estante, mezcla primero y CO2 para cuando el trabajo lo pida.
¿Qué regulador necesito para una botella de argón o CO2?
Uno que cumpla tres requisitos: rosca compatible con la válvula de tu botella, como la W 21,8 x 1/14 estándar alemana que usa el regulador EUNEWR de esta guía; aprobación para el gas que vayas a emplear; y una escala de caudal en litros por minuto legible mientras sueldas. Dos manómetros ayudan: uno vigila el nivel de la botella y otro la presión de salida.
¿Qué hilo tubular sirve para soldar sin gas?
Hilo tubular autoprotegido, y E71T-GS es la designación estándar para acero dulce. El carrete HITBOX de esta guía es de 0,8 mm, el diámetro que admiten la mayoría de máquinas compactas sin gas, funciona en polaridad DCEN y está clasificado para pasadas únicas desde chapa fina hasta placa de 4,8 mm en acero al carbono. Su ficha no especifica uso en inoxidable ni aluminio.
¿La soldadora FEIFANKE de 135 A funciona con gas?
No. Es una máquina 3 en 1 sin ningún modo de gas: no hay válvula ni forma de conectarle una botella, así que añadir una no consigue nada. Trabaja con hilo tubular autoprotegido, acepta electrodos revestidos E6013 y E7013 y ofrece Lift TIG con antorcha aparte, todo desde una toma de 230 V. Si más adelante quieres soldar con argón o CO2, toca comprar otra máquina.
Sigue explorando
 Soldadoras MIG y de hilo
IPOTOOLS MIG-160ER Review 2026: análisis y alternativas
¿Es la IPOTOOLS MIG-160ER la soldadora que necesitas en 2026? Analizamos sus 3 modos, sus límites reales y la comparamos con el kit, la 160ERS y la 185R.
 Soldadoras MIG y de hilo
Stayer MIG 131 Multi Review 2026: veredicto y rivales
¿Vale la pena la Stayer MIG 131 Multi en 2026? Veredicto honesto tras su nota de 3,8 y duelo con HITBOX, ARCCAPTAIN y FEIFANKE antes de comprar.
 Soldadoras MIG y de hilo
Arccaptain MIG 140 Review 2026: Specs, Pros y Rivales
Análisis del Arccaptain MIG 140 en 2026: cuatro procesos, hilo autoajustable y duelo frente al IPOTOOLS 160A, el FEIFANKE 135A y el MIG 200A. ¿Cuál gana?