Cómo funciona una soldadora inverter: guía paso a paso
El transformador dentro de una soldadora inversora moderna es lo bastante pequeño para sostenerlo con una mano. Las máquinas que hacían el mismo trabajo hace unas décadas necesitaban un bloque de hierro que movías con un carro y un gemido. El truco es la frecuencia. Un inversor toma la CA de la red, la rectifica a CC, vuelve a trocear esa CC en CA a decenas de miles de ciclos por segundo, reduce el voltaje mediante un transformador diminuto y lo rectifica de nuevo para alimentar el arco. Esta guía recorre el camino de la corriente etapa por etapa, compara los inversores con las máquinas de transformador, explica por qué el arco arranca con más facilidad y cubre los ajustes para tu primera soldadura, las averías comunes y los procesos (electrodo, lift TIG y MIG) que ejecutan estas máquinas. Al final, la carcasa no guardará ningún misterio para ti.
¿Cómo funciona una soldadora inversora?
¿Por qué puedes llevar la soldadora de hoy bajo un brazo cuando la máquina que reemplazó necesitaba un carro y una segunda persona en las escaleras? La respuesta es una cadena de conversiones que ocurre más rápido de lo que tardas en parpadear. La corriente de la red llega como corriente alterna, cambiando de sentido 50 o 60 veces por segundo. La soldadora primero rectifica esa CA en corriente continua. Luego hace algo que suena al revés: vuelve a trocear la CC en CA, conmutando decenas de miles de veces por segundo. Esa CA de alta frecuencia pasa por un transformador más pequeño que una fiambrera, que reduce el voltaje al rango de soldadura. Un último conjunto de diodos lo rectifica de nuevo a CC, y esa CC sale por tu portaelectrodos.
El cambio de tamaño obedece a una regla sencilla de los transformadores. Un núcleo tiene que manejar la energía de cada ciclo, y la frecuencia decide cuánto hierro hace falta. A la frecuencia de la red, el trabajo exige kilogramos de acero y largas bobinas de cobre. A decenas de miles de ciclos por segundo, un núcleo de ferrita del tamaño de la palma de la mano hace el mismo trabajo. Ese único cambio explica casi toda la diferencia de peso.
La electrónica añade el control. Una placa dentro de la máquina vigila sin descanso el voltaje y la corriente del arco y ajusta la conmutación de los transistores para que la salida se mantenga donde fijas el dial. Acorta el arco y las condiciones cambian; la máquina compensa antes de que tu mano se dé cuenta.
Notas el resultado de tres maneras: una máquina que llevas con una mano, un arco que se queda donde lo pones y un dial que se mueve en pasos pequeños y significativos. Gíralo un clic y el cambio es real.
Dentro de la máquina: el recorrido de la corriente, paso a paso
Sigue un electrón desde el enchufe hasta la pieza de trabajo y la máquina dejará de ser una caja negra. El camino pasa por cinco estaciones, y cada una hace una única función.
Paso 1: el rectificador de entrada
La electricidad de la red llega como corriente alterna, cambiando de sentido 50 o 60 veces por segundo. Un puente de diodos la convierte en corriente continua, aunque al principio es de una clase irregular y pulsante. A partir de aquí, todo lo de dentro funciona con CC.
Paso 2: los condensadores
Un banco de condensadores suaviza esos pulsos hasta dejar una CC estable, igual que un depósito estabiliza un grifo entrecortado. También almacenan energía, y por eso un inversor puede tirar de reservas durante un instante cuando el arco lo exige. Una nota práctica: los condensadores pueden conservar una carga peligrosa después de desenchufar la máquina. Deja la apertura de la carcasa a un técnico de servicio.
Paso 3: los transistores de conmutación
Ahora el truco. Bancos de transistores, IGBT o MOSFET según el diseño, encienden y apagan esa CC decenas de miles de veces por segundo. Vuelve a salir CA, a una frecuencia cientos de veces mayor que la de la red. Esta es la etapa que gobierna la placa de control.
Paso 4: el transformador y los diodos de salida
La CA de alta frecuencia pasa por un pequeño transformador de núcleo de ferrita que reduce el voltaje al rango de soldadura. Los diodos de salida luego lo rectifican de nuevo a CC, la forma que más le gusta al arco. Transistores y diodos van montados sobre disipadores con aletas, y el ventilador que oyes está ahí por ellos.
Paso 5: la placa de control
Los sensores vigilan la corriente y el voltaje de salida mientras sueldas. Cuando el arco se acorta o se alarga, la placa ajusta la conmutación de los transistores para mantener los amperios donde los fijaste. Arc force, hot start y anti-stick son comportamientos de software añadidos sobre este mismo bucle. Todo lo demás dentro de la carcasa existe para alimentar esta placa y mantenerla fresca.
Soldadora inversora frente a transformadora: lo que realmente cambia
Coloca las dos máquinas una al lado de la otra y la diferencia se ve antes de encender nada: una necesita las dos manos y un banco firme, la otra cuelga de una correa al hombro. El peso es el cambio más visible. Dentro, la forma en que cada máquina ajusta su corriente difiere igual de mucho.
Una soldadora de transformador selecciona la corriente con tomas en el devanado o un shunt magnético móvil, así que ajustas en pasos grandes. Un inversor fija la corriente electrónicamente, y el dial se mueve en incrementos pequeños que notas en el arco. En chapa fina, esa finura decide si sostienes el baño de fusión o lo atraviesas de un soplido.
La eficiencia también favorece al inversor. Desperdicia menos de lo que consume en forma de calor, mientras que una máquina de transformador anda tibia en vacío y caliente bajo carga. El inversor además tira de menos amperios del enchufe para la misma salida de soldadura, algo que se nota con alargadores largos, donde mantiene mejor el arco.
Aun así, sé honesto con los inconvenientes. A la electrónica del inversor no le gusta el polvo, que el ventilador de refrigeración mete dentro con gusto, ni la humedad ni las caídas de tensión de la red. Un generador maltrecho o un alargador largo y fino pueden alterarla. Una máquina de transformador se encoge de hombros ante todo eso: sus piezas simples y pesadas toleran corriente sucia, maltrato y años en un cobertizo húmedo, y no piden mucho más que una limpieza ocasional de los contactos.
Entonces, ¿dónde sigue ganándose su sitio la tecnología más antigua? Obras que funcionan con generador, granjas donde la máquina vive a la intemperie y talleres que quieren algo que cualquier técnico pueda desmontar con herramientas básicas. En esos sitios, el peso cuenta poco y la tolerancia a la mala corriente cuenta mucho. Para la mayoría de la soldadura en casa y en el taller, el control y la portabilidad del inversor se imponen.
Por qué los inversores ceban el arco con más facilidad y lo mantienen más estable
Todos recuerdan su primer electrodo pegado: clavado a la placa en pleno cebado, brillando mientras tiras de él, con el fundente desprendiéndose en escamas. Una máquina de transformador produce ese momento a menudo. Un inversor lo vuelve raro, y la razón está en la propia salida.
Una máquina de transformador, sobre todo si entrega CA, te da un arco que se apaga y vuelve a cebarse cada vez que la corriente cruza por cero, y sus escalones de corriente toscos te dejan soldando por encima o por debajo del punto óptimo. Un inversor entrega corriente continua a un nivel que se mantiene firme. El resultado es un cebado que prende al primer intento y un baño que se queda donde lo apuntas, con visiblemente menos salpicaduras.
Fuerza del arco
Si acortas el arco, su tensión cae, y en una máquina simple eso significa que el electrodo tiende a quedarse pegado. La fuerza del arco es la respuesta: cuando la electrónica detecta que el arco se colapsa, inyecta corriente extra para que el metal siga transfiriéndose. El mando ajusta la fuerza con la que empuja. Mantenlo suave en chapa fina; súbela en metal oxidado o sucio, donde un arco flojo se quedaría pegado.
Arranque en caliente
En el instante del cebado, la máquina aplica una breve oleada de corriente. Esa ráfaga rompe el recubrimiento de fundente y funde la punta antes de que el electrodo llegue a soldarse a la placa fría.
Antipega
Si aun así el electrodo se cortocircuita contra la junta, la electrónica lo detecta y corta la salida en un instante. El electrodo se queda lo bastante frío para soltarse, y ni él ni la máquina se recalientan.
La respuesta rápida también tiene una ventaja más discreta. Como la electrónica corrige la salida muchas veces por segundo, el arco se mantiene estable hasta en el extremo bajo del rango. Una corriente baja y estable es justo lo que necesita una chapa fina, y es ahí donde las máquinas de transformador, con sus escalones toscos, tienden a chisporrotear y rendirse.
Tu primera soldadura: configuración y ajustes que importan
Tu primera soldadura se decide antes de que el electrodo toque el metal. Unos minutos de comprobaciones y decisiones te preparan para sacar un cordón limpio en lugar de una tarde frustrante.
Comprobaciones antes de dar corriente
Conecta la máquina directamente a un enchufe de pared cuando puedas. Si necesitas un alargador, desenróllalo del todo; un cable enrollado se calienta bajo carga, y un cable clasificado muy por encima de la corriente de entrada de la soldadora mantiene baja la caída de tensión. Después mira la pinza de masa. Necesita metal limpio y desnudo cerca de la junta, con la pintura, el óxido y la cascarilla de laminación retirados. Muchos misterios de arco débil terminan ahí.
Polaridad
Los inversores entregan CC, así que la elección es qué cable va a cada sitio. El envase del electrodo indica si el portaelectrodos va al conector positivo o al negativo. Síguelo. Una polaridad incorrecta se manifiesta en un arco errático, salpicaduras extrañas y una fusión rara del electrodo, y nada en el panel lo arreglará.
Amperaje
La caja de electrodos imprime un rango de trabajo para cada diámetro. Empieza cerca de la mitad de ese rango en chapa gruesa, y en el extremo bajo en chapa fina, usando el electrodo más pequeño que tengas. Ajusta mirando el baño: si el arco crepita y el metal apenas se funde, sube; si haces agujeros, baja.
Cebado y longitud de arco
Dos técnicas funcionan. Rasca el electrodo sobre la chapa como si fuese una cerilla, o golpéalo recto hacia abajo y levántalo de inmediato. Cuando prenda, mantén el arco corto, aproximadamente tan largo como el ancho del alma del electrodo. Un arco correcto suena a fritura constante; los estallidos y los crujidos fuertes significan que te has alejado demasiado.
Leyendo el resultado
Las salpicaduras intensas suelen significar un arco largo o muy pocos amperios. Una hendidura arañada a lo largo de cualquiera de los bordes del cordón, llamada socavación, apunta a demasiados amperios o a un electrodo arrastrado demasiado despacio en los bordes. Unas ondas uniformes y una escoria que se levanta en una sola pieza te dicen que los ajustes son correctos, así que repítelos.
Problemas comunes y sus causas
Terminas un cordón, apagas la máquina y el ventilador sigue aullando. Nada está roto. Casi cualquier susto con un inversor tiene una explicación aburrida, y los sospechosos habituales están aquí abajo.
El disyuntor salta al encender
El banco de condensadores se carga en el instante en que accionas el interruptor, y ese pico, llamado corriente de irrupción, puede hacer saltar un disyuntor sensible aunque la máquina esté en buen estado. Los circuitos de arranque suave de los inversores modernos limitan el pico, pero un circuito de enchufes sobrecargado o un disyuntor ya al límite todavía pueden darse por vencidos. Conecta la máquina a un circuito que no lleve otras cargas pesadas y, si el mismo disyuntor salta todas las veces, haz que revisen la máquina y la instalación.
El electrodo se pega
El sospechoso habitual es un amperaje bajo, seguido de cerca por los electrodos húmedos: el fundente absorbe la humedad del aire, y un electrodo húmedo muerde mal. Guarda los electrodos en un lugar seco y sigue las indicaciones del envase. Una tercera causa es una fuerza del arco demasiado suave para el electrodo que has elegido; la máquina deja de empujar justo cuando el arco se acorta.
Se apaga en mitad de una soldadura
Cada máquina lleva una cifra de ciclo de trabajo: la parte de una ventana de diez minutos que puede soldar a una salida determinada antes de necesitar enfriarse. Al llegar al límite, la protección térmica corta la salida. La luz de aviso solo significa esperar. Mantén la máquina encendida para que el ventilador haga su trabajo, y volverá a soldar en cuanto el interior se haya enfriado. Cortarse de esta manera es la máquina protegiéndose a sí misma, y no una avería en sí misma.
El arco es débil o se desvía
Mira el trabajo antes de culpar a la máquina. Óxido o pintura bajo el arco, una pinza de masa apoyada sobre pintura vieja, un cable dañado o un conector flojo: cada uno de ellos arrastra el arco hacia abajo. Limpia el contacto de la pinza hasta dejar el metal desnudo y comprueba que los cables discurran sin torceduras.
El ventilador sigue funcionando después de parar
Enfriamiento por diseño. La electrónica y los disipadores de calor siguen calientes después de que el arco se apaga, así que el ventilador sigue empujando aire hasta que baja la temperatura. Recoge el equipo cuando se quede en silencio.
¿Qué procesos puede ejecutar un inversor?
La palabra inversor aparece tanto en máquinas de electrodo como en equipos TIG y soldadoras MIG, y se refiere a la fuente de alimentación dentro de la carcasa. Lo que cambia es la maquinaria construida alrededor de esa fuente.
MMA: el proceso central
Todas las soldadoras de inversor funcionan con electrodo. Un electrodo en el portaelectrodos, una pinza de masa en la pieza, y ya estás soldando. El stick perdona el viento, tolera puertas oxidadas y reparaciones en el campo, y no necesita nada más que electrodos. Si estás aprendiendo, este es el proceso en torno al que está construida tu máquina.
Lift TIG: la mejora ocasional
Algunos inversores de electrodo añaden un modo TIG. Montas una antorcha TIG con válvula de gas y conectas una botella de gas de protección. En el arranque lift, tocas la junta con el tungsteno, aprietas el gatillo y la máquina detecta el contacto y sube la corriente suavemente a medida que levantas la punta, de modo que ni se pega ni recoge contaminación. Los límites son reales: estas máquinas funcionan solo con CC, así que sirven para acero e inoxidable, y carecen del arranque de alta frecuencia que hace el TIG tan cómodo. Para cordones ordenados de vez en cuando, aguantan bien.
MIG: una familia de máquinas diferente
El MIG necesita un alimentador de hilo, un motor de arrastre y una electroválvula de gas, así que un inversor MIG es una máquina aparte, con el alimentador integrado en la carcasa y sus propios ajustes de panel. Una pegatina que anuncia tecnología de inversor solo habla de la fuente de alimentación; no dice nada sobre la alimentación del hilo.
Adapta el proceso al trabajo que tienes delante. Los soportes oxidados y las reparaciones en exteriores pertenecen al stick. La chapa fina y las juntas a la vista recompensan la paciencia que pide el lift TIG. Tiradas largas de chapa piden MIG y su hilo continuo. Una máquina llena de modos que nunca seleccionas es un peso muerto en el panel.
Conclusión
Vale la pena llevarse tres cosas. La conmutación de alta frecuencia permite que un transformador del tamaño de la palma de la mano realice un trabajo que antes requería una bolsa de hierro, así que ahora puedes cargar la máquina con una mano. Una placa de control mantiene el amperaje que has fijado ante cada oscilación del arco y ejecuta funciones de ayuda que hacen más indulgente el cebado del arco: fuerza de arco, arranque en caliente y antistick. Hay una contrapartida: una red eléctrica estable y un estante libre de polvo mantienen feliz al inversor, mientras que las obras duras con corriente sucia siguen siendo adecuadas para el viejo transformador. Si estás empezando, haz las comprobaciones de configuración y suelda tus primeros cordones en una chapa limpia con un electrodo fino. Si tu trabajo se desarrolla en obra, haz coincidir la tolerancia de la máquina a la mala corriente con tu suministro. De cualquier manera, ya puedes nombrar cada etapa entre el enchufe y el arco.
Cómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Qué diferencia hay entre una soldadora inverter y una transformadora?
La diferencia principal está dentro. La de transformador ajusta la corriente en pasos grandes, pesa bastante más y tolera mejor el polvo, la humedad y la corriente sucia. La inverter rectifica la corriente, la conmuta decenas de miles de veces por segundo y puede usar un transformador diminuto, así que pesa poco, ajusta los amperios con fineza, ceba el arco mejor y tira de menos amperios del enchufe.
¿Por qué se me pega el electrodo cuando sueldo con la inverter?
Las causas más habituales son tres: un amperaje demasiado bajo, unos electrodos húmedos —el fundente absorbe la humedad del aire y un electrodo húmedo suelda mal— y una fuerza del arco ajustada demasiado suave para ese electrodo, de modo que la máquina deja de empujar cuando acortas el arco. Sube los amperios, guarda los electrodos en sitio seco y prueba a subir el mando de arc force.
¿Por qué salta el automático al enchufar la soldadora inverter?
Al enchufar y accionar el interruptor, el banco de condensadores se carga de golpe y ese pico, llamado corriente de irrupción, puede hacer saltar un automático sensible aunque la máquina esté en buen estado. Los circuitos de arranque suave limitan ese pico, pero un circuito sobrecargado o un disyuntor ya al límite puede ceder. Enchúfala a un circuito sin otras cargas pesadas; si salta siempre, revisa máquina e instalación.
¿Qué amperaje pongo para soldar chapa fina con electrodos?
No hay una cifra universal. Mira el rango impreso en la caja de tus electrodos: para chapa fina arranca en la parte baja de ese rango, con el electrodo de menor diámetro que tengas. Ajusta mirando el baño de fusión: si el arco crepita y el metal apenas se funde, sube los amperios; si estás haciendo agujeros, bájalos. La chapa fina agradece una corriente baja y estable.
¿Qué significa el factor de marcha de una soldadora inverter?
Indica qué parte de una ventana de diez minutos puedes soldar a una salida determinada antes de que la protección térmica corte el arco. Al llegar al límite la máquina se apaga, pero no es una avería: se está protegiendo. Déjala encendida para que el ventilador siga enfriando el interior; en cuanto baje la temperatura, volverá a soldar con normalidad.
¿Puedo soldar TIG con una soldadora inverter de electrodo?
Algunas soldadoras inverter de electrodo incluyen un modo lift TIG. Necesitas una antorcha TIG con válvula de gas y una botella de gas de protección: tocas la junta con el tungsteno y la máquina sube la corriente suavemente al levantar la punta, sin pegarse ni contaminar. Ten en cuenta los límites: funcionan solo con corriente continua, así que sirven para acero e inoxidable, y carecen de arranque por alta frecuencia.
Sigue explorando
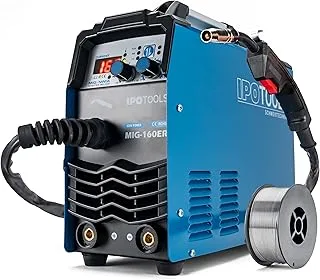 Soldadoras MIG y de hilo
IPOTOOLS MIG-160ER Review 2026: análisis y alternativas
¿Es la IPOTOOLS MIG-160ER la soldadora que necesitas en 2026? Analizamos sus 3 modos, sus límites reales y la comparamos con el kit, la 160ERS y la 185R.
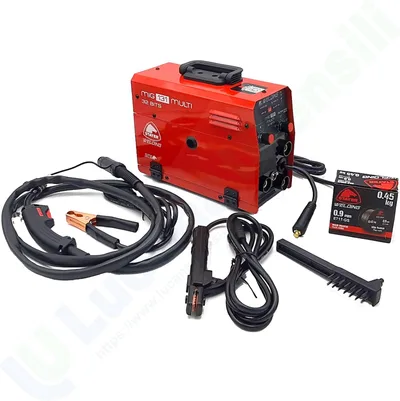 Soldadoras MIG y de hilo
Stayer MIG 131 Multi Review 2026: veredicto y rivales
¿Vale la pena la Stayer MIG 131 Multi en 2026? Veredicto honesto tras su nota de 3,8 y duelo con HITBOX, ARCCAPTAIN y FEIFANKE antes de comprar.
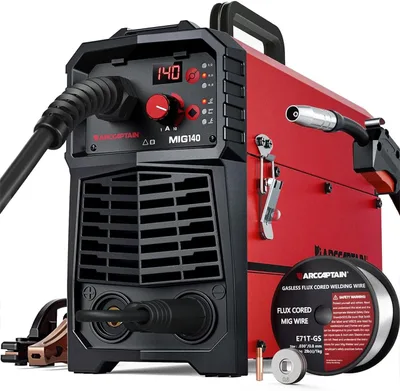 Soldadoras MIG y de hilo
Arccaptain MIG 140 Review 2026: Specs, Pros y Rivales
Análisis del Arccaptain MIG 140 en 2026: cuatro procesos, hilo autoajustable y duelo frente al IPOTOOLS 160A, el FEIFANKE 135A y el MIG 200A. ¿Cuál gana?