Cómo desoldar componentes en 2026: bombas, mecha y flux
Como afiliados de Amazon, ganamos una comisión por las compras cualificadas hechas a través de los enlaces de este artículo. Esto no afecta al precio que pagas.
Nuestros ganadores
#1
Nuestra elección
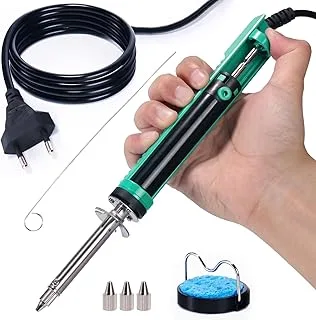
YIHUA 929D-V Bomba desoldadora eléctrica con 3 boquillas
Ver precio en Amazon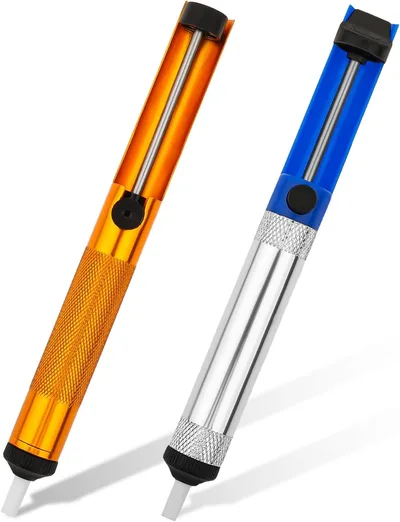
#2
Bomba manual clásica
Molain Bomba desoldadora manual (pack de 2)
Ver precio en Amazon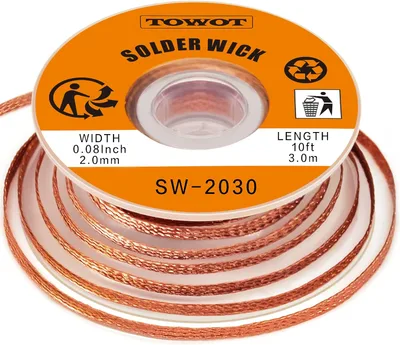
#3
La mecha fiable
TOWOT Mecha desoldadora no-clean de 2,0 mm (3,0 m)
Ver precio en AmazonComparativa rápida
| Producto | Valoración | Enlace |
|---|---|---|
| YIHUA 929D-V Bomba desoldadora el… Nuestra elección | ★ 4,3 | Ver precio |
| Molain Bomba desoldadora manual (… Bomba manual clásica | ★ 4,3 | Ver precio |
| TOWOT Mecha desoldadora no-clean … La mecha fiable | ★ 4,5 | Ver precio |
| LEIBOCHAO Kit de malla desoldador… Seis grosores en uno | ★ 4,6 | Ver precio |
| CABLEPELADO Pasta de soldadura fl… Para juntas rebeldes | ★ 4,6 | Ver precio |
Cada placa arruinada empieza igual: un pin que se niega a moverse, un tirón más fuerte y un pad de cobre que se despega de la fibra de vidrio como una pegatina. Desoldar es la habilidad que evita esa escena. La idea cabe en una frase: derrite la unión existente, saca la soldadura líquida con una bomba de succión o déjala empapar en una trenza de cobre, y la pieza se levanta con los dedos. Tres herramientas hacen el trabajo. Una bomba limpia las uniones gruesas de orificio pasante, la trenza limpia los pads planos y las patas de IC, y el fundente decide si la soldadura vieja fluye o no. Esta guía compara la YIHUA 929D-V eléctrica con el par manual de Molain, ordena las trenzas TOWOT y LEIBOCHAO por ancho, recorre paso a paso una extracción completa y nombra los cuatro errores que arrancan pads de las placas.
Ficha rápida de la selección
| Producto | Resolución | Resistencia | Batería | Alimentación | Visión nocturna | Giro | microSD | Conexión | Asistentes |
|---|---|---|---|---|---|---|---|---|---|
| YIHUA 929D-V | eléctrica | ||||||||
| Molain Bomba de Desoldar | |||||||||
| TOWOT mecha desoldadora | |||||||||
| LEIBOCHAO malla desoldadora | |||||||||
| CABLEPELADO flux 50 ml |
Cómo desoldar componentes: la respuesta rápida
Tira de un componente mientras sus uniones siguen sólidas y oirás un leve crujido. Ese sonido es un pad de cobre despegándose de la placa. La desoldadura existe para evitar que eso suceda.
La definición cabe en una frase: derrite la unión existente y saca después la soldadura, ya sea por succión o empapándola en una trenza de cobre, antes de que la pieza se suelte. La soldadura es pegamento y conductor a la vez, así que quitarla primero convierte una pelea en un deslizamiento. La rutina son tres movimientos: calentar, extraer, levantar. Cualquier otra cosa es fuerza bruta contra una lámina de cobre más fina que una uña.
Tres tipos de herramientas cubren cualquier trabajo, y esta guía cubre cinco productos entre ellas. Una bomba de succión extrae la soldadura fundida de las uniones de orificio pasante: la YIHUA 929D-V eléctrica o el par manual de Molain, que llega como dos bombas en un solo pack. La trenza desoldadora de cobre absorbe la soldadura de los pads planos y las patas de IC, ya sea el rollo TOWOT o el kit LEIBOCHAO de seis anchos. La pasta fundente se aplica antes que ambas, y el tarro CABLEPELADO de esta selección existe para hacer que las uniones rebeldes se muevan.
¿Para quién es esto? Sobre todo, reparadores con banco de trabajo en casa. Estás liberando un condensador electrolítico viejo, limpiando pads después de sacar una pieza SMD o rescatando componentes de una placa que va camino del contenedor. Las estaciones de retrabajo de producción con vacío incorporado y perfiles programables se quedan fuera de esta guía; ese equipo pertenece a talleres que desmontan placas por cientos.
Entonces, ¿cómo desoldas componentes electrónicos? Calienta la unión hasta que la soldadura quede completamente líquida, retira la soldadura con bomba o trenza y solo entonces mueve la pieza. Cada técnica a continuación es una variación de esos tres movimientos, con fundente delante. Y la desoldadura castiga mucho más la prisa que la inexperiencia: una unión con fundente sale en segundos, mientras que una seca y apresurada se lleva el pad por delante.
Bomba desoldadora vs mecha desoldadora: ¿cuál hace tu trabajo?
Una bomba de vacío y una trenza de cobre atacan la misma unión desde direcciones opuestas, y cada una falla justo donde brilla la otra. Saber cuál es cuál ahorra tiempo y, de vez en cuando, un pad.
Donde gana la bomba
Las uniones de orificio pasante son territorio de bomba. La pata de un componente atraviesa un orificio perforado, la soldadura queda detrás formando una bola redondeada y una boquilla sellada sobre ese orificio elimina todo el bulto con un solo apriete del gatillo. Un calentamiento, un tirón, un pin limpio. Menos tiempo sobre el pad significa menos calor filtrándose en el laminado, y Molain construyó toda su hoja de instrucciones en torno a esta secuencia: bloquear el émbolo, derretir, disparar. Cuando una placa tiene una docena de uniones iguales, ese ritmo de acción única acaba sumando.
Donde gana la trenza
El trabajo plano pertenece a la trenza. Una boquilla de succión necesita un orificio contra el que sellar, y un pad SMD o una fila de patas de IC no le dan nada a lo que agarrarse. La trenza se presiona plana sobre la unión, la soldadura trepa por el tejido de cobre y el pad sale limpio. También llega a puntos donde una boquilla no puede: puentes de soldadura entre dos patas y soldadura acumulada contra el cuerpo de un componente. Y remata lo que empieza la bomba, porque la succión suele dejar detrás una película fina. Una pasada con la trenza TOWOT o LEIBOCHAO deja el pad a cobre desnudo.
La respuesta honesta
La mayoría de las reparaciones reales usan ambas. La bomba hace la extracción gruesa en los pines de orificio pasante, la trenza se encarga de lo plano, las patas de IC y la limpieza final, y el fundente hace que ambas vayan más rápido. Esa división del trabajo es como está construida esta guía: cada herramienta de abajo recibe el trabajo para el que fue hecha, y las secciones paso a paso muestran el relevo entre ellas.
Por qué el fundente decide si la soldadura se mueve
La soldadura vieja hace el mismo truco a todos: el hierro se queda apoyado sobre la unión, el metal se pone al rojo y la soldadura sigue pastosa. Aguantas más tiempo, aprietas más fuerte y consigues menos.
La oxidación provoca esa pastosidad. Años de aire y calor dejan una costra en la superficie, y la soldadura bajo la costra no puede fluir por muy caliente que esté la punta. Tu plancha compensa alargando el contacto, lo que vuelca calor sobre el pad y el laminado de abajo. Así es como mueren los pads en trabajos que deberían haber sido fáciles.
El fundente pone fin al enfrentamiento. La pasta CABLEPELADO lleva un agente fundente que elimina la oxidación superficial al contacto, así que la soldadura vieja se moja y vuelve a moverse. La ficha hace una segunda promesa que importa aquí: la pasta ayuda a fusionar con menos esfuerzo y a menor temperatura, lo que acorta el tiempo que tu plancha pasa sobre la placa. En términos de desoldadura, la unión se vuelve líquida en segundos y la bomba o la trenza ya pueden llevarse la soldadura.
Aplicarla no requiere equipo. Píntala con un pincel o aplícala directamente sobre la unión desde el tarro de cristal de 50 ml, cuya tapa hermética evita que la pasta se contamine.
El alcance importa, y la ficha marca su propio límite: esta pasta no se recomienda para reballing ni microsoldadura por los residuos que deja. Para trabajo en PCB, cables y conectores, esos residuos no son problema. A escala de reparación de móviles, elige una pasta formulada para ello.
Entonces, ¿necesitas fundente para desoldar? En una unión que soldaste la semana pasada, quizá te apañes sin él. Sobre cualquier cosa que haya vivido años en un cajón, un garaje o una fuente de alimentación muerta, sí, siempre.
Sobre cualquier junta que lleve años oxidadas, una pasta como el tarro de flux CABLEPELADO devuelve la fluidez en segundos y acorta el tiempo que la plancha pasa sobre la placa.
Cómo elegir una bomba desoldadora: eléctrica o manual
La succión es todo el producto, y ninguna de las bombas de esta guía publica una cifra de succión en su listado. Por lo tanto, la elección depende de lo que realmente puedas verificar. Esto es lo que documenta cada una.
La ruta eléctrica: YIHUA 929D-V
YIHUA fabrica la 929D-V como una bomba desoldadora eléctrica de vacío destinada a trabajos de orificio pasante, y viene con tres boquillas: 1,0 mm, 1,2 mm y 2,0 mm. Ese rango es su principal argumento. Las patas de señal delgadas necesitan la apertura de 1,0 mm, los pines de tamaño mediano usan la de 1,2 mm y las juntas gruesas llenan la de 2,0 mm. Debido a que el vacío proviene de la propia herramienta, sostienes la boquilla sobre la junta fundida para lograr un tirón limpio, sin que el émbolo tenga que volver a armarse entre pin y pin. Los compradores promedian 4,3 estrellas.
El par manual: Molain
Molain vende su bomba en pack de dos unidades, una dorada y otra azul, ambas de aleación de aluminio. La unidad dorada mide 19 cm de largo, la azul 18 cm y las dos comparten un diámetro de 1,9 cm. Cada boquilla es resistente al calor y reemplazable, de modo que una punta desgastada se cambia por un repuesto, y el listado indica que la succión funciona igual para usuarios zurdos. El cuerpo se abre con un giro: presiona la hebilla de desmontaje, desmonta la bomba y elimina la soldadura que se haya solidificado en el interior. Molain atribuye al doble anillo de sellado el doble de succión que una ventosa de soldadura común; esa es la afirmación del listado, sin ninguna cifra independiente detrás. Su promedio de compradores se sitúa en 4,3 estrellas, al mismo nivel que el YIHUA.
Juzgar lo que los listados omiten
Fuerza de succión en cifras, sensación del gatillo y detalles de la batería: nada de eso aparece en ninguno de los dos listados. Esa brecha determina la forma de comprar. El rango de boquillas está documentado solo en un lado y favorece las tres aberturas medidas del YIHUA, ya que el listado de Molain confirma que su punta es reemplazable y resistente al calor, pero nunca indica un diámetro. La construcción está documentada en el otro, donde el cuerpo de aleación de aluminio de Molain supera a un listado que no dice nada de materiales. La limpieza es el tercer punto documentado de Molain, gracias al cuerpo que se abre con un giro. Compara esos hechos con tu banco de trabajo y la elección correcta suele salir sola.
Si el vacío lo quieres generado por la propia herramienta, la bomba eléctrica YIHUA 929D-V dispara tirón tras tirón sin que tengas que rearmar el émbolo entre pin y pin. Para placas con muchas uniones de orificio pasante, ese ritmo acaba sumando.
Cómo elegir la mecha para desoldar: el ancho hace el trabajo
Dos trenzas pueden ser 100 % de cobre y estar etiquetadas como no-clean, pero una levanta la soldadura con una sola presión mientras que la otra simplemente se calienta. Esa brecha se reduce a una especificación: el ancho.
Vale la pena recordar la regla: el ancho de la trenza debe coincidir aproximadamente con la junta. Una trenza gorda sobre un pad fino tiene más cobre del que la junta puede alimentar, por lo que muere de hambre y apenas tira. Una trenza delgada en una junta grande se empapa por completo antes de terminar el trabajo, y terminas ciclando tramos de trenza gastada sobre un pad caliente. Haz coincidir ambos y la acción capilar hará el trabajo con una sola pulsación.
Seis anchos en un solo kit: LEIBOCHAO
El set LEIBOCHAO abarca toda la gama utilizable: 1,0, 1,5, 2,0, 2,5, 3,0 y 3,5 mm, seis rollos no-clean, cada uno de 1,5 m de cobre 100 % finamente trenzado. Un kit cubre pads SMD finos en el extremo estrecho y limpiezas de orificio pasante gruesas en el extremo ancho, con los botones de interruptor en algún punto intermedio. Los compradores lo califican con 4,6 estrellas, al nivel del flux CABLEPELADO en la parte superior de esta selección. Si reparas una mezcla de placas, este set elimina las conjeturas.
Un ancho fiable: TOWOT
TOWOT toma el camino más sencillo: un solo rollo, de 2,0 mm de ancho y 3,0 m de largo, no-clean y 100 % cobre. El tejido es una fina puntada plana, al que el listado atribuye una rápida conducción del calor y una fuerte acción capilar. Con 2,0 mm se sitúa en el rango medio: lo suficientemente ancho como para limpiar un pad de orificio pasante después de la bomba, pero sigue funcionando en pads SMD más anchos. Si quieres una trenza en el banco y ninguna decisión en el soldador, este rollo es una elección sensata por defecto, y tiene un promedio de 4,5 estrellas.
Lo que realmente te ahorra el no-clean
Ambas trenzas dejan un residuo no-clean en el pad después de su uso. El lenguaje del listado es importante: ese residuo no es conductor ni corrosivo, por lo que permanece en la placa y la placa sigue funcionando. No hay una sesión de fregado después de cada junta, ni un baño de alcohol al final de un trabajo de rescate. En un chip con unas decenas de patas por despejar, eso son minutos recuperados.
Si reparas placas dispares, el kit de malla desoldadora LEIBOCHAO reúne toda la gama útil de anchos en un solo set: del pad SMD fino al orificio pasante gordo, sin conjeturas.
Desoldar componentes de orificio pasante con la bomba, paso a paso
Dos pines salen limpios, el tercero se defiende y ese tercer pin es donde mueren la mayoría de los pads. La siguiente secuencia te mantiene fuera de esa pelea.
Paso 1: aplica flux en la junta y derrítela por completo
Pinta un poco de flux CABLEPELADO sobre la junta, luego toca la junta con el soldador y espera a que se funda de verdad. La soldadura tibia te engaña: la superficie se vuelve brillante mientras que la masa de abajo permanece sólida, y una bomba disparada en ese punto solo limpia la costra. Todo líquido, cada vez, antes de cualquier succión.
Paso 2: el tirón manual, como lo describe Molain
El propio listado de Molain establece la secuencia manual. Presiona el botón de control hacia abajo hasta que el émbolo quede bloqueado. Derrite la junta con el soldador. Mientras retiras el soldador, desliza la boquilla sobre el pin y presiona el botón de liberación, de modo que la cámara se dispare y la soldadura salte hacia dentro. El pin se afloja inmediatamente. Si el primer tirón deja soldadura detrás, el listado indica repetir el proceso tantas veces como sea necesario.
Paso 3: el tirón eléctrico con el YIHUA
El YIHUA 929D-V acorta el ciclo. Elige la boquilla que encaje con el pin, desde 1,0 mm en las patas delgadas hasta 2,0 mm en las juntas más gruesas, derrite la soldadura y sostén la boquilla sobre la junta fundida para conseguir un tirón de vacío limpio. Por lo general, una pasada limpia un pad de orificio pasante; dos como máximo.
Cuando un pin se niega a moverse
Deja de calentar y cambia la química. Aporta un poco de soldadura nueva sobre la junta con una pizca de flux: la aleación nueva vuelve a mojar la soldadura vieja, lleva flux a la costra y devuelve al estado líquido una junta muerta. Luego bombea otra vez. El calentamiento en seco y repetido es lo que cocina los pads, y un pin que resiste tres rondas pide soldadura nueva, nunca más presión.
La secuencia del paso 2 es literalmente la del listado de Molain, y su bomba manual en pack de dos está pensada para repetirla: una en el banco y otra de repuesto en el cajón.
Limpiar pads y pines SMD con mecha
Un pad SMD no le da a la boquilla de succión nada que agarrar: la soldadura se asienta plana sobre la placa sin ningún agujero alrededor. La trenza se hizo exactamente para esta forma.
La trenza supera a la succión en cualquier cosa plana: pads SMD, filas de patas de IC demasiado apretadas para una boquilla, puentes de soldadura entre pines y la fina película que siempre deja una bomba. El listado de LEIBOCHAO indica un objetivo más: cambiar los botones de las placas, y cualquiera que haya limpiado el pad de un botón a mano sabe por qué.
La técnica es simple e implacable. Primero aplica flux en la trenza. Presiónala sobre la junta con la parte plana de la punta del soldador y deja que el calor más la acción capilar tiren de la soldadura hacia el tejido. Luego levanta la trenza y el soldador a la vez. Si la trenza se desliza mientras la soldadura se solidifica, el estaño fundido se extiende por el pad y vuelves a empezar la junta.
Elige el ancho según el tamaño de la junta. La gama LEIBOCHAO te ofrece el vocabulario: 1,0 mm o 1,5 mm para pads SMD finos, 2,0 mm y superiores para pads más anchos y contactos de botón. El rollo TOWOT de 2,0 mm cubre ese punto medio por sí solo y su tejido de puntada plana tira con suficiente fuerza para la limpieza posterior a la bomba.
Un hábito salva más trenza que cualquier truco: cortar la parte gastada. Una vez que una sección se vuelve plateada y rígida, tira como papel mojado. Córtala, avanza cobre fresco y la siguiente presión agarrará como es debido, porque el cobre fresco transfiere el calor y extrae la soldadura mucho mejor.
Para ese punto medio entre pads SMD anchos y la limpieza posterior a la bomba, el rollo no-clean de TOWOT cubre el trabajo con un solo ancho y sin decisiones que tomar en plena reparación.
Errores que levantan pads y cómo evitarlos
Los pads rara vez fallan al primer tirón. Fallan en el cuarto intento, después de rondas de recalentamiento y un tirón impaciente. Cuatro hábitos representan la mayor parte del daño.
Tirando de la pieza demasiado pronto
Un componente de muchas patillas solo se mueve cuando todas las juntas están libres. Una patilla olvidada mantiene toda la pieza de rehén, y el tirón que le das con frustración es el tirón que rompe el pad. Trabaja las juntas en orden y, cuando la última patilla se resista, acude a la trenza: el rollo TOWOT de 2,0 mm presionado sobre una última unión rebelde suele liberar lo que la bomba no consigue sacar.
Recalentando un pad hasta destruirlo
El recalentamiento interminable es el asesino lento. Cada pasada adicional vierte más calor en el pad hasta que su adhesivo suelta el laminado. Cuando una junta deja de responder, la respuesta es fundente y un poco de soldadura nueva en lugar de presión; la nueva aleación vuelve a humedecer la junta y se vuelve líquida en segundos.
Saltarse el mantenimiento de la bomba
Una bomba se atasca sin previo aviso. La soldadura sube por la boquilla y se solidifica en la cámara, y la herramienta que hace diez minutos succionaba sin problema ahora sopla aire caliente. El cuerpo de la Molain, que se abre con un giro, existe exactamente para esto: girar, desmontar, golpear para sacar la soldadura endurecida y volver a montar. Hazlo después de cada sesión y la bomba no te dejará tirado a mitad del trabajo.
Producto incorrecto, escala incorrecta
El fundente CABLEPELADO cubre el trabajo diario de PCB, cables y conectores, y su propia ficha lo descarta para reballing y microsoldadura debido a los residuos que deja. Úsalo a escala de reparación de placas y los residuos nunca te molestarán. Llévalo a escala de microsoldadura y el residuo se convierte en el fallo que te pasas la tarde eliminando.
¿Por qué tu pad se despegó de la placa? En la práctica, es uno de estos cuatro, y el tirón y el recalentamiento interminable son los culpables habituales.
Conclusión
Al desoldar, la secuencia le gana a la fuerza: primero el fundente, una fusión completa, luego succión o trenza, y la pieza se levanta. Las bombas despejan rápido las uniones de orificio pasante, la trenza remata los pads y se encarga del trabajo SMD, y el ancho decide lo bien que tira la trenza. Empareja la herramienta con tu banco. Para reparaciones sobre todo de orificio pasante, el YIHUA 929D-V con sus tres boquillas es la opción cómoda, con el par Molain como respaldo manual. Para placas con mucho SMD, empieza con el kit LEIBOCHAO de seis anchos o con el rollo TOWOT de 2,0 mm si un solo ancho cubre tus juntas. Elijas lo que elijas, añade el tarro de fundente CABLEPELADO, porque es el paso que hace que las juntas rebeldes se muevan. Consulta la selección anterior y elige la configuración que tus placas realmente necesitan.
Nuestra selección
Cómo elegimos
Analizamos fichas técnicas, opiniones verificadas y comparativas del sector, contrastando precios a lo largo de varias semanas. No aceptamos contenido patrocinado de marcas: esta selección la hacemos nosotros y los enlaces de afiliado nunca condicionan el veredicto.
Preguntas frecuentes
¿Qué es mejor para desoldar, bomba o mecha?
Depende de la unión. La bomba gana en orificio pasante: un calentamiento, un tirón y el pin queda limpio. La trenza manda en el trabajo plano, donde la boquilla no tiene contra qué sellar: pads SMD, patas de IC, puentes entre pines y la película que deja la bomba. En reparaciones reales se usan las dos: succión para lo grueso, mecha para rematar, con fundente delante.
¿Se puede desoldar sin bomba de estaño?
Sí. La mecha desoldadora extrae el estaño por acción capilar: se aplica fundente, se presiona sobre la junta con la parte plana de la punta y el calor tira de la soldadura hacia el tejido de cobre. En pads SMD y patas de IC funciona incluso mejor que la bomba. En orificio pasante es más lenta, pero una trenza del ancho correcto deja el pad a cobre desnudo.
¿Para qué sirve la pasta de flux al desoldar?
Elimina la oxidación superficial de la soldadura vieja, esa costra que la deja pastosa aunque la punta esté caliente. Con fundente, la unión vuelve a mojarse y se funde en segundos, así que la bomba o la trenza pueden extraer el estaño sin alargar el contacto. Además ayuda a trabajar a menor temperatura, lo que acorta el tiempo que la plancha pasa sobre la placa.
¿Qué grosor de malla desoldadora necesito para componentes SMD?
El que coincida con la junta. Para pads SMD finos van los anchos estrechos, 1,0 y 1,5 mm en la gama LEIBOCHAO; los pads más anchos y los contactos de botón piden 2,0 mm o superiores. Una trenza gorda sobre un pad fino tiene más cobre del que la junta alimenta y apenas tira, y una delgada se empapa antes de terminar. Un kit con varios anchos elimina las conjeturas.
¿Cómo se limpia una bomba desoldadora cuando se atasca?
La soldadura sube por la boquilla y se solidifica dentro de la cámara. En la Molain basta girar: se presiona la hebilla de desmontaje, se abre el cuerpo, se golpea para sacar el estaño endurecido y se vuelve a montar. Su boquilla es reemplazable cuando se desgasta. Limpiarla después de cada sesión evita que la herramienta te deje tirado a mitad del trabajo.
¿Cómo desoldar un componente de varias patillas sin dañar la placa?
Trabaja las juntas en orden, todas con fundente y fundidas del todo, porque una sola patilla sólida mantiene la pieza de rehén y el tirón con frustración es el que rompe el pad. Si la última unión resiste, añade fundente y un poco de soldadura nueva en vez de recalentar: la aleación nueva devuelve la fluidez en segundos. Remata con trenza y levanta la pieza con los dedos.
Sigue explorando
Cómo soldar cables: guía paso a paso para principiantes
Aprende a soldar cables paso a paso: herramientas, estañado, unión fría y cuándo gana un conector. Con una tarde de práctica, empalmes que duran años.
 Soldadores de estaño y electrónica
Fanttik T1 Max Review 2026: prueba y veredicto
¿Merece la pena el Fanttik T1 Max en 2026? Lo probamos sin cable: calentamiento en 7 segundos, 200-450 °C y comparativa con los kits E1 Max y E2 Ultra.
 Soldadores de estaño y electrónica
YIHUA 926LED-IV en 2026: qué kit comprar
Tres kits llevan el nombre YIHUA 926LED-IV y no traen lo mismo dentro. Te ayudo a elegir entre el de 35 g, el de 50 g con bomba y el EVO de 110 W en 2026.